
product-mini-metal-lathe-machine-38mm-spindle-bore-torno-manual-lathe-tl280mv500mm, product-mini-metal-lathe-machine-38mm-spindle-bore-torno-manual-lathe-tl280mv500mm, /bench-lathe
EN
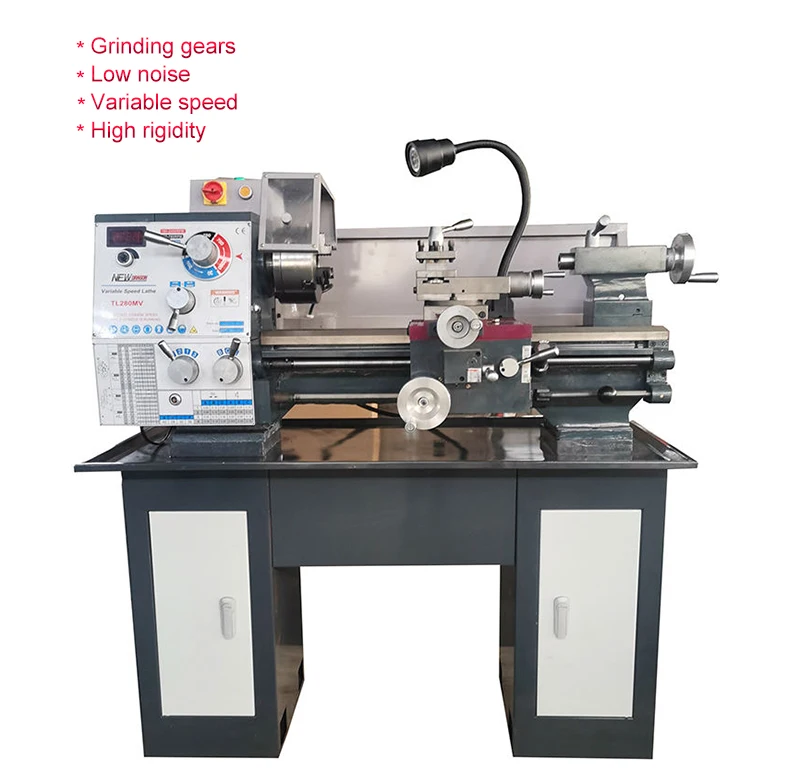
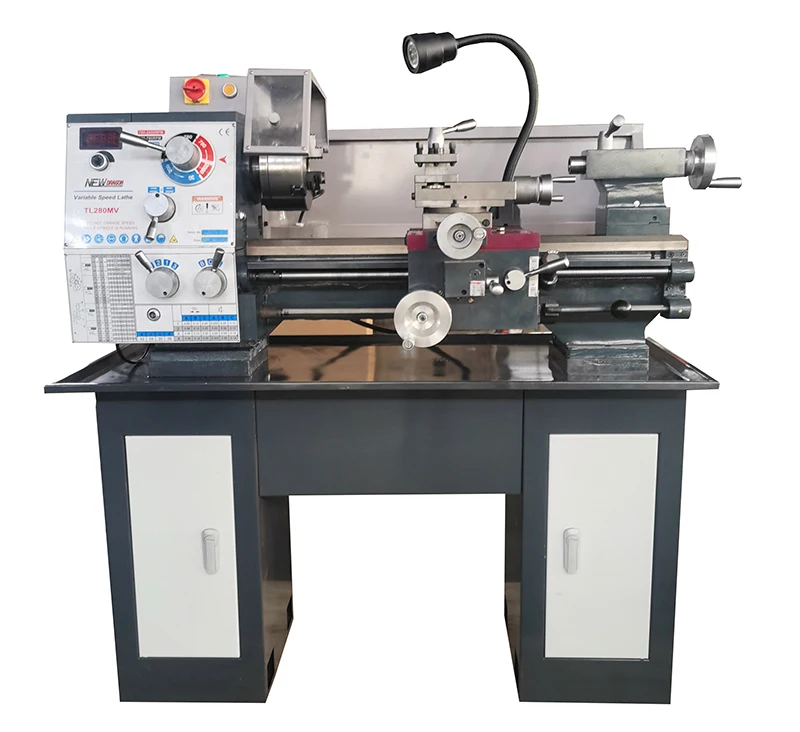
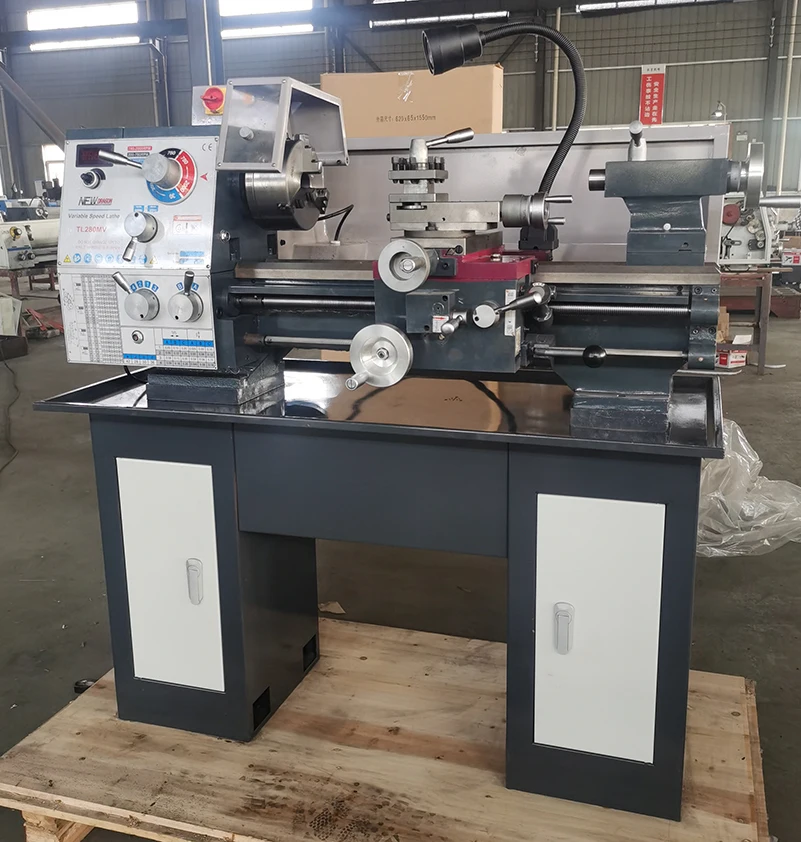
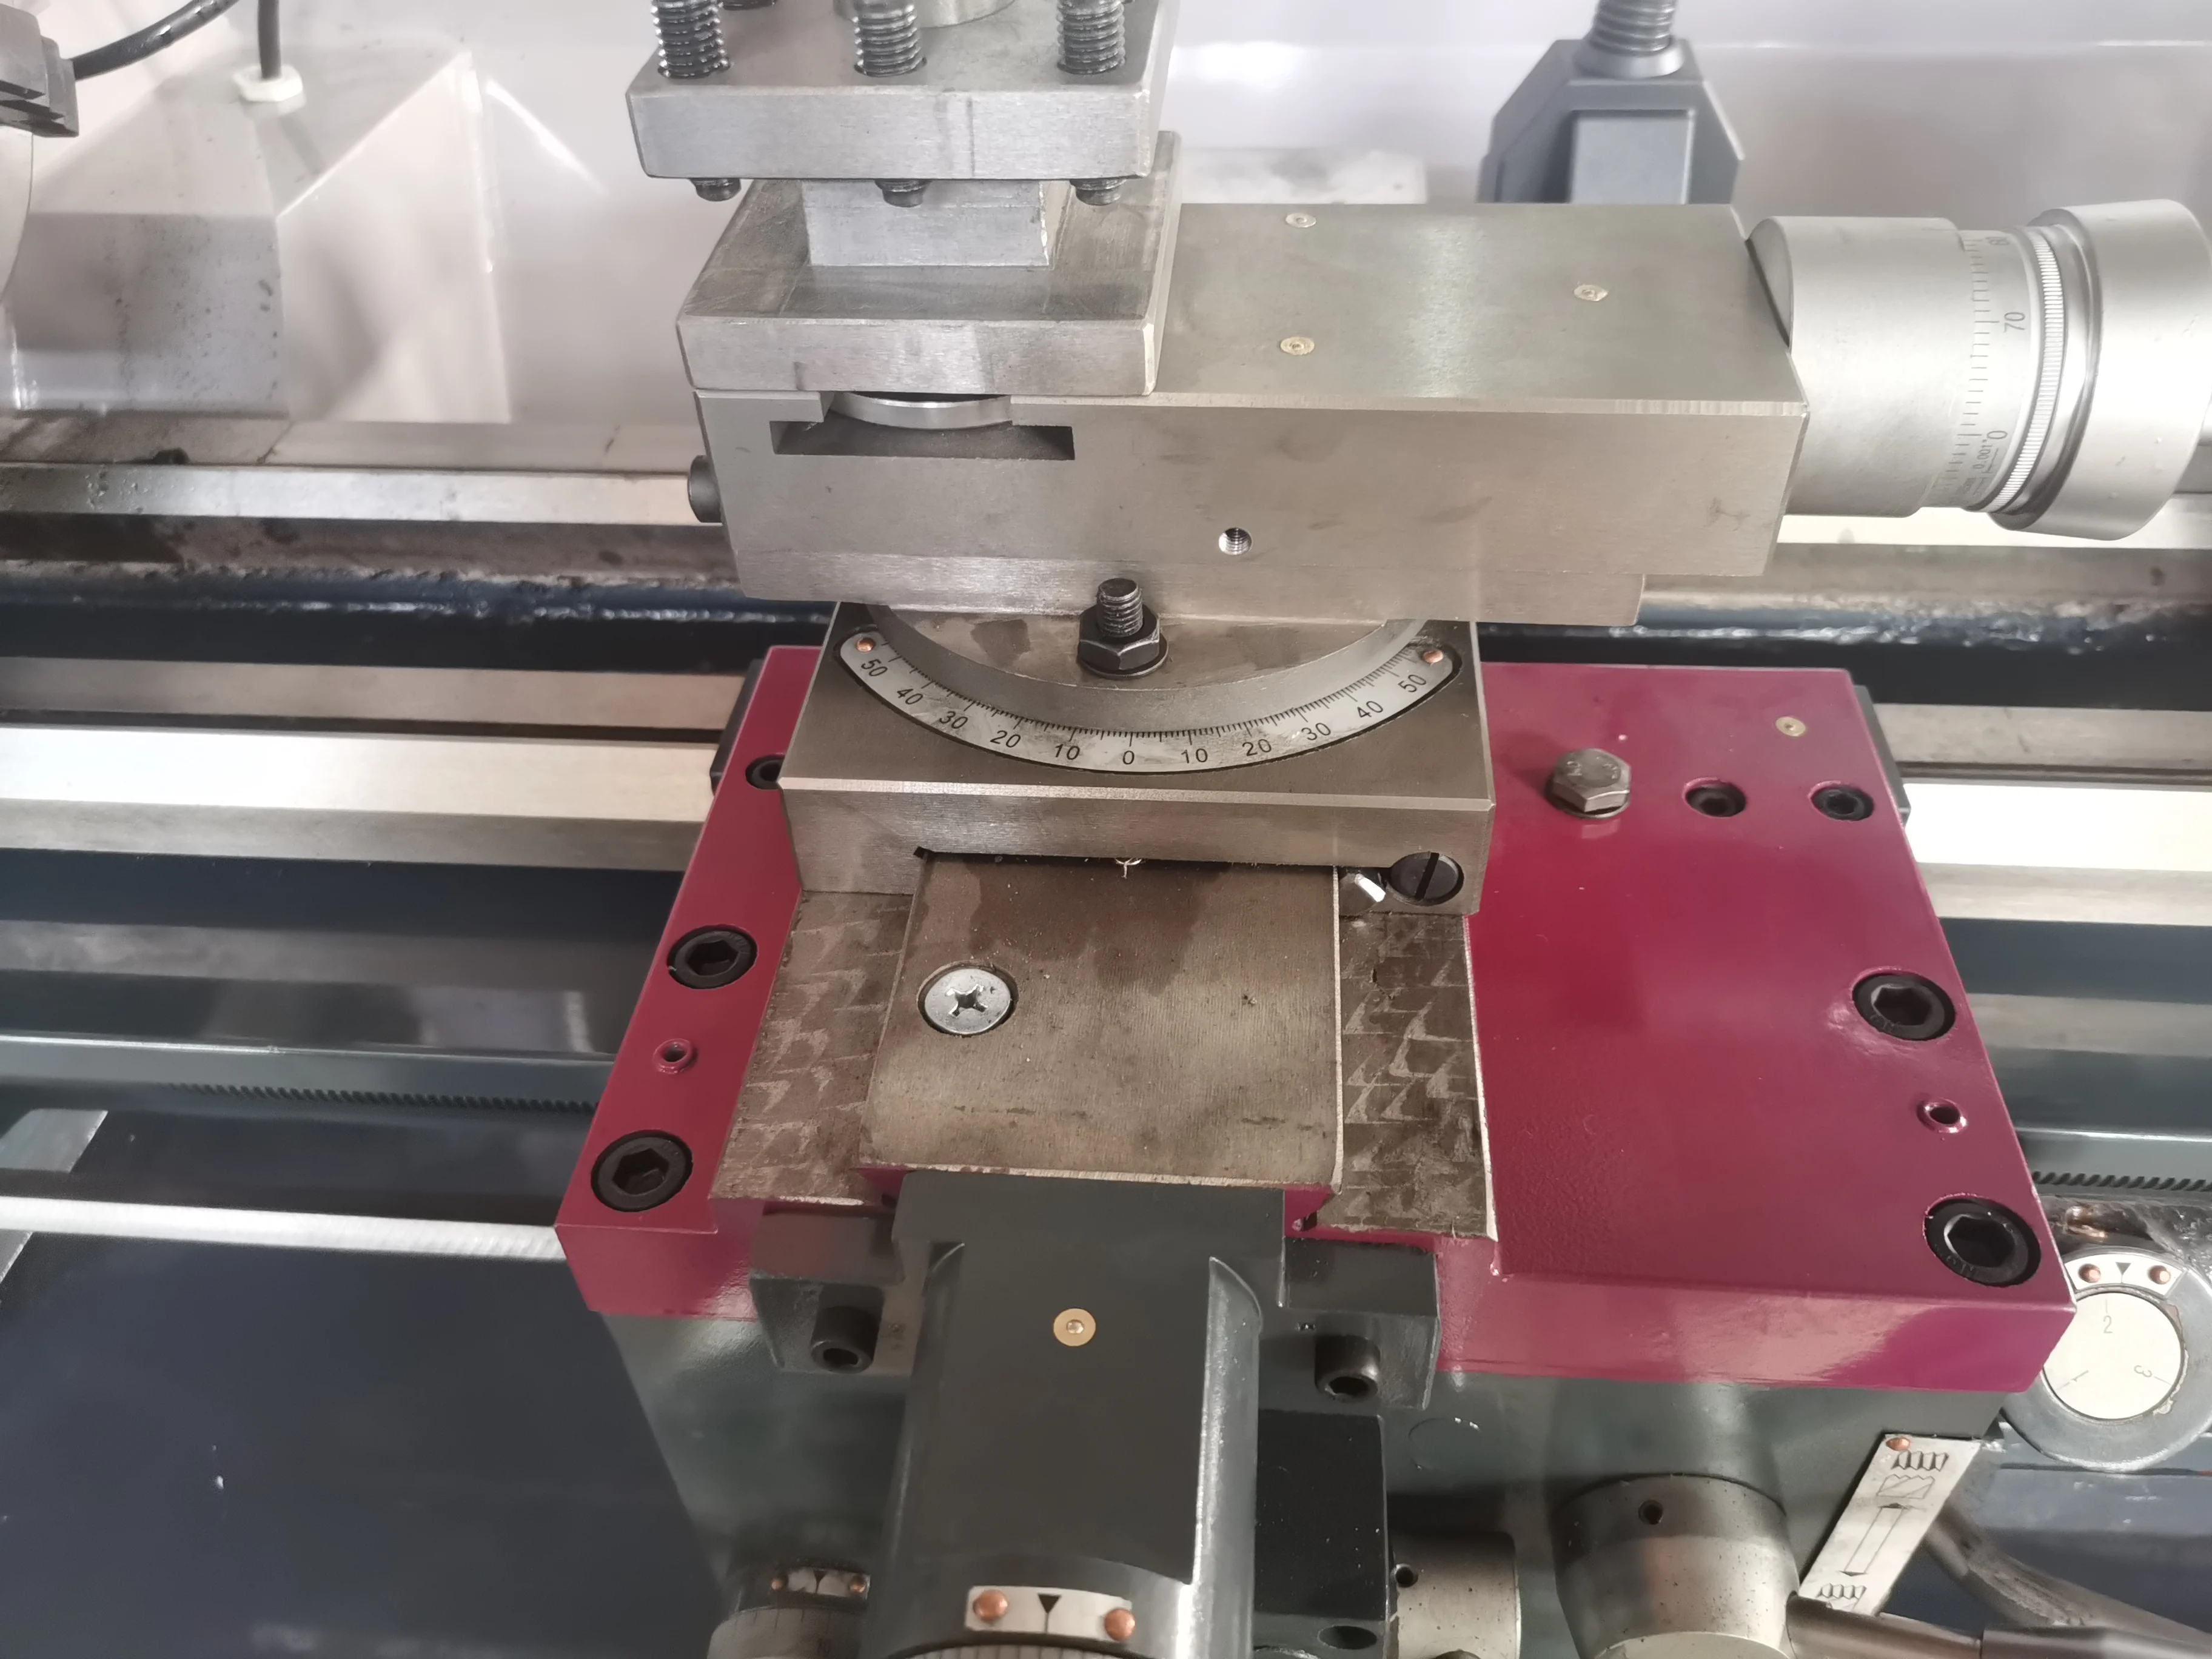
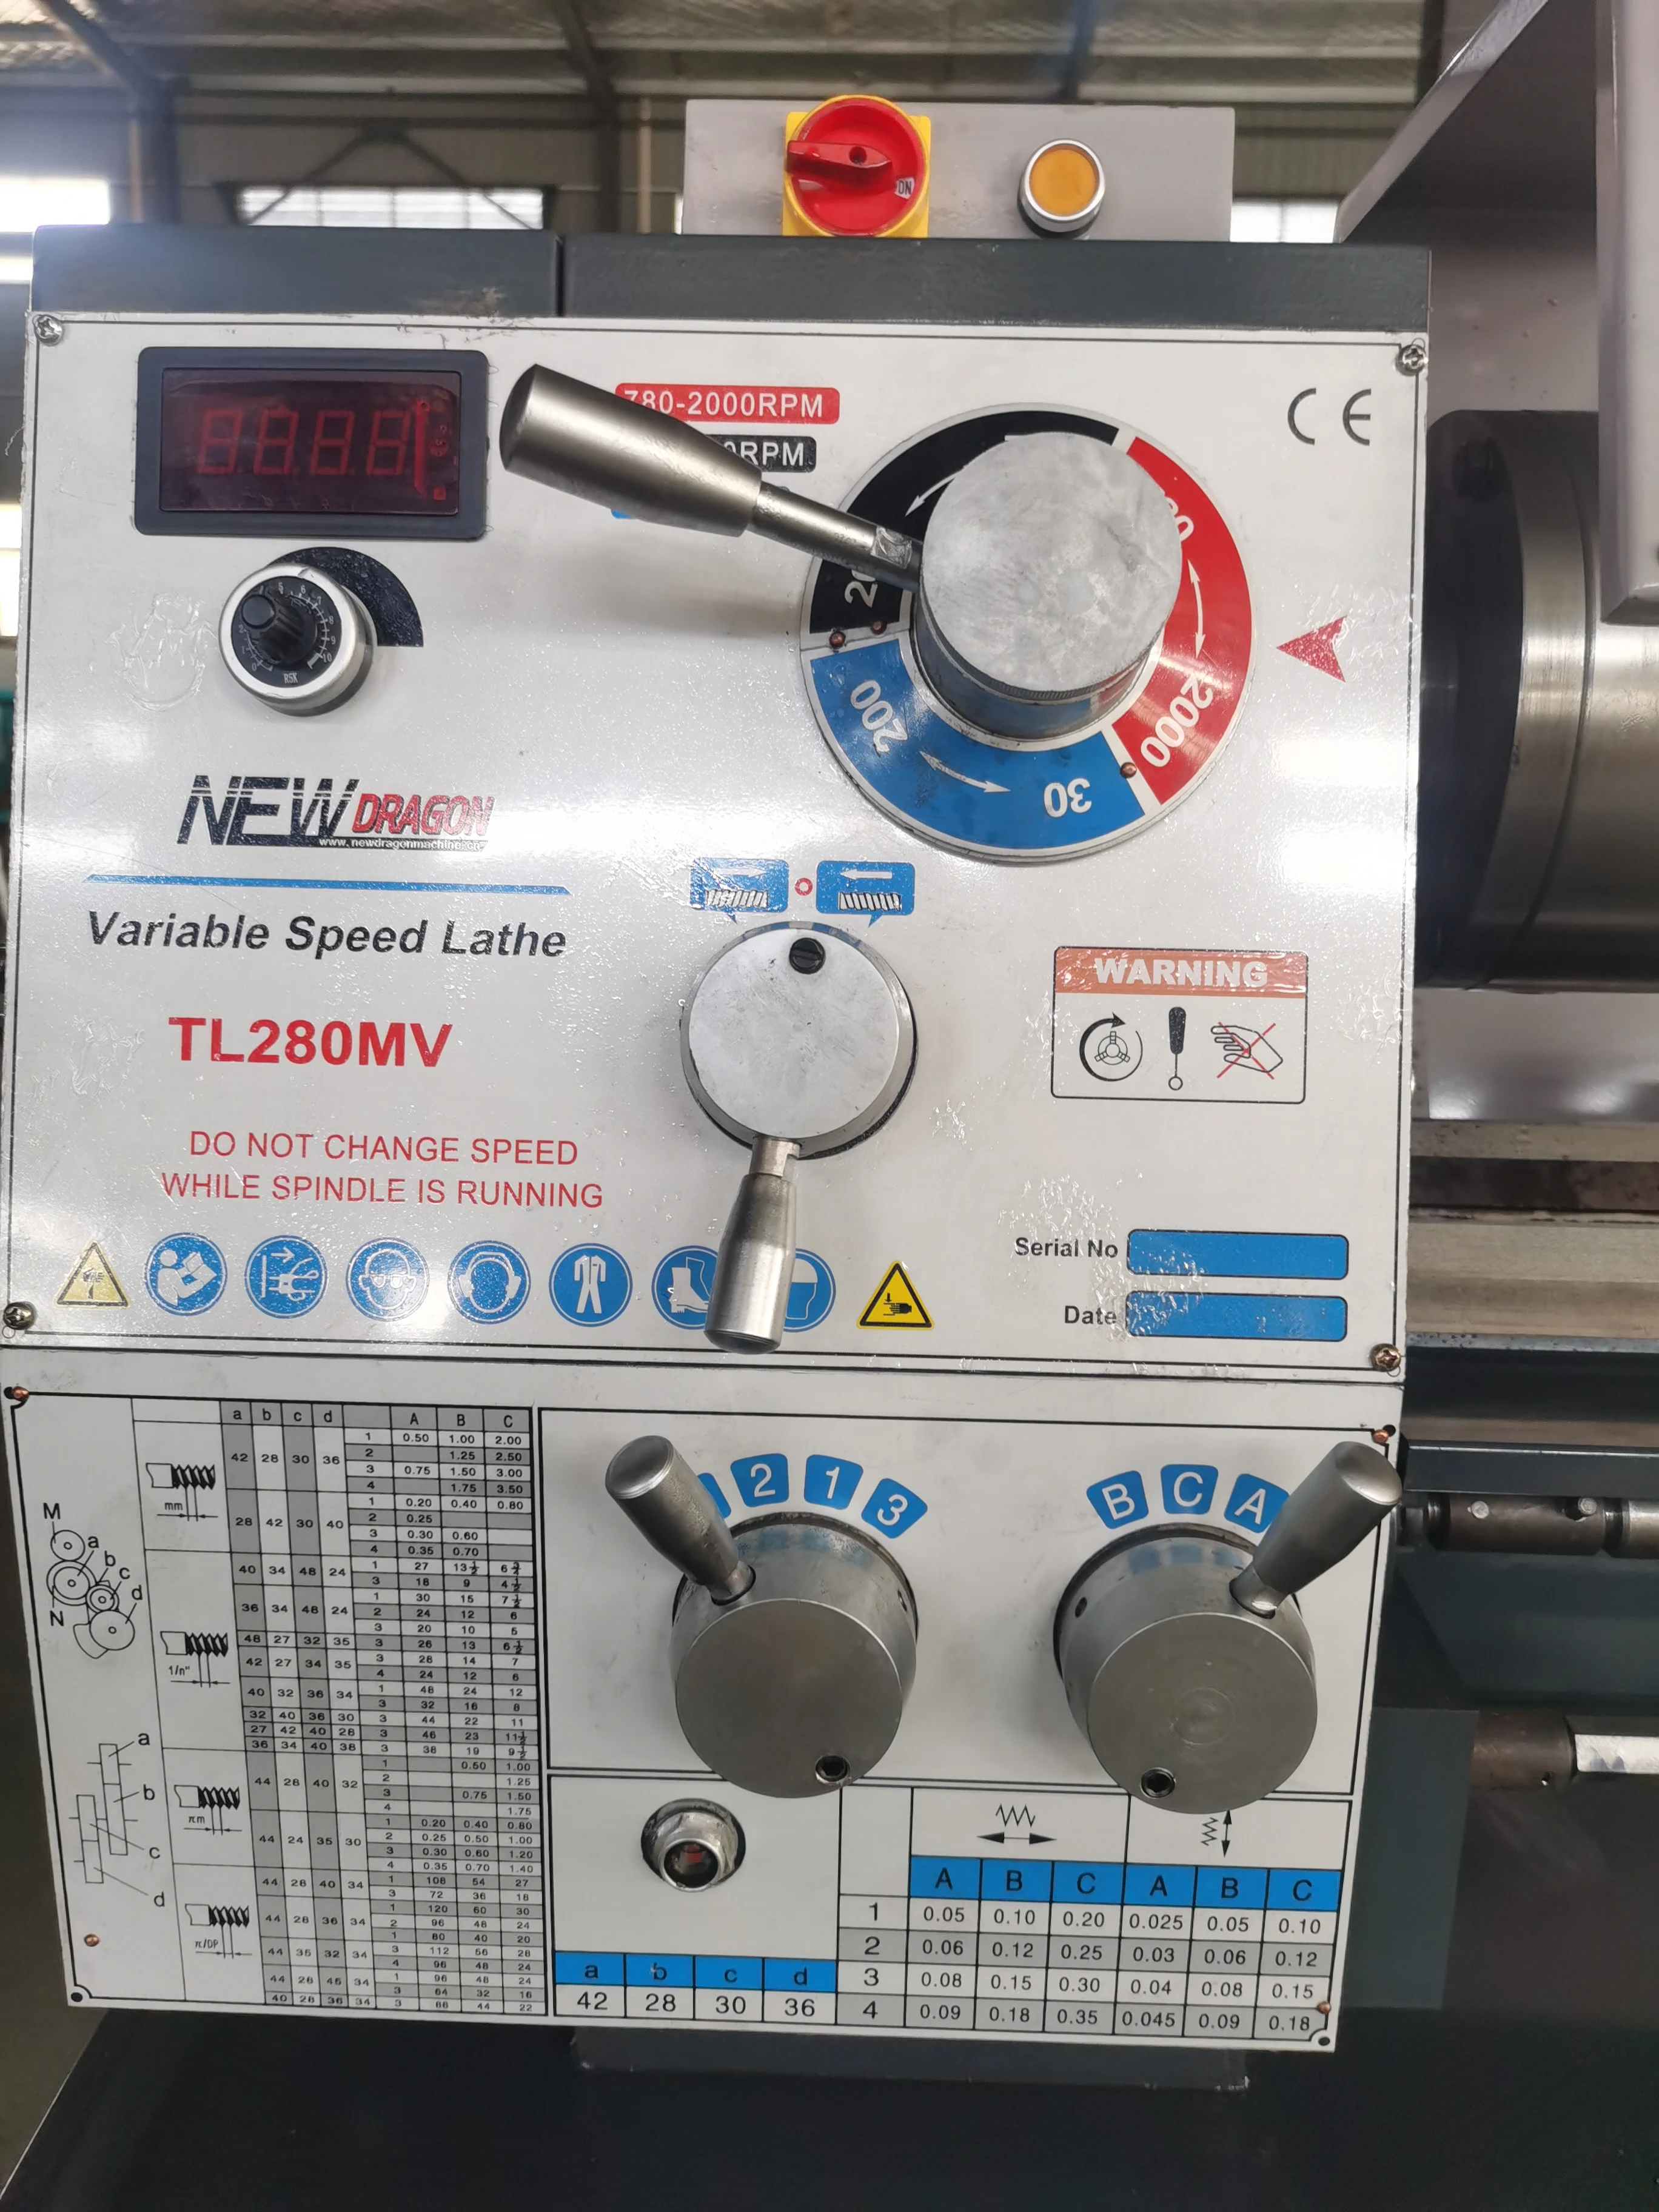
Die Mini-Drehmaschine für Metall mit 38 mm Spindelbohrung und manueller Bedienung TL280MV*500 mm ist eine handbetriebene Werkzeugmaschine zum Drehen von Metall. Die Modellbezeichnung lautet TL280MV*500 mm. Die angegebene maximale Drehschwinge über dem Bett beträgt 280 mm, die angegebene maximale Werkstücklänge 500 mm. Diese Werte dienen als praktische erste Orientierungsgröße für eine Drehbearbeitung. Sie allein garantieren jedoch nicht, dass jedes Werkstückprofil, jedes Material, jede Spannvorrichtung oder jede Oberflächenanforderung geeignet ist. Vergleichen Sie diese Werte daher vor der Auswahl mit der Zeichnung, der geplanten Spannfutter- oder Spannvorrichtung, dem Werkzeugausschub sowie der vorgesehenen Bearbeitungsmethode.
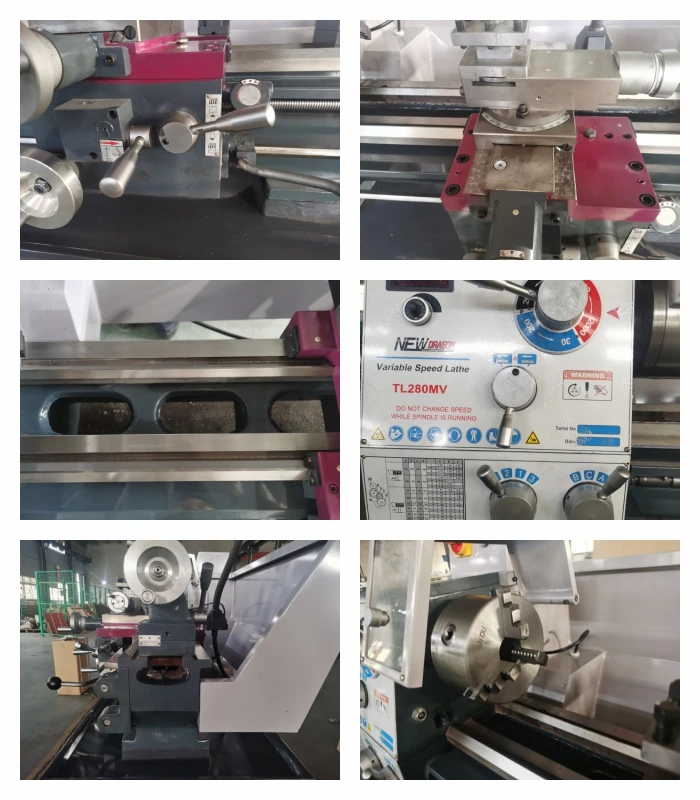
Diese manuelle Drehplattform ist mit präzisionsgeschliffenen und gehärteten Bettführungen, einer von Präzisionsrollenlagern gestützten Spindel sowie geschliffenen und gehärteten Stahl-Topfschaltgetrieben beschrieben. Diese Aussagen beschreiben die aufgeführten Konstruktionsmerkmale. Sie dürfen nicht als unbegründete Zusicherung einer bestimmten Toleranz, Oberflächenbeschaffenheit, Produktivitätsstufe oder eines bestimmten Ergebnisses verstanden werden. Die Installationsqualität, die Werkstückaufspannung, die Werkzeuge, der Zustand des Rohmaterials sowie das Vorgehen des Bedieners beeinflussen alle das Ergebnis einer manuellen Drehbearbeitung.
| Artikel | Veröffentlichter Wert |
|---|---|
| Maximales Schwingen über Bett | 280 mm |
| Maximale Werkstücklänge | 500 mm |
| Maximaler Drehschwenkbereich über dem Querlauf | 160 mm |
| Bettbreite | 170 mm |
| Spindelbohrung | 38 mm |
| Spindelkonus | MT5 |
| Mitnehmerhülsenweg | 80 mm |
| Reitstockkonus | MT3 |
| Spindeldrehzahl | 30–2000 min⁻¹, 3 Stufen |
| MOTOR | 1.1 kW |
| Nettogewicht/Brutogewicht | 260/320 kg |
| Verpackungsgröße | 1250 × 700 × 720 mm |
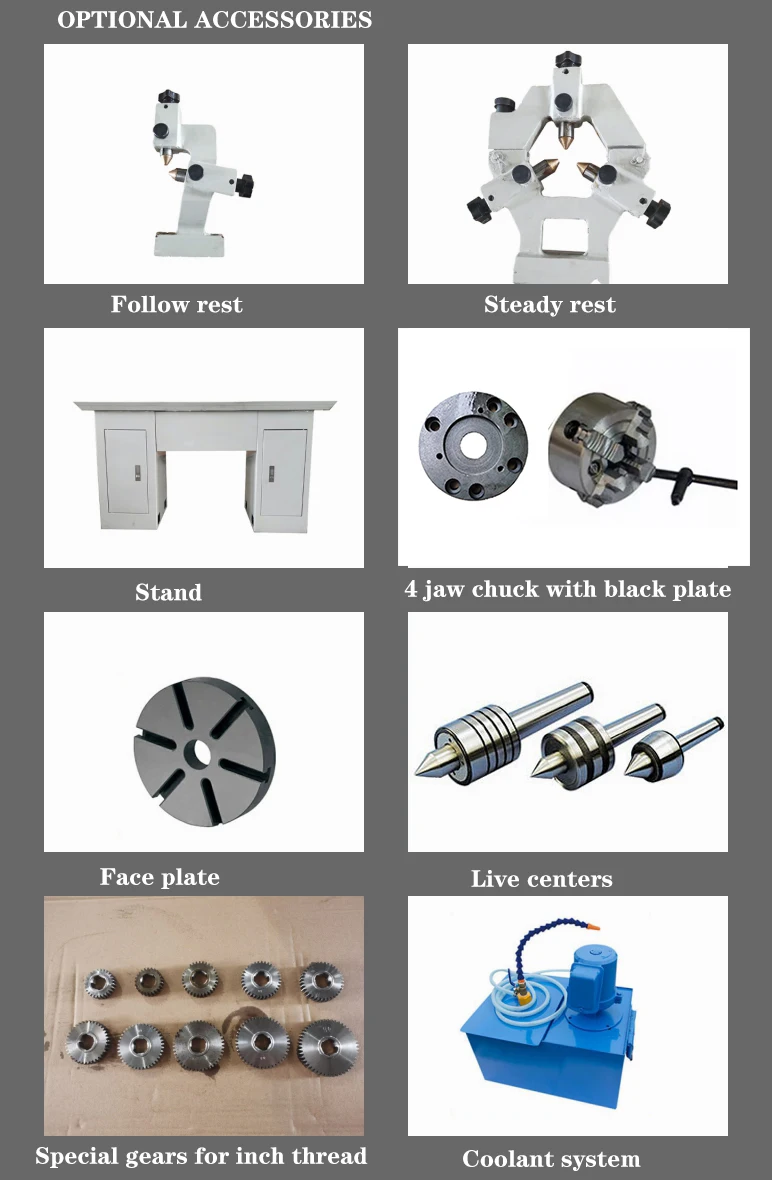
Die Tabelle enthält bekannte Informationen zum Vergleich von Werkstückhalte- und Reitstock-gestützten Bearbeitungsverfahren. Die Spindelbohrung von 38 mm, der Spindelkegel MT5 und der Reitstockkegel MT3 dienen als nützliche Kompatibilitätsreferenzen. Bestätigen Sie die tatsächlich gelieferten Zubehörteile, die Spannfutteranordnung, die Werkzeuge sowie jede auftragsbezogene Konfiguration direkt beim Lieferanten. Die Quelle gibt nicht an, dass Zubehör, Zertifizierungen, Installationsdienstleistungen, Garantiebedingungen oder eine vollständige elektrische Ausstattung im Lieferumfang enthalten sind.
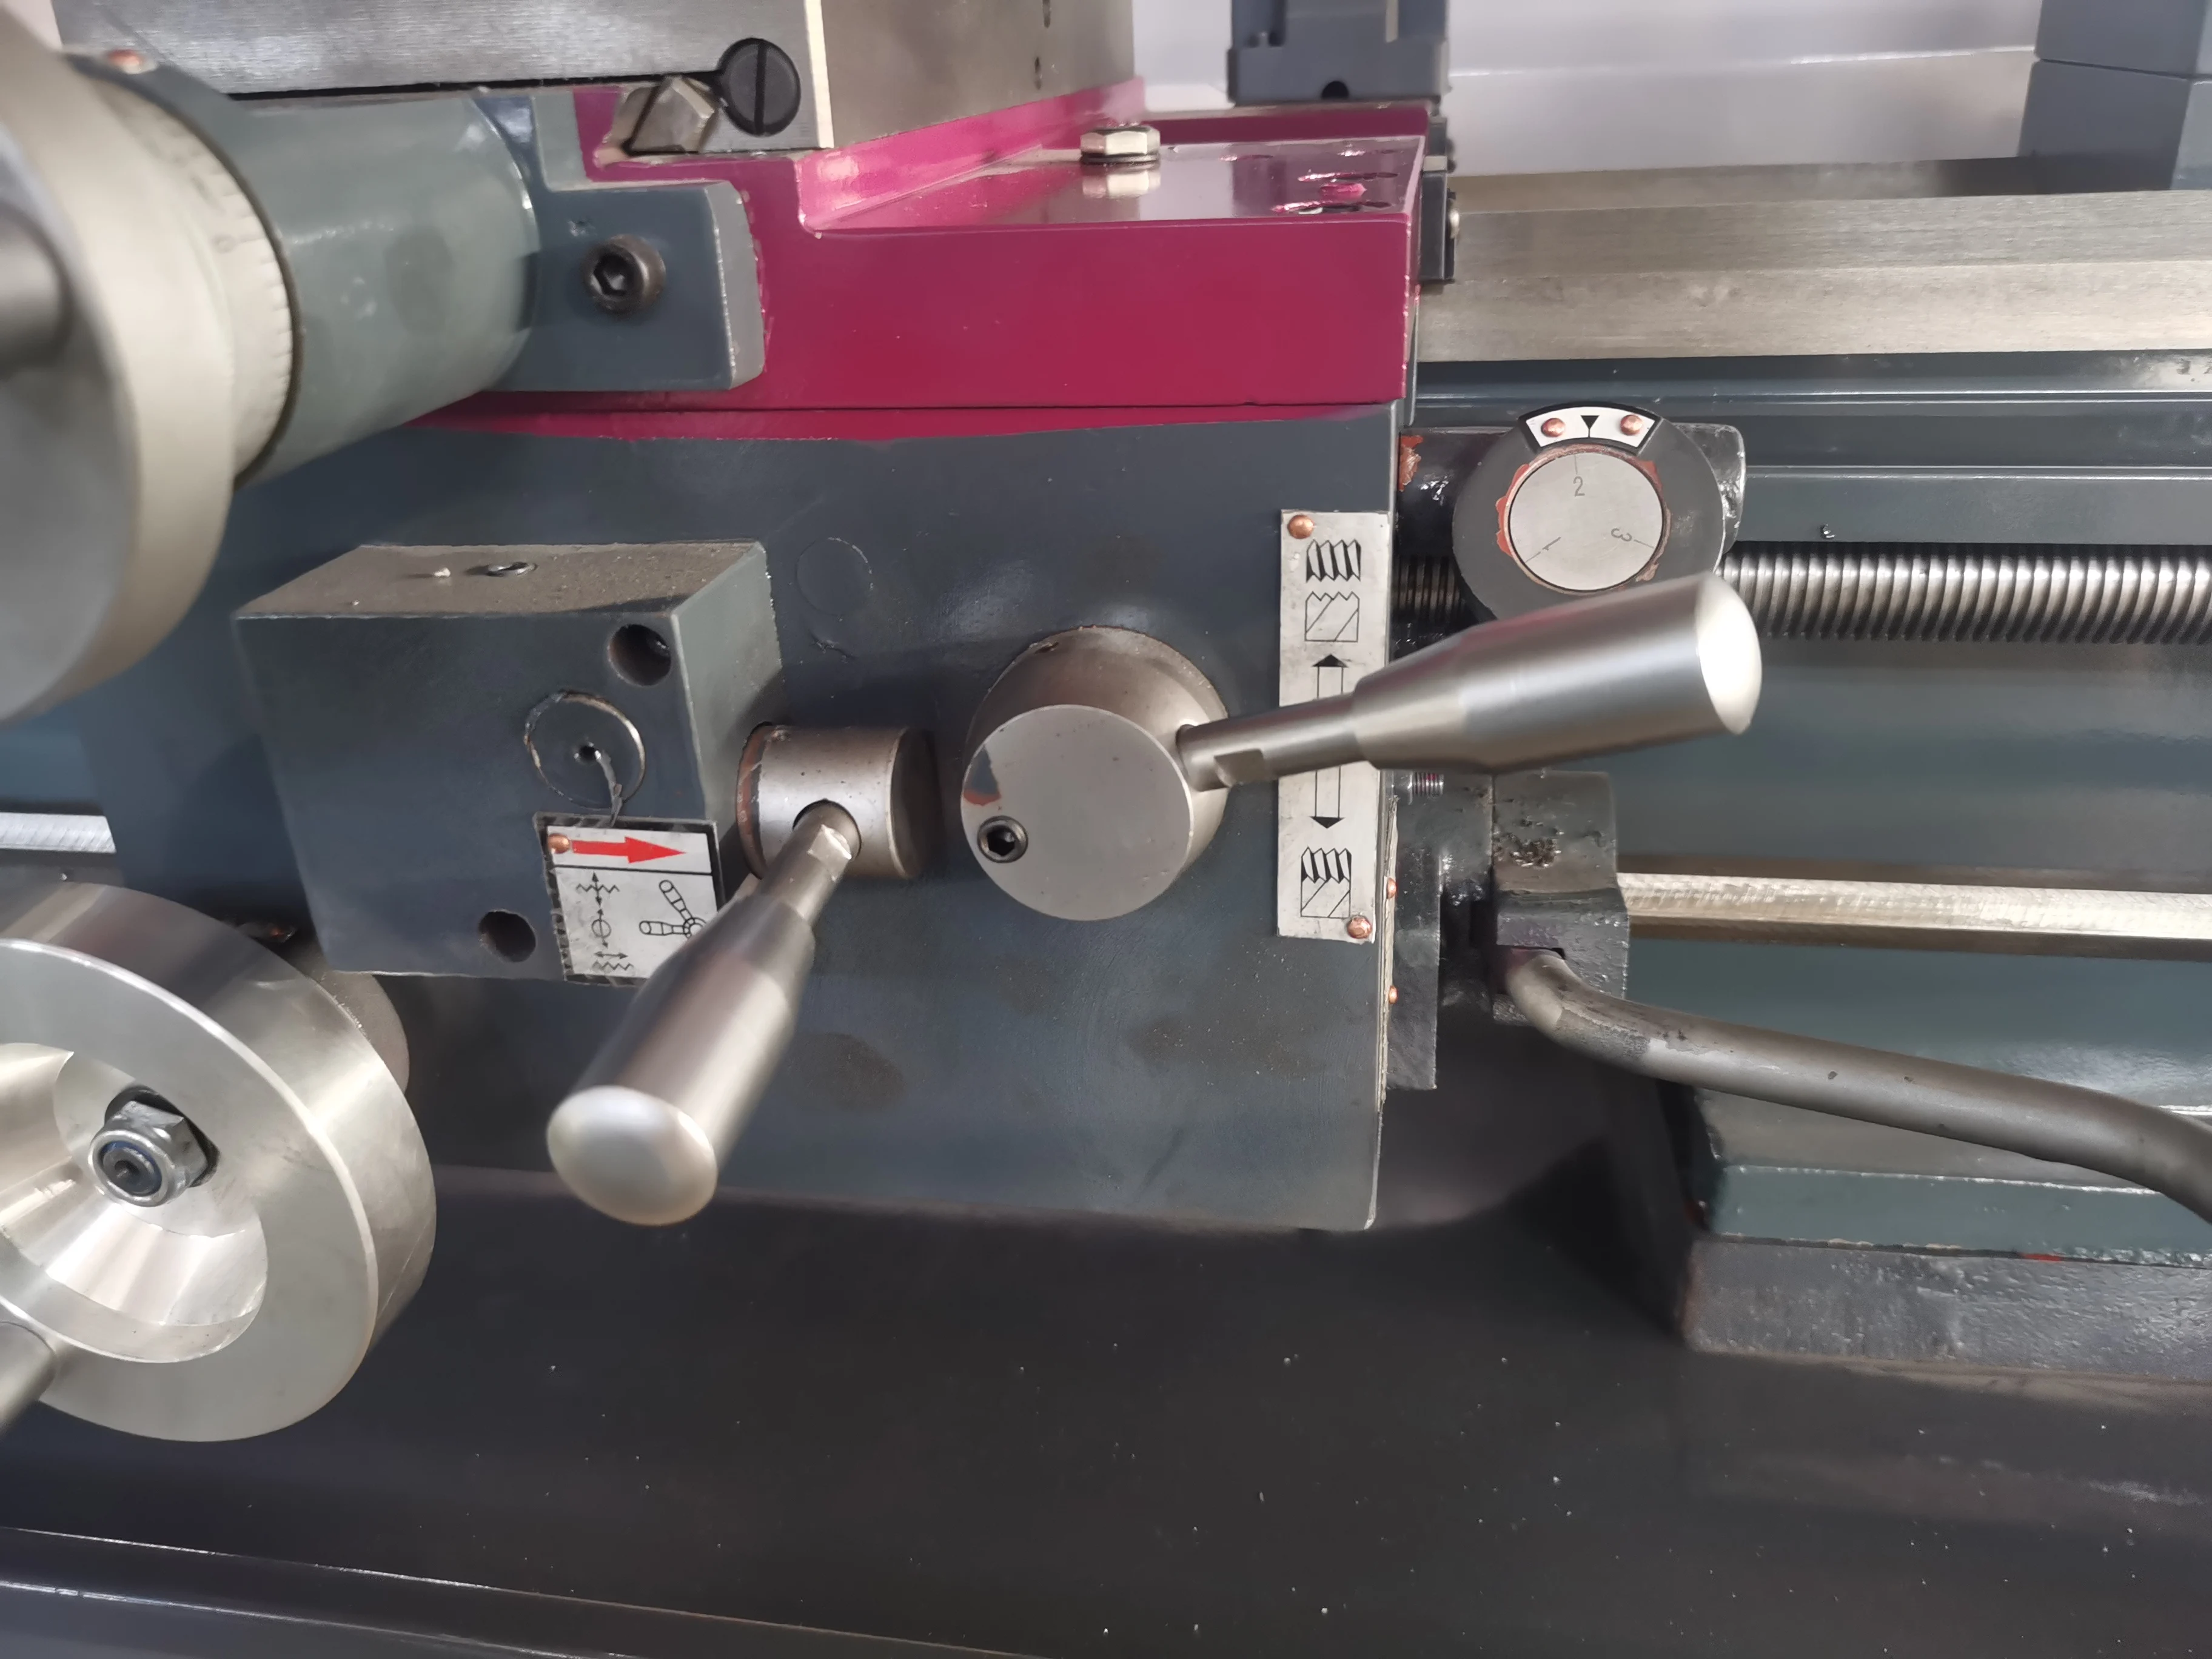
Die Produktbeschreibung besagt, dass ein einfach zu bedienendes Getriebe verschiedene Vorschübe und Gewindeschneidmöglichkeiten bereitstellt. Die veröffentlichten Gewindeangaben umfassen 18 metrische Gewinde von 0,2 bis 3,5 mm, 34 Zoll-Gewinde von 4 1/2 bis 48 1/n, 16 Modul-Gewinde von 0,2 bis 1,75 mm sowie 24 Stirnrad-Gewinde von 16 bis 120 /DP. Der Längsvorschub ist mit 0,05–0,35 mm/U angegeben, der Quervorschub mit 0,025–0,18 mm/U.
Für eine bestimmte Komponente beginnen Sie mit der tatsächlichen Steigung, dem Gewindeprofil, dem Rohdurchmesser, den Prüfanforderungen, dem Werkzeug und dem Getriebeverfahren. Ein aufgeführter Gewindebereich ist hilfreich, bestätigt jedoch nicht alle für einen konkreten Auftrag erforderlichen Einstellungselemente. Eine manuelle Drehmaschine beruht zudem auf der vom Bediener vorgegebenen Reihenfolge und den von ihm vorgenommenen Justierungen. Daher ist das Abgleichen der veröffentlichten Daten mit der Zeichnung zuverlässiger als die alleinige Auswahl anhand einer allgemeinen Maschinenbeschreibung.
Diese Merkmale schaffen einen nützlichen Bewertungsrahmen; die Drehzahlangabe sollte jedoch stets im Kontext gelesen werden. Eine höhere Drehzahl ist nicht automatisch für jede manuelle Drehbearbeitung besser. Werkstoff, Werkstückdurchmesser, Werkzeugzustand, Steifigkeit und der vorgesehene Schnitt beeinflussen alle eine sinnvolle Einstellung. Ebenso ist ein unerwartetes Ergebnis nicht zwangsläufig allein auf die Maschine zurückzuführen. Spannmethode, Spannvorrichtungssteifigkeit, Werkzeughublänge und Werkstückgeometrie können den Bearbeitungsvorgang erheblich beeinflussen.
Beispielsweise kann ein Betrieb, der eine kurze Welle, eine Buchse oder ein Gewinde-Reparaturteil bewertet, zunächst den erforderlichen Drehschwingradius, die Länge, die Bohrung und den Gewindebereich vergleichen. Anschließend sollte geprüft werden, wie Spannfutter, Spannvorrichtung und Werkzeug die praktisch verfügbare Freigängigkeit reduzieren. Diese Vorgehensweise ist besonders hilfreich bei dünnen, langen oder unregelmäßigen Werkstücken, bei denen Abstützung und Spannung sorgfältig geplant werden müssen. Es handelt sich um eine Auswahlhilfe – nicht um die Behauptung, dass die Maschine für jedes Werkstück oder jeden Werkstoff bereits vorkonfiguriert ist.
Wo die veröffentlichte Kapazität mit dem vorgesehenen Einsatzbereich übereinstimmt, kann diese manuelle Drehmaschine für Reparaturarbeiten, Schulungsumgebungen, Prototypaufgaben und Dreharbeiten in kleinen Werkstätten in Betracht gezogen werden. Solche Beispiele stellen allgemeine Einsatzkontexte für eine manuelle Drehmaschine dar, nicht jedoch bestätigte Anwendungen für alle Materialien oder Produktionsvolumina. Anspruchsvolles Ausgangsmaterial, ungewöhnliche Werkzeuge, wiederholte Serienfertigung, besondere Prüfanforderungen sowie strenge Zyklusziele erfordern vor dem Kauf eine umfassende Prozessprüfung.
Die Maschine kann innerhalb der Metallbearbeitungsindustrie berücksichtigt werden, sofern die Aufgabe in ihre angegebene Kapazität und ihren manuellen Bedienansatz passt. Es handelt sich nicht um eine Ellis-Bandsäge, und dieser zugewiesene SEO-Begriff identifiziert weder die Maschine noch den Hersteller oder ein mitgeliefertes Zubehörteil. Käufer sollten aus diesem Begriff keine Kompatibilität oder Lieferbeziehungen ableiten. Für jede Aufgabe mit engen maßlichen, werkzeugtechnischen oder prozessbedingten Einschränkungen sind die Anforderungen mit dem Lieferanten oder dem technischen Team zu bestätigen.
Die veröffentlichten Logistikinformationen geben ein Bruttogewicht von 320 kg und eine Verpackungsgröße von 1250 × 700 × 720 mm an. Verwenden Sie diese Werte für die vorläufige Handhabungs- und Platzierungsplanung; vereinbaren Sie die Versandabwicklung separat. Die Produktübersicht nennt die Motorleistung, jedoch nicht die vollständige lokale Leistungskonfiguration. Bestätigen Sie Spannung, Phasenzahl, Frequenz, Anschlussanforderungen sowie die Installationsumgebung vor Lieferung oder Inbetriebnahme.
Bereiten Sie einen Standort mit sicherem Zugang für die Handhabung, ausreichendem Arbeitsabstand und einer geeigneten Fundamentunterlage vor. Prüfen Sie bei Ankunft die gelieferte Konfiguration und die enthaltenen Artikel. Beachten Sie geltende Werkvorschriften und lokale Anforderungen, verwenden Sie geeignete Schutzeinrichtungen und persönliche Schutzausrüstung und sichern Sie die Arbeit vor der Bearbeitung. Diese allgemeinen Hinweise ersetzen weder die Bedienungsanleitung, noch Schulungen oder eine standortspezifische Risikobeurteilung.
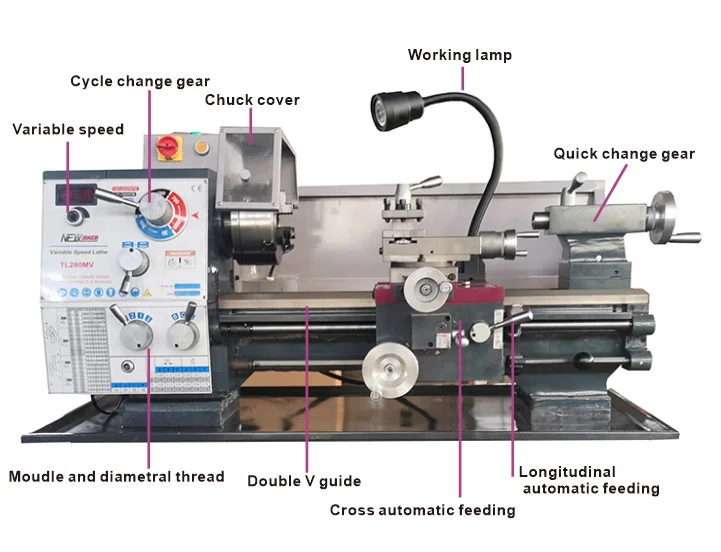
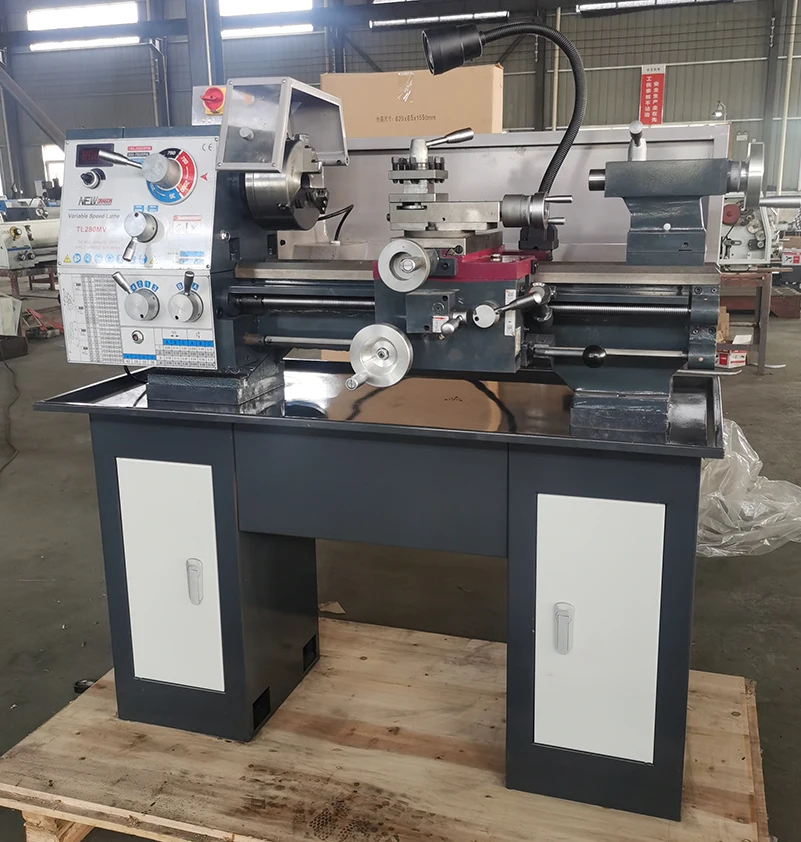
Mini-Drehmaschine aus Metall mit 38 mm Spindelbohrung – manuelle Drehmaschine TL280MV*500 mm enthält veröffentlichte Angaben zu Drehschwinge, Länge, Spindelbohrung, Konus, Drehzahl, Gewindeerzeugung, Vorschub, Reitstock, Motor und Verpackung in einer einzigen Übersicht. Der Nutzen für den Käufer liegt darin, dokumentierte Fakten mit einem realen Betrieb vergleichen zu können, anstatt sich auf allgemeine Aussagen zu verlassen. Prüfen Sie vor der Bestellung die Werkstückspannung, die erforderlichen Werkzeuge, die Gewindeanforderungen, die Stromversorgung, die Lieferbedingungen sowie die Erwartungen an die Prüfung.
Erstellen Sie vor dem endgültigen Kauf eine schriftliche Einrichtungs-Checkliste: erforderliche Bauteilabmessungen, Spannfutter- oder Vorrichtungsschnittstelle, Werkzeugfreiräume, Gewindesteigungen, Reitstockunterstützung, zugeführte elektrische Leistung, Heberoute und Prüfverfahren. Eine frühzeitige Überprüfung dieser Punkte hilft dabei, die gewählte Konfiguration an die geplante manuelle Drehbearbeitung anzupassen.





 EN








