
mini-cnc-lathe-machine-cnc210a-small-cnc-lathe-servo-motor-system, mini-cnc-lathe-machine-cnc210a-small-cnc-lathe-servo-motor-system, /flat-bed-cnc-lathe
EN
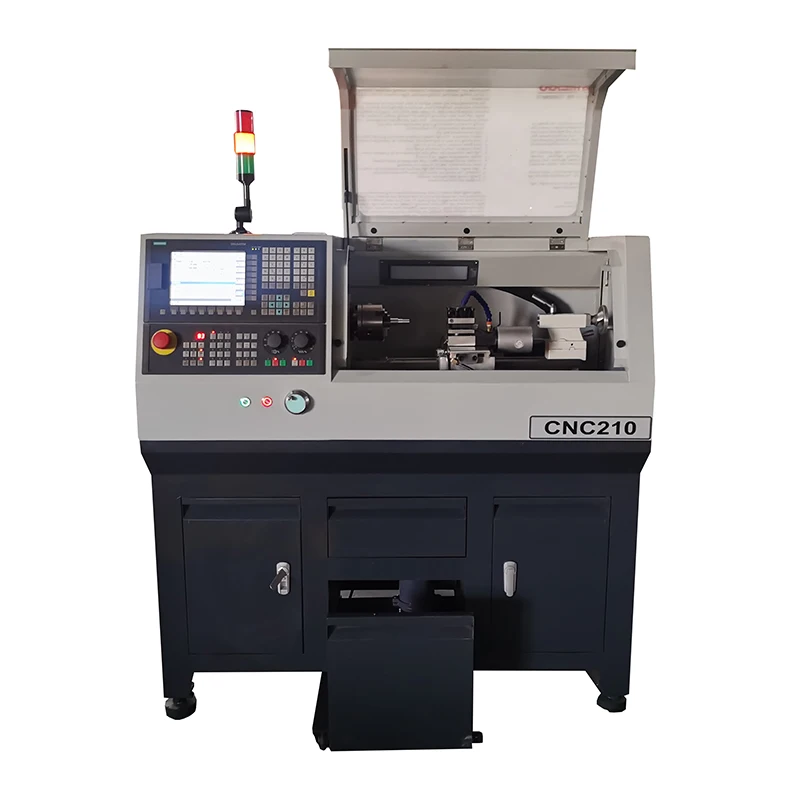
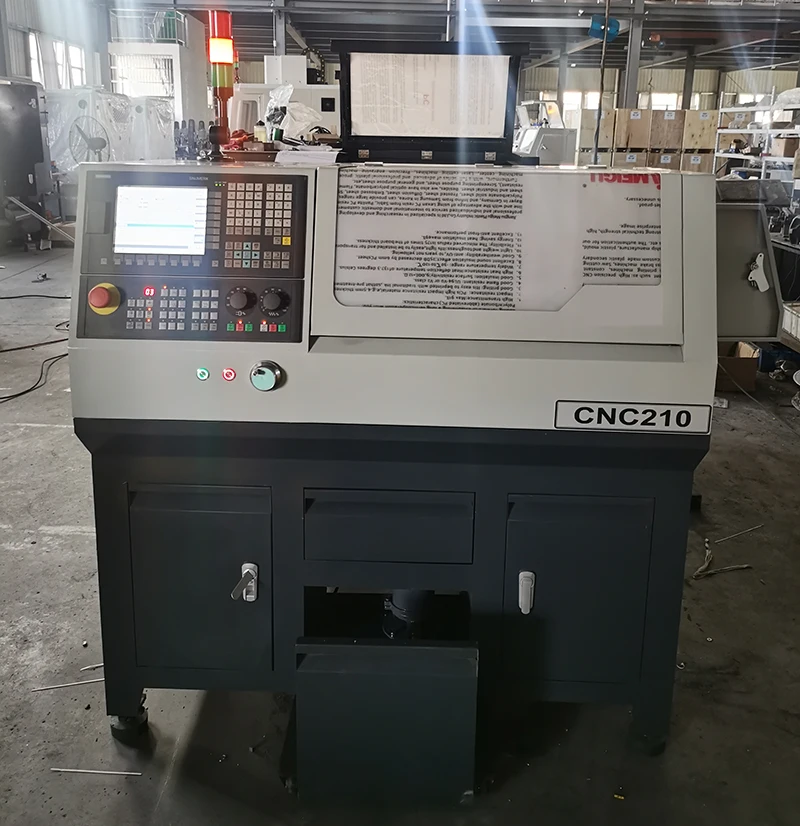
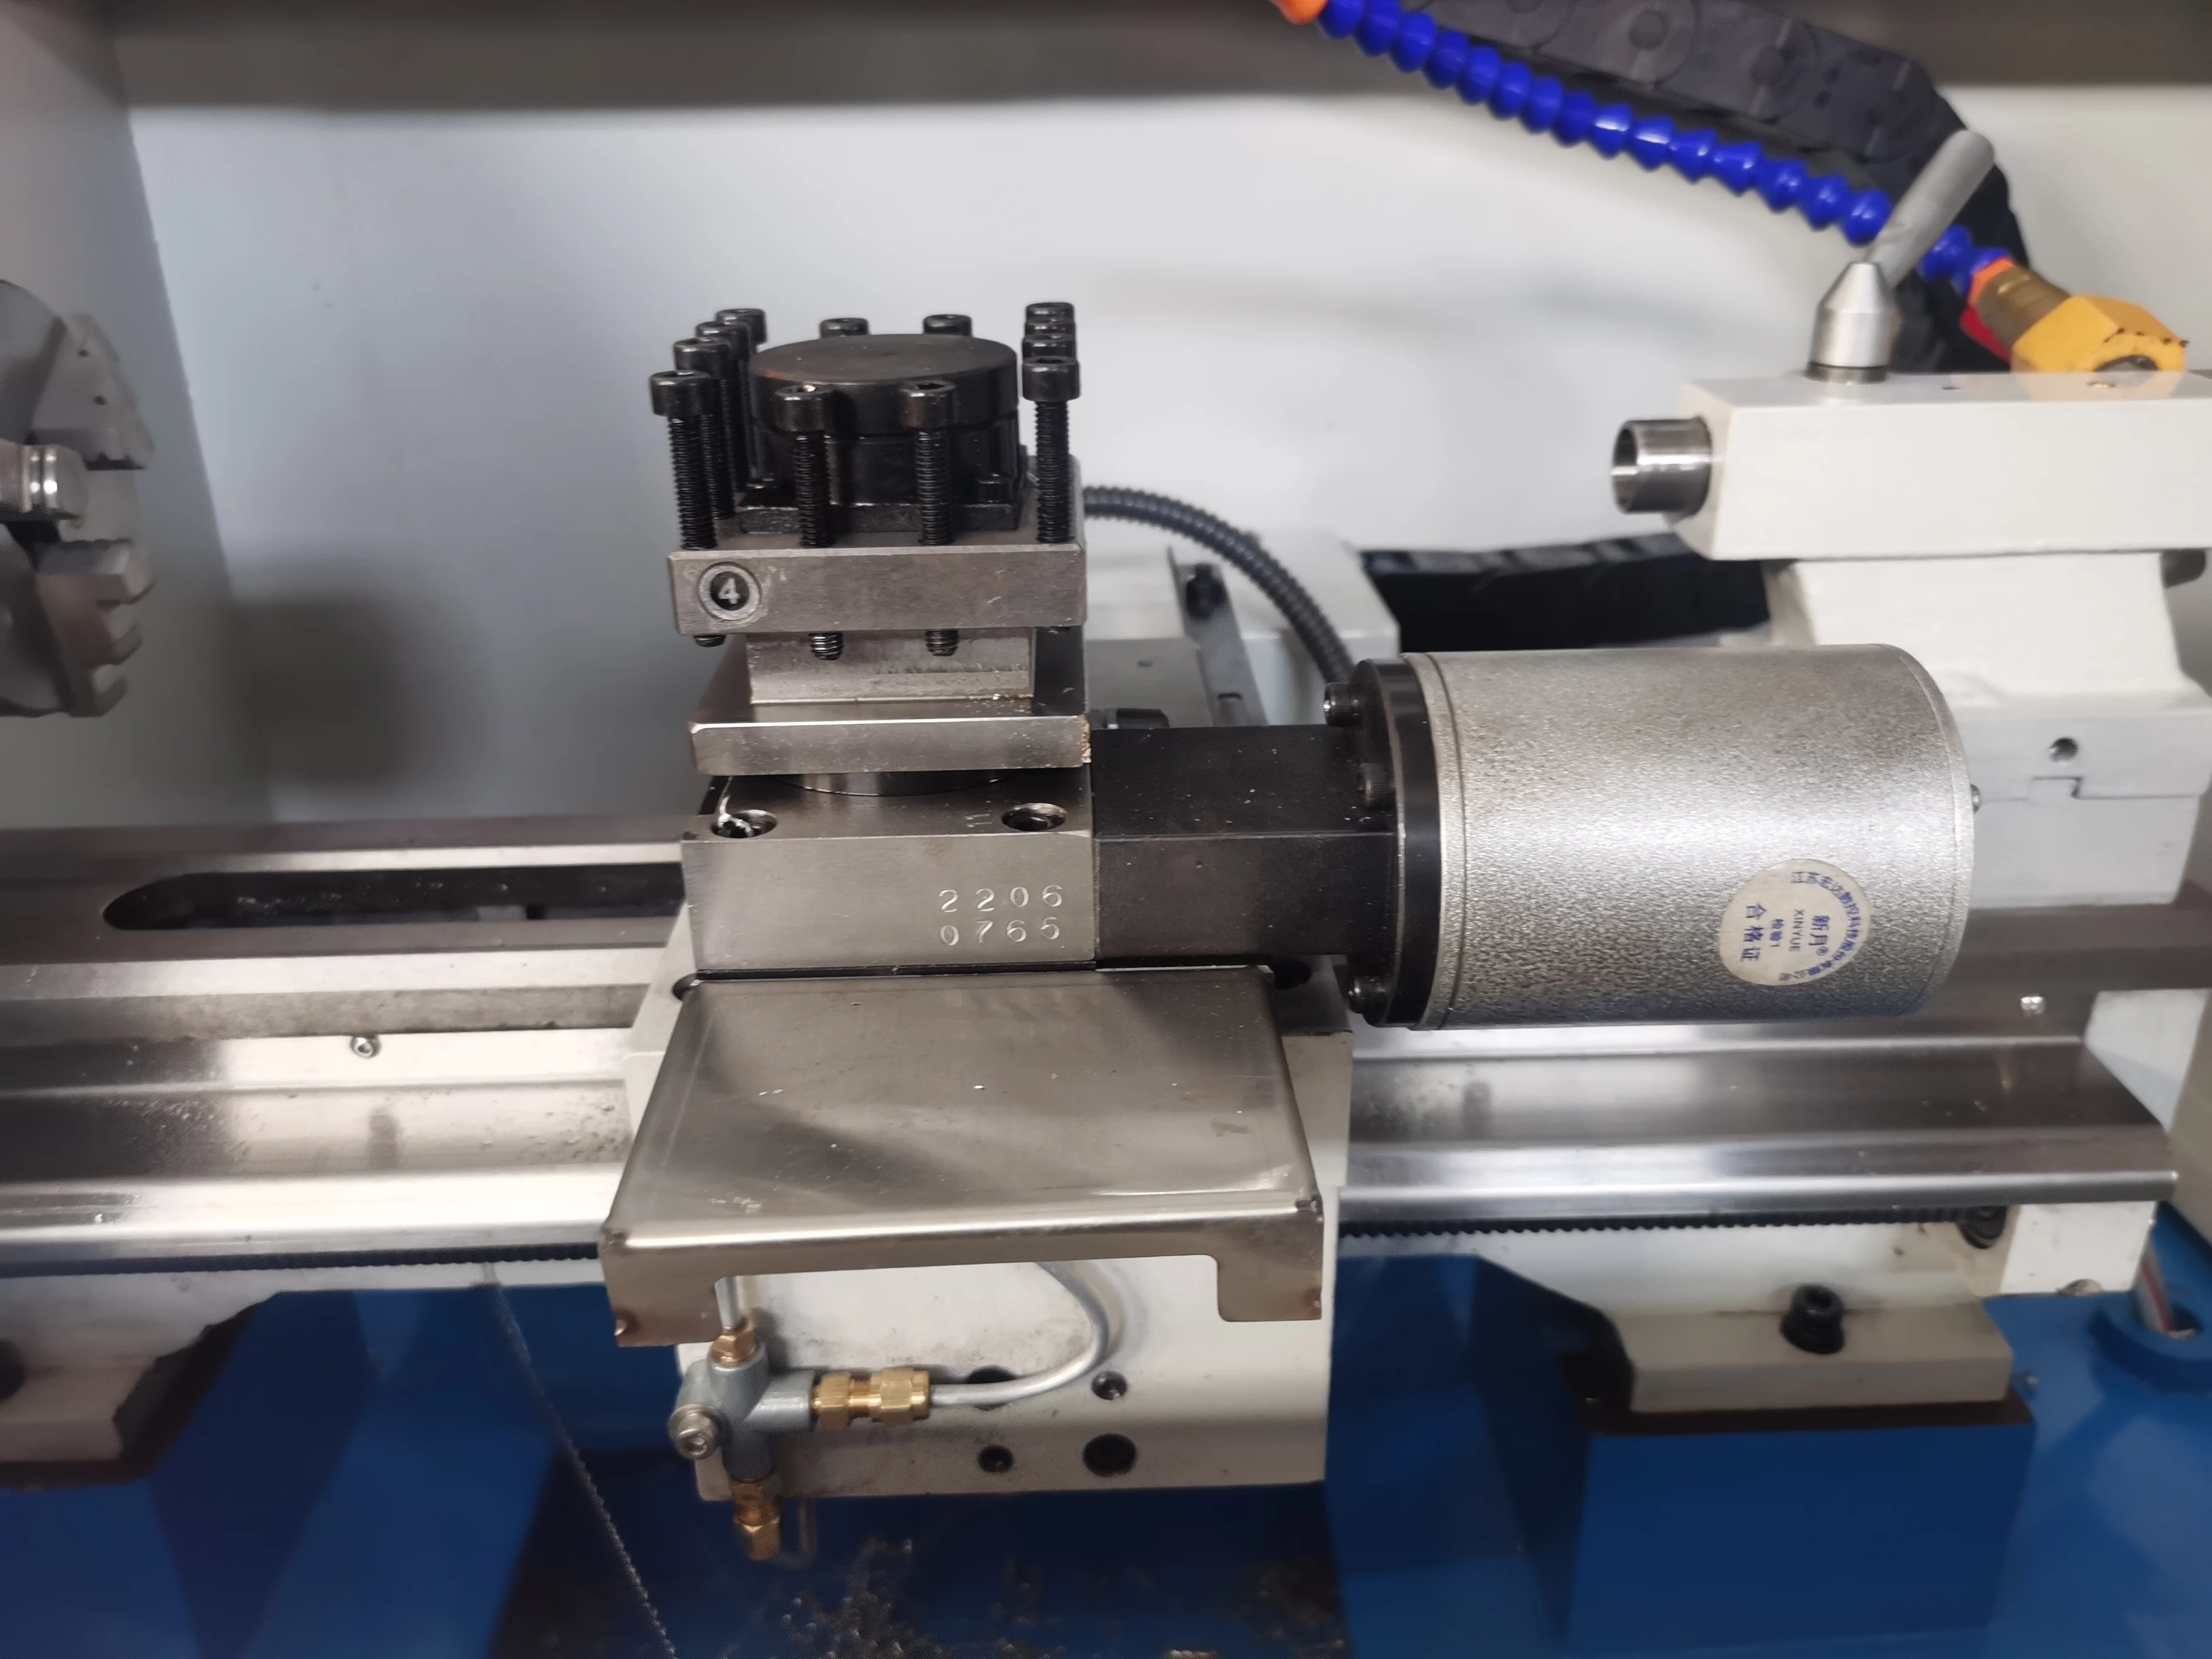

El CNC210A es un torno CNC compacto con control Siemens Sinumerik, accionamientos servo en bucle cerrado en los ejes X y Z, giro máximo de 210 mm, longitud máxima de pieza de 250 mm, velocidad del husillo entre 100 y 2000 rpm, motor de 1,1 kW y roscado métrico/inglés.
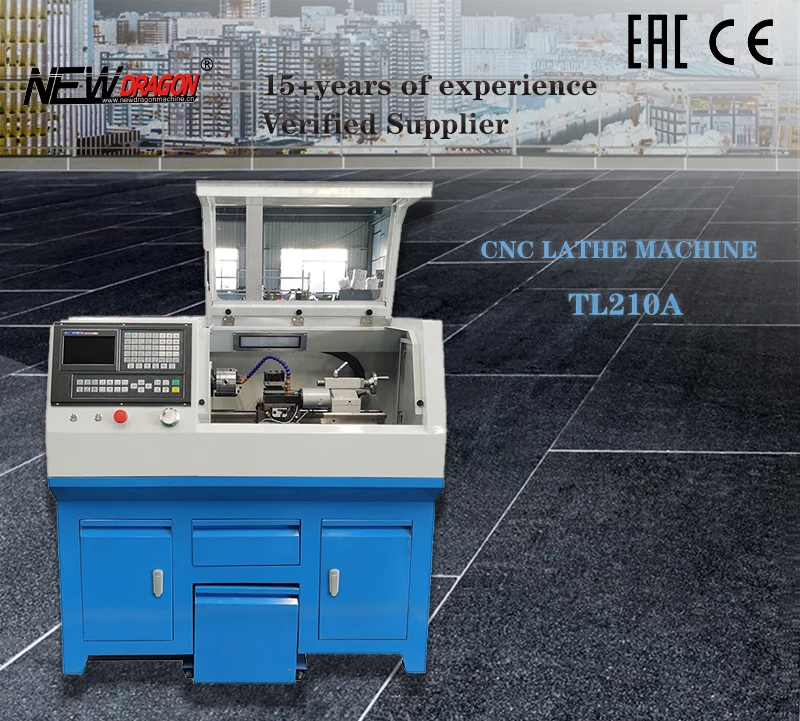
Antes de consultar la tabla de especificaciones, evalúe la máquina de torno CNC mini CNC210A, torno CNC pequeño con sistema de motor servo, respondiendo a dos preguntas arquitectónicas: ¿qué plataforma de control CNC opera en esta máquina de torno CNC mini?, y ¿ambos ejes utilizan retroalimentación de motor servo en bucle cerrado? El CNC210A responde afirmativamente a ambas: control Siemens Sinumerik y accionamientos en bucle cerrado basados en codificadores en los ejes X y Z. Estas decisiones arquitectónicas determinan los requisitos de capacitación del operador, la disponibilidad de piezas durante toda la vida útil del torno CNC pequeño con sistema de motor servo y si las tolerancias dimensionales por lote se mantienen sin corrección manual durante las series de producción.

| Modelo | TLK210A (CNC210A) |
| Max. vuelve a la cama. | 210 milímetros |
| Longitud máxima de la pieza de trabajo | de una longitud de 25 mm |
| Desplazamiento en X | 90 mm |
| Desplazamiento en Z | de una longitud de 300 mm |
| Rango de velocidad del husillo | 100–2000 rpm |
| Diámetro del husillo | 26 mm |
| Potencia del motor del husillo | 1.1 kW |
| Rango de roscas métricas | paso de 0,25–4 mm |
| Rango de roscas imperiales | 6–80 TPI |
| Cono del contrapunto | El valor de las emisiones |
| Recorrido máximo del contrapunto | 55 mm |
| Huella de la máquina | 1250 × 680 × 1220 mm |
| Empaque para exportación | 1350 × 750 × 1460 mm |
| Peso neto / bruto | 340 / 376 kg |
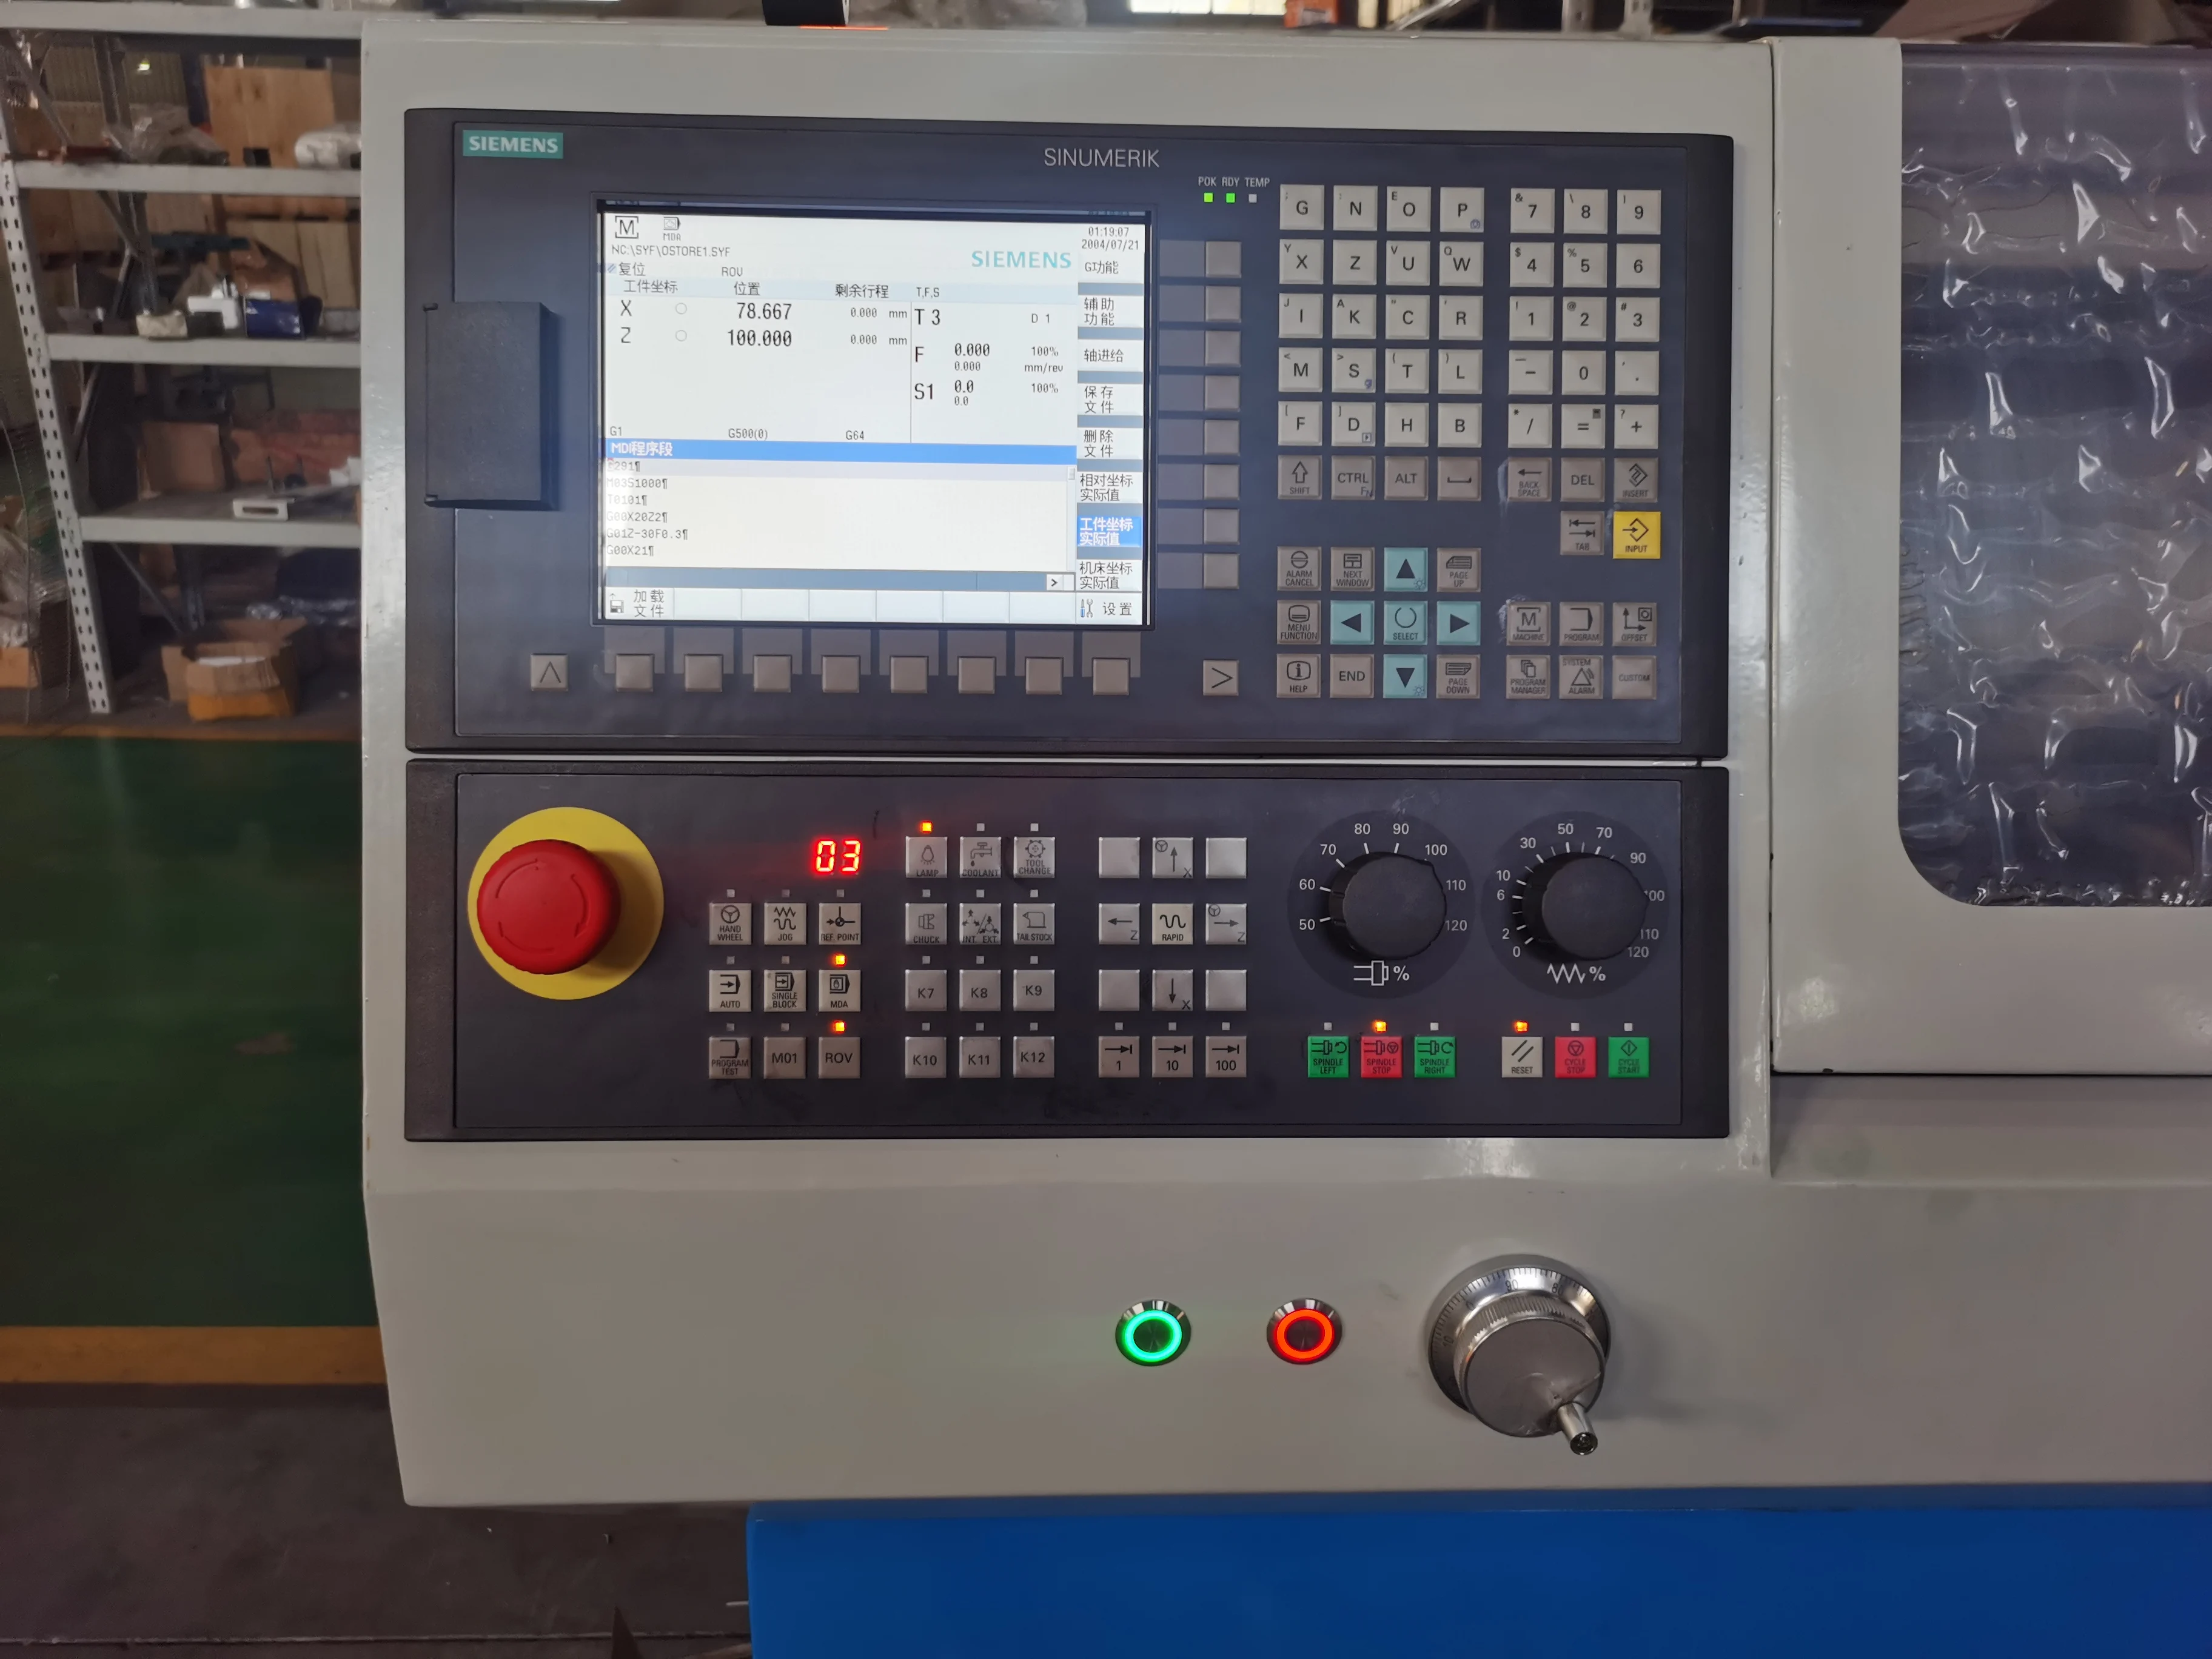
La mini torno CNC CNC210A, con sistema de motor servo, utiliza Siemens Sinumerik como plataforma de control CNC. Para talleres que ya operan máquinas Sinumerik, esto elimina la necesidad de capacitación adicional: los programas en código G, la entrada manual de bloques individuales (MDI) y los procedimientos de interfaz se transfieren directamente al sistema de torno CNC pequeño CNC210A con motor servo. Las funciones compatibles incluyen interpolación lineal G01, posicionamiento rápido G00 y lectura en tiempo real de la velocidad del husillo, características estándar para trabajos de torneado y roscado de ejes. Para operadores que no tienen experiencia previa con Sinumerik, el período de adaptación es más largo de lo que la mayoría de los planes de transición presupuestan; considere este tiempo antes de fijar una fecha de puesta en marcha. Desde el punto de vista logístico, Siemens distribuye piezas de repuesto Sinumerik a escala global mediante canales oficiales del fabricante, independientes del proveedor de la máquina, lo que garantiza el acceso a repuestos durante toda la vida útil del equipo, incluso varios años después de su adquisición, para esta mini torno CNC.

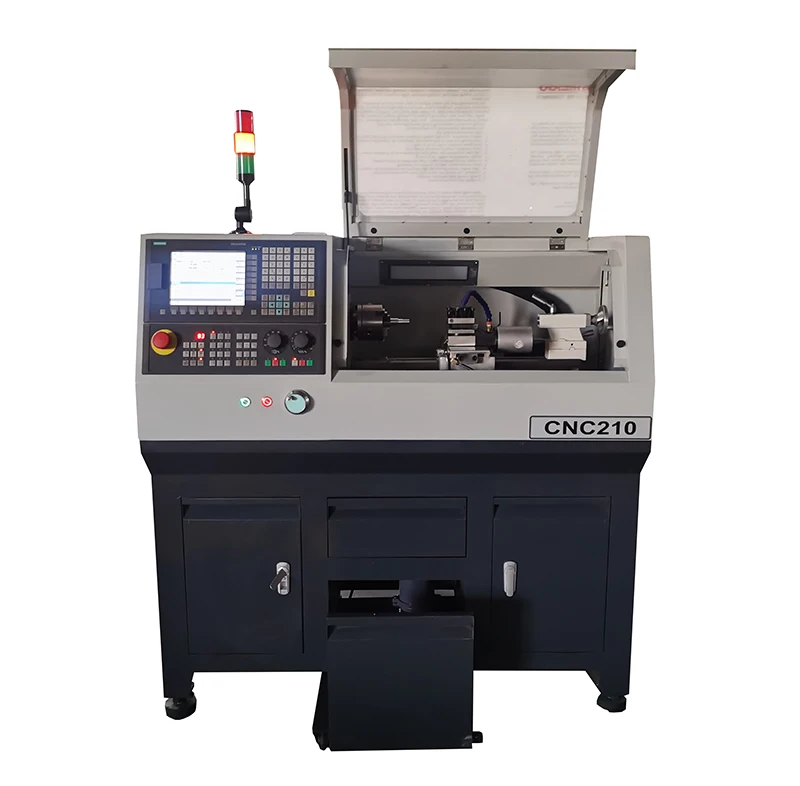
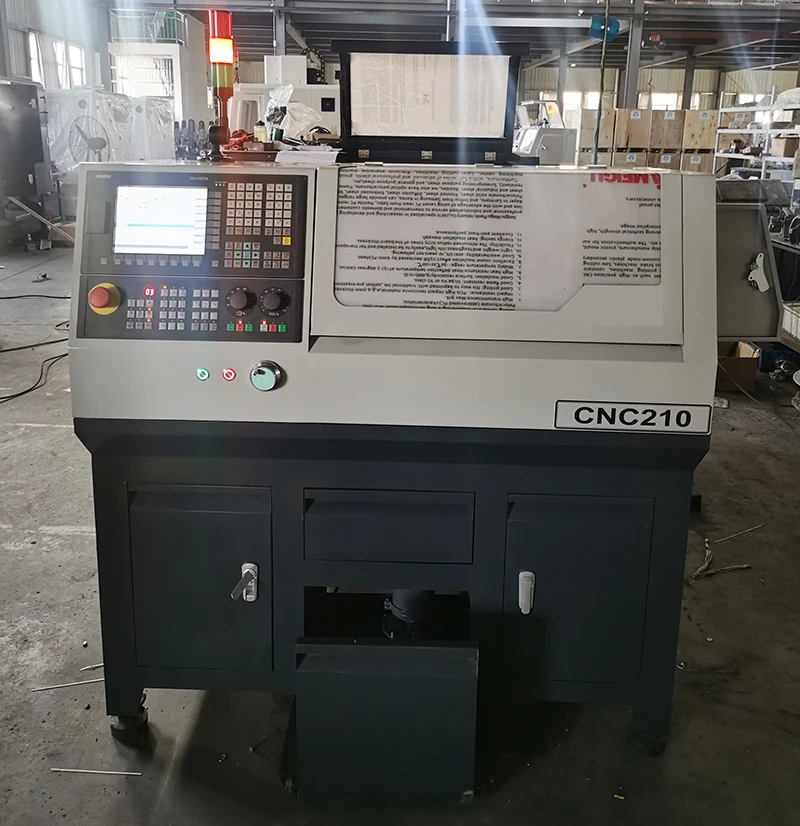
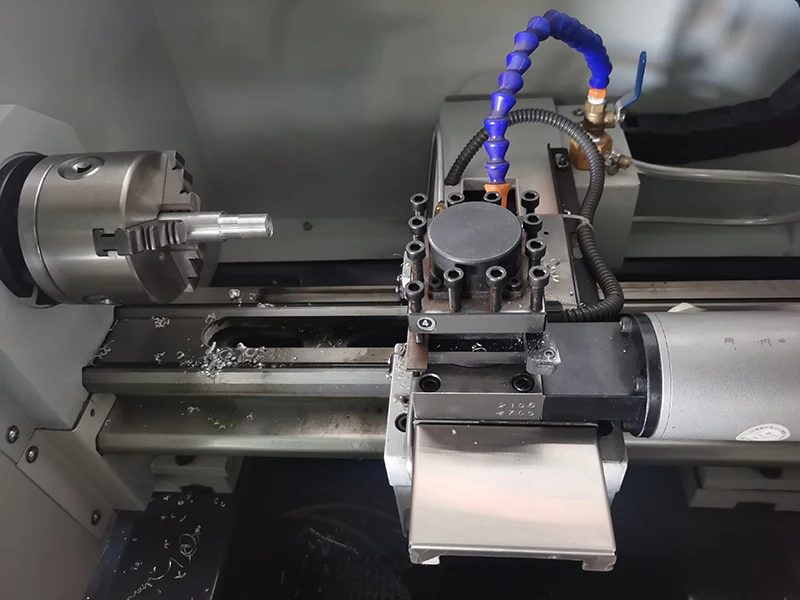
En el torno CNC mini CNC210A, el sistema de motor servo del torno CNC pequeño tiene, como equipo estándar, accionamientos de motor servo en bucle cerrado con codificador tanto en los ejes X como Z. En cada ciclo de control, el motor servo informa al controlador de la posición real del eje; este compara la posición ordenada con la posición medida y corrige cualquier desviación antes de que se acumule como un error dimensional. Los accionamientos paso a paso en bucle abierto carecen de esta vía de corrección: un paso perdido bajo carga de corte variable pasa inadvertido hasta que la inspección revela el error. Para un taller que fabrica lotes de producción de conectores hidráulicos para ejes con tolerancias de diámetro exterior de ±0,02 mm, la primera y la última pieza de una serie de 50 unidades presentan el mismo resultado dimensional, ya que el bucle de retroalimentación del motor servo opera en cada ciclo. Los lotes personalizados de accesorios de aluminio CNC y casquillos de acero se benefician de esta misma coherencia en la posición de los ejes, sin depender de la intervención del operario para detectar derivas. Aquí es donde la arquitectura del sistema de motor servo del torno CNC pequeño demuestra su valor frente a alternativas de menor costo.
En el torno CNC mini CNC210A, el límite inferior de 100 rpm es tan importante como el límite superior de 2000 rpm. Los compradores que evalúan los tornos CNC únicamente a rpm máximas pasan por alto un aspecto práctico: el roscado en acero y los acabados con avance pesado requieren par constante a bajas velocidades, no rpm máximas. Si su producción habitual incluye aluminio o latón, el rango superior resulta aplicable. Si el roscado en acero forma parte de su mezcla de pedidos, valide el par del husillo entre 100 y 400 rpm según su material —no según la cifra de 2000 rpm. El motor de 1,1 kW entrega potencia total en toda la oscilación de 210 mm a todas las velocidades dentro del rango especificado para este torno CNC mini.
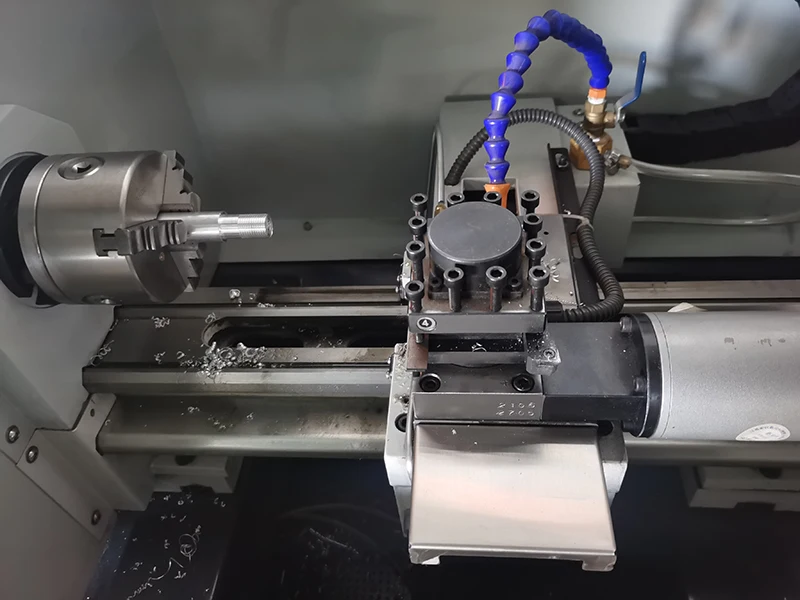
El sistema de motor servo para el torno CNC pequeño CNC210A procesa roscas métricas con paso de 0,25 a 4 mm y roscas imperiales de 6 a 80 hilos por pulgada (TPI) mediante código G Sinumerik, sin necesidad de cambiar la caja de engranajes mecánica al cambiar entre sistemas. El contrapunto MT2 y el orificio del husillo de 26 mm permiten taladrado y alimentación de barras en la configuración estándar de torneado. La precisión de las roscas depende de la exactitud de posicionamiento del motor servo del eje Z durante pasadas repetidas; el rango indicado de roscado se logra en la medida en que la unidad de control en bucle cerrado mantenga la posición del eje en cada ciclo de corte.
La máquina mini torno CNC CNC210A, con su sistema de motor servo para torno CNC pequeño, es adecuada para talleres cuyo trabajo principal consiste en torneado cilíndrico de ejes, casquillos y accesorios roscados, dentro de una capacidad máxima de 210 mm de diámetro y 250 mm de longitud. El torneado exterior, el refrentado y el roscado se completan en una sola fijación de la pieza. La arquitectura de motores servo garantiza dimensiones consistentes en toda la serie, sin necesidad de correcciones manuales entre piezas.
Sinumerik MDI permite a los ingenieros introducir directamente las dimensiones en el panel y fabricar un prototipo sin necesidad de un archivo de trabajo. La unidad de accionamiento en bucle cerrado logra las dimensiones deseadas en la primera pieza, eliminando los pasos de prueba que los sistemas en bucle abierto requieren para alcanzar la tolerancia. Esto convierte al Sistema de motor servo para torno CNC pequeño en una opción práctica para los departamentos de I+D que necesitan iteraciones rápidas.
Las tiendas que comparan la CNC210A con una fresadora miniatura o una fresadora CNC de escritorio deben confirmar primero su geometría de mecanizado predominante. Un taladro CNC o un centro de fresado sirven geometrías distintas. La CNC210A está diseñada para torneado cilíndrico; las decisiones de control y accionamiento en esta mini torno CNC están optimizadas para esa carga de trabajo. Los componentes personalizados de aluminio CNC y los accesorios de acero mecanizados mediante operaciones de torneado en barras redondas son donde la precisión del motor servo resulta más crítica. Si su trabajo se centra principalmente en operaciones de taladrado CNC o necesita una fresadora miniatura para venta destinada a piezas prismáticas, una plataforma centrada en torneado como la CNC210A no es la opción adecuada.
La máquina mini torno CNC CNC210A, con sistema de motor servo, ocupa un área en planta de 1250 × 680 mm y tiene un peso neto de 340 kg, lo que permite instalarla junto a equipos de fresado o puestos de trabajo sin necesidad de una zona dedicada. La oscilación de 210 mm y el recorrido en eje Z de 300 mm se mantienen sin compromiso pese a sus dimensiones compactas. El paquete de exportación, con un peso bruto de 376 kg, se envía mediante transporte marítimo estándar, sin requerir equipos especiales de descarga en el destino.

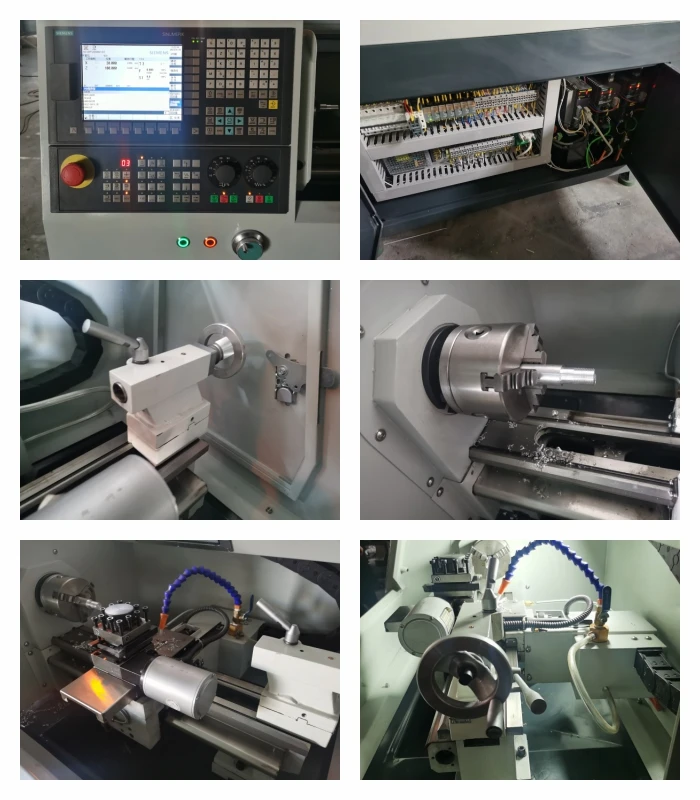
La producción de la máquina mini torno CNC CNC210A, un torno CNC pequeño con sistema de motor servo, tiene lugar en una instalación especializada que abarca fundición, mecanizado, ensamblaje e inspección de calidad bajo una única operación. Se ofrecen visitas a la fábrica y demostraciones funcionales antes de la compra. Los componentes de control Sinumerik y las piezas del motor servo se adquieren directamente a través de Siemens y los respectivos fabricantes de componentes — de forma independiente al proveedor del torno — lo que garantiza la disponibilidad de piezas de repuesto mediante canales globales establecidos durante toda la vida útil del equipo. La documentación de certificación está disponible bajo solicitud.


La máquina mini torno CNC CNC210A, torno CNC pequeño con sistema de motor servo, ofrece el control CNC Siemens Sinumerik y la precisión de los ejes de motor servo en bucle cerrado dentro de un paquete compacto de torneado que cubre una oscilación de 210 mm, un recorrido en Z de 300 mm y roscado métrico a imperial. Los talleres con necesidades de producción de torneado cilíndrico constante —ejes, casquillos y accesorios roscados dentro del volumen especificado— encontrarán que la arquitectura de control y accionamiento de la CNC210A constituye una base justificada para la inversión frente a alternativas más económicas de bucle abierto. Para compradores que también evalúan una taladradora CNC, servicios personalizados de mecanizado CNC en aluminio o una fresadora mini en venta, el sistema CNC210A de torno CNC pequeño con motor servo sigue siendo una plataforma centrada exclusivamente en torneado y debe seleccionarse en función de piezas cilíndricas.
El CNC210A es un torno CNC compacto con control Siemens Sinumerik, accionamientos servo en bucle cerrado en los ejes X y Z, giro máximo de 210 mm, longitud máxima de pieza de 250 mm, velocidad del husillo entre 100 y 2000 rpm, motor de 1,1 kW y roscado métrico/inglés.


 EN








