
product-tl360mx750mm--hot-sale-new-bench-lathe-machine-metal-lathe-with-ce, product-tl360mx750mm--hot-sale-new-bench-lathe-machine-metal-lathe-with-ce, /bench-lathe
EN
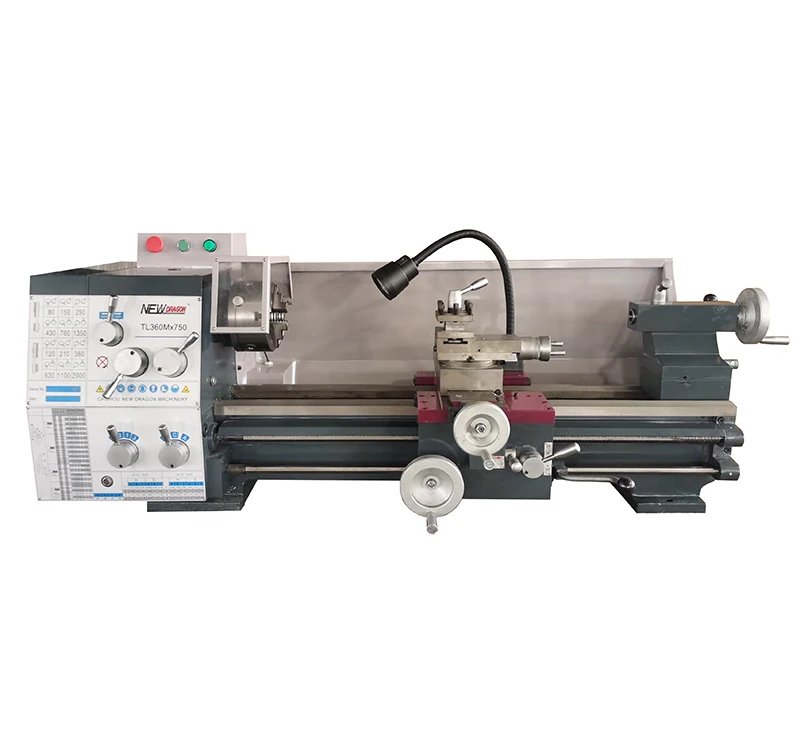
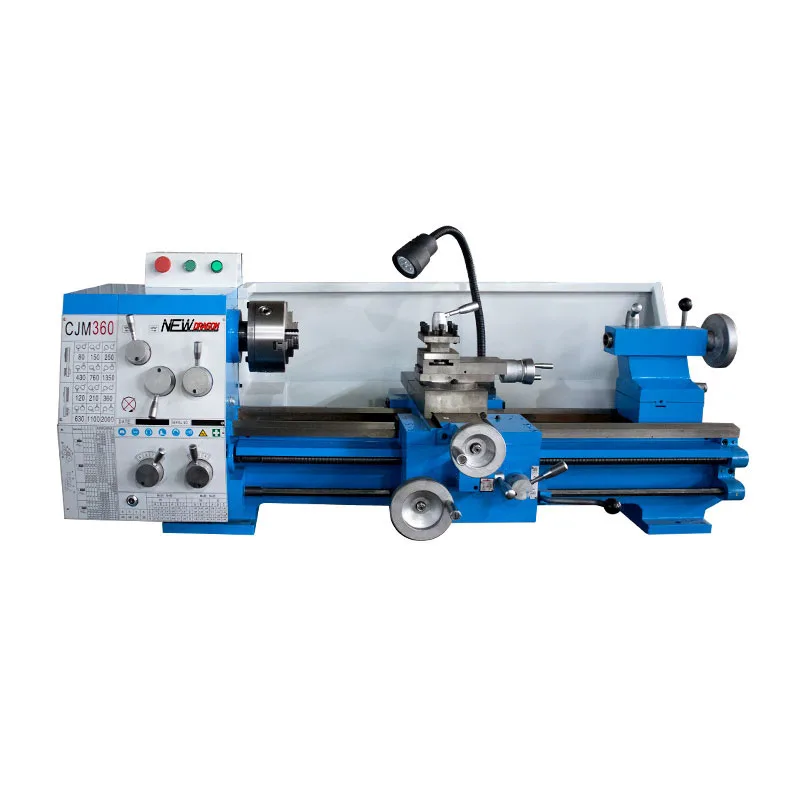
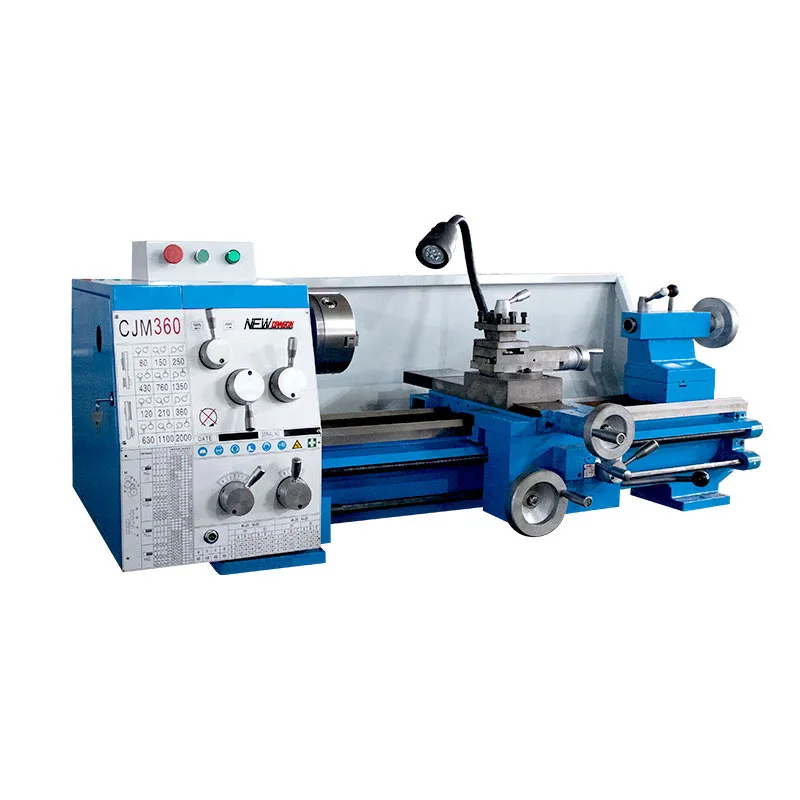
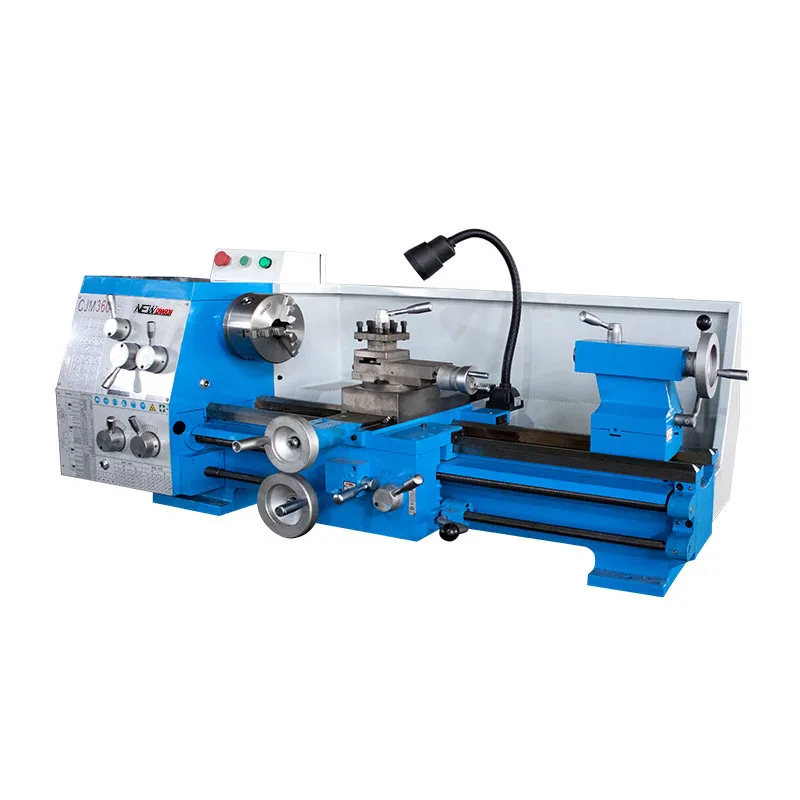
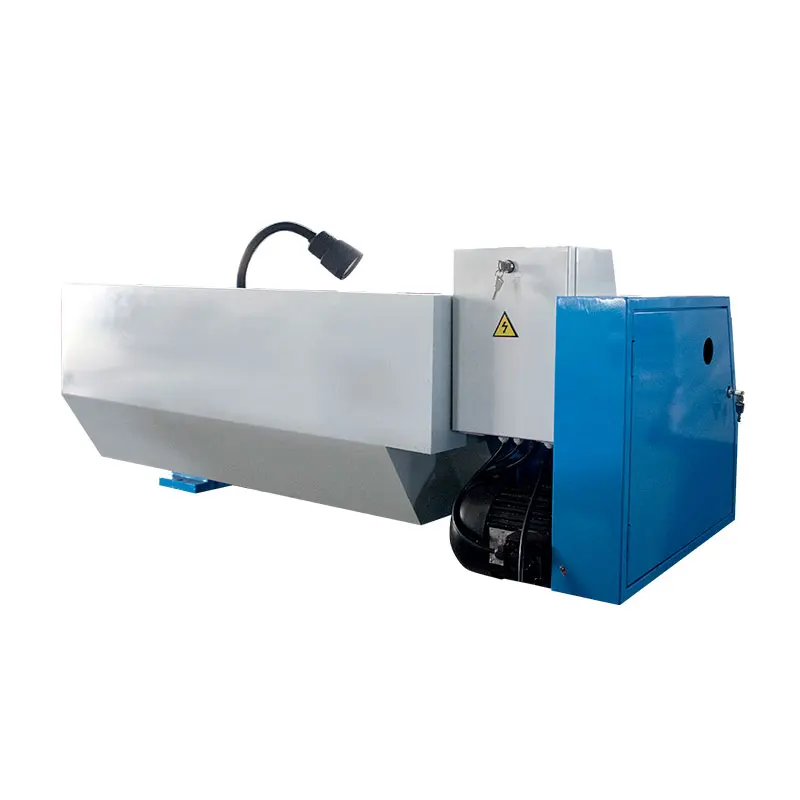
Les informations fournies concernant le CJM360 (TL360M) décrivent cette machine comme un tour à bâti manuel destiné à l’évaluation de travaux généraux d’usinage des métaux. Considérez cette fiche comme un relevé structuré de la configuration déclarée, et non comme un substitut à un devis approuvé, à un plan technique, à un plan d’acceptation ou à un plan d’implantation sur site. Avant de sélectionner un équipement, comparez l’encombrement requis des pièces, la méthode de serrage, les interfaces d’outillage et la charge de travail attendue avec les caractéristiques documentées de la machine.
La source indique une hauteur de passage maximale au-dessus du lit de 360 mm et une longueur maximale de pièce de 600 mm ou 750 mm. La hauteur de passage au-dessus du chariot intermédiaire est indiquée à 240 mm. Ces valeurs définissent un volume initial pour les pièces cylindriques, les composants de réparation, les pièces prototypes et les opérations de tournage générales. Elles ne garantissent pas, en elles-mêmes, l’espace libre nécessaire pour un montage spécifique, un porte-outil ou une pièce irrégulière. Avant la validation de la commande, comparer le plan, les dimensions de la matière brute, la configuration du mandrin et le parcours de l’outil avec la longueur de lit retenue.
Le diamètre nominal de l’alésage de la broche est de 40,5 mm, la conicité de la broche est MT5 et celle de la contre-pointe est MT3. La course indiquée de la contre-pointe est de 80 mm. Ces détails revêtent de l’importance lors d’opérations impliquant des travaux centrés, le perçage, le dressage ou l’utilisation d’accessoires existants. La compatibilité des outillages et des montages doit être confirmée par écrit. En pratique, une conicité ou une capacité correcte sur papier n’élimine pas la nécessité d’examiner l’ensemble de la configuration.
Du point de vue mécanique, le traitement déclaré des glissières de lit, le support des roulements et la construction des engrenages expliquent la configuration prévue pour une machine à commande manuelle. Ils ne constituent pas une garantie de tolérance sur pièce finie. La finition de surface, la répétabilité et la stabilité d’usinage dépendent également du matériau, de l’outil de coupe, du serrage, de l’état de la machine, de sa maintenance et des pratiques de l’opérateur. De nombreux acheteurs se concentrent uniquement sur un tableau de paramètres ; toutefois, les conditions réelles de serrage et de procédure peuvent être tout aussi importantes que les dimensions indiquées de la machine.
La spécification fournie indique une plage de vitesses de broche de 60 à 1600 tr/min répartie sur 12 paliers. Choisissez une vitesse de fonctionnement en fonction du matériau, du diamètre, de la géométrie de l’outil, des conditions de coupe et de la méthode de travail sécurisée. Une vitesse de rotation plus élevée, prise isolément, ne constitue pas un critère de sélection. Lors de l’usinage d’une pièce plus volumineuse ou plus exigeante, ce sont la stabilité, l’état de l’outil et la coupe effective qui doivent déterminer le réglage, et non une préférence pour la vitesse maximale indiquée.
Les données publiées recensent 22 types de filetages métriques avec un pas compris entre 0,20 et 7 mm, 45 types de filetages impériaux avec un pas compris entre 2,5 et 48 filets par pouce (TPI), 21 types de filetages modules avec un module compris entre 0,20 et 3,5 mm, et 31 types de filetages diamétraux avec un pas diamétral compris entre 8 et 120 TPI. L’avance longitudinale est indiquée comme étant comprise entre 0,10 et 1,40 mm par tour, tandis que l’avance transversale est indiquée comme étant comprise entre 0,045 et 0,60 mm par tour. Vérifiez la norme de filetage requise, les engrenages de changement, les pointes et les accessoires avant de passer une commande. Ces plages servent uniquement de référence pour la planification ; le processus complet détermine le résultat pratique.
| Spécification | Valeur indiquée |
|---|---|
| Modèle figurant dans le tableau fourni | CJM360 (TL360M) |
| Plus grand balayage au-dessus du lit | 360 mm |
| Longueur maximale de la pièce à usiner | 600/750 mm |
| Passage au-dessus du chariot intermédiaire | 240 mm |
| Alésage de broche | 40,5 mm |
| Taper de l'arbre principal | MT5 |
| Conique du contre-point | MT3 |
| Plage de vitesse | 60–1600 tr/min |
| Poids net/Poids brut | 420/470 kg |
| Taille générale | 1580×785×750 mm |
| Dimensions d'emballage | 1600×800×760 mm |
La description d’origine énumère comme accessoires standard un mandrin à 3 mors, une pointe fixe, un comparateur à cadran pour le filetage, un jeu de roues dentées interchangeables, une protection anti-projection, une pompe à huile, une boîte à outils et des outils. Les éléments listés en option comprennent un mandrin à 4 mors, un bâti de machine, une plaque à disque, un support fixe, un support mobile, une pointe tournante, un capot pour tourelle, un capot pour mandrin et un capot pour vis de commande. La disponibilité ainsi que la portée exacte de la livraison doivent être précisées dans la documentation finale de commande.
La configuration peut être aussi importante que la capacité nominale. Un acheteur travaillant avec des composants longs, fins, lourds ou difficiles à serrer peut nécessiter un mandrin, un support de repos, une protection ou un socle différent. Vérifiez le dessin de la pièce, les filetages requis, l’approche de fixation, l’alimentation électrique, l’emplacement d’installation et les accessoires souhaités auprès du fournisseur. Cette approche neutre d’évaluation permet d’éviter qu’une spécification générale ne soit interprétée comme une promesse d’application universelle.
Lorsque l’enveloppe de travail indiquée est adaptée, ce tour à banc manuel peut être envisagé pour des travaux de réparation, de tournage de prototypes, de maintenance et de métallurgie générale. Il convient d’examiner chaque application en fonction de la pièce réelle et du procédé concerné. Si votre projet exige une longueur inhabituelle de pièce, un serrage difficile, un débit élevé ou une interface d’outillage spéciale, demandez un examen documenté de la configuration plutôt que de vous fier à une fiche technique générique.
La préparation du site fait également partie de la décision à prendre. Comparez les dimensions globales et d’emballage publiées avec la surface au sol, le trajet de levage, les équipements de déchargement, l’alimentation électrique et les conditions locales d’installation. Les dimensions et poids d’emballage indiqués peuvent servir à planifier la logistique, tandis que le mode de transport et les modalités de mise en service nécessitent une confirmation séparée. Ce contenu se limite aux informations produit fournies et n’attribue aucun standard, rendement, précision ou compatibilité d’accessoires non vérifiés.
Pour une confirmation technique utile, fournissez au fournisseur le dessin de la pièce, le matériau, le diamètre et la longueur de la matière brute, les types de filetage souhaités, l’agencement prévu de la mandrine ou du dispositif de serrage, l’alimentation électrique et la destination de livraison. Précisez si une mandrine à 3 mors ou à 4 mors, un support, un contre-pointe fixe, un contre-pointe mobile ou des protections sont requis. Si des travaux répétitifs sont prévus, demandez comment les capacités indiquées se rapportent aux composants et outils proposés. Une réponse écrite permet d’examiner conjointement la machine, les accessoires, les exigences de transport et les conditions sur site avant la validation de la commande.
Il convient également de distinguer clairement les informations listées de celles qui nécessitent une confirmation. La source mentionne la marque CE dans le titre du produit, mais il faut demander la documentation applicable pour la destination prévue. De même, les dimensions de l’emballage et le poids brut facilitent la planification du fret, mais ne déterminent pas la méthode de déchargement, les exigences relatives aux fondations ou les travaux électriques locaux. Cette approche rigoureuse s’avère particulièrement utile là où les itinéraires d’accès sont restreints ou lorsque l’opérateur doit intégrer des outillages existants.
Lors de la demande d’un devis pour le tour à bâti horizontal TL360MX750mm, best-seller, tour métal avec marquage CE, précisez l’option de bâti souhaitée (600 mm ou 750 mm) ainsi que le lot d’accessoires désiré. Demandez au fournisseur de confirmer l’identification définitive du modèle, les interfaces d’outillage, les exigences électriques, la documentation fournie, la portée de la livraison, ainsi que tous les documents liés à la marque CE requis pour la destination prévue. Un examen fondé sur des éléments vérifiables permet de prendre une décision d’achat plus fiable.
Pour les dossiers d’approvisionnement, la tour à métaux TL360MX750mm Hot Sale New Bench Lathe Machine Metal Lathe With CE doit être évaluée en fonction de sa capacité déclarée et des accessoires sélectionnés. Un devis pour la tour à métaux TL360MX750mm Hot Sale New Bench Lathe Machine Metal Lathe With CE doit préciser la longueur du lit, les interfaces d’outillage et la portée de la livraison. Lors de l’examen de la tour à métaux TL360MX750mm Hot Sale New Bench Lathe Machine Metal Lathe With CE, vérifiez le dessin de la pièce à usiner et les exigences électriques avec le fournisseur. Les informations listées pour la tour à métaux TL360MX750mm Hot Sale New Bench Lathe Machine Metal Lathe With CE sont particulièrement utiles lorsque l’opération réelle de tournage, la méthode de serrage et les conditions sur site sont documentées. Pour les acheteurs comparant la tour à métaux TL360MX750mm Hot Sale New Bench Lathe Machine Metal Lathe With CE à leur flux de travail existant, assurez-vous que les accessoires requis et les conditions de fonctionnement correspondent à la commande finale.







 EN








