
EN
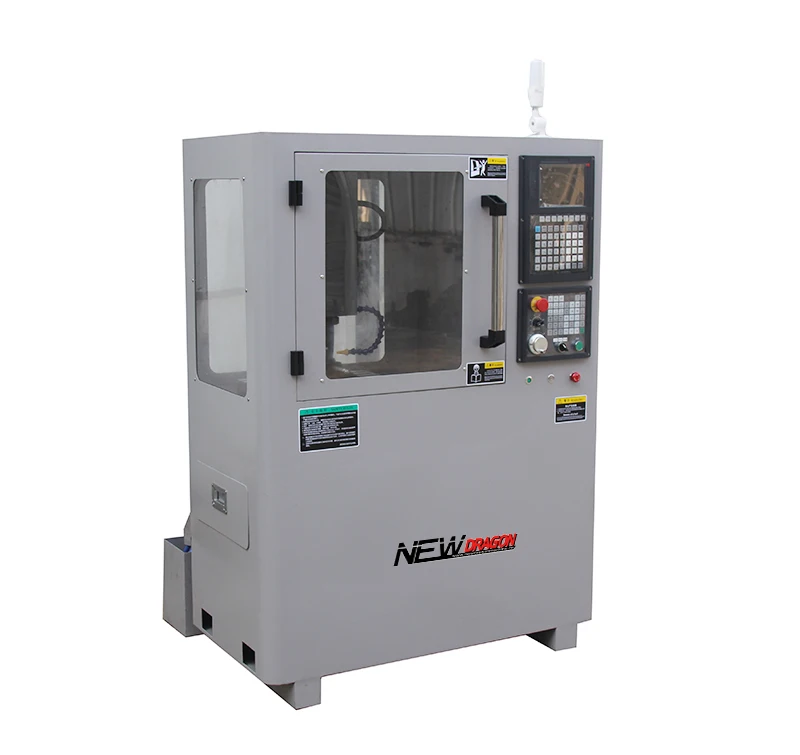
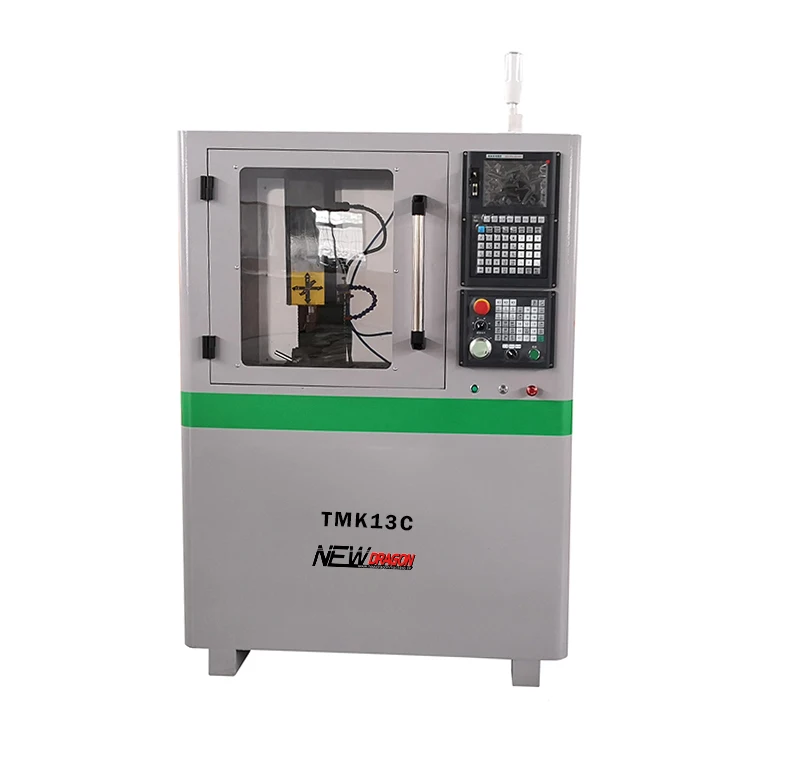
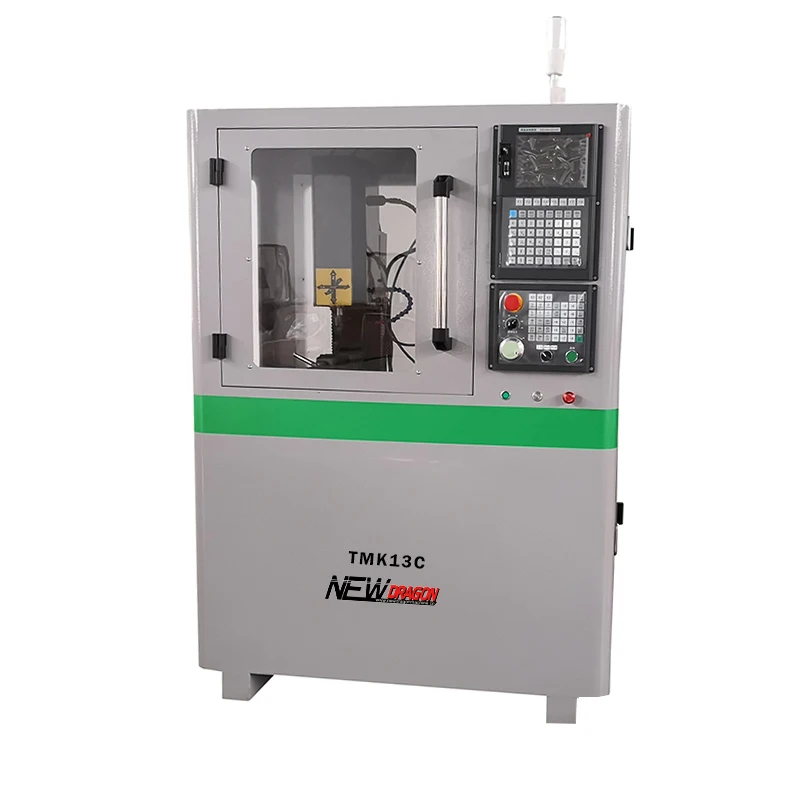
TMK13C ミニCNCフライス盤(サーボモーター搭載)は、明確な機械外形寸法と仕様ベースを必要とするワークショップ向けに設計されたコンパクトなCNCフライス加工プラットフォームです。標準構成には、1.2 kWのサーボ主電動機、3000 rpmの主軸回転数、ER25主軸テーパー、およびAfter-CNC社製1500MDCコントローラーシステムが含まれます。本機を万能な解決策と見なすのではなく、ご自身の作業環境における加工対象物、工具、プログラム、設置条件などに照らして、慎重に評価してください。
| 項目 | 公表仕様 |
|---|---|
| モデル | TMK13C |
| 穴あけ/フライス加工能力 | 最大20 mm/最大20 mm |
| タッピング加工能力 | 最大M8 |
| SPINDLE | 3000 rpm、ER25テーパー |
| 主モーター | 1.2 kW サーボモーター |
| 軸旅行 | X軸220 mm、Y軸120 mm、Z軸200 mm |
| テーブル | 400 × 140 mm(Tスロット幅12 mm) |
| コントローラー | CNC加工後 1500MDC |
| 全体サイズ | 1860 × 760 × 1220 mm |
| 純/毛重量 | 310/330 kg |
TMK13CミニCNCフライス盤(サーボモーター搭載)の仕様には、スピンドル中心からコラムまでの距離が194 mm、スピンドルノーズからテーブルまでの距離が215 mmと記載されています。送りモーターのトルクは2.0/2.0/3.0 N・mです。送りモーターはクローズドループ式ステッピングモーターを採用し、Z軸にはブレーキが装備されています。プロジェクトにおいて特定のオプション、電気仕様、または付属品が重要である場合は、最終的な発注仕様についてサプライヤーに必ず確認してください。
サーボモーター搭載のTMK13CミニCNCフライス盤は、小規模なワークに対応するドリル加工、フライス加工、タップ加工の公称限界値が明記されたCNCフライス加工プラットフォームを必要とするユーザー向けです。まず、プログラムのワークフロー、予定される切削工具、治具の寸法を、記載されている移動範囲およびテーブルサイズと照合してください。特に、単純な輪郭加工から複数面加工や制御付きタップ加工を要する部品へと学習プロジェクトが進む際には、この確認が極めて重要です。
レイアウトの変更が難しいワークショップでは、記載されている全体サイズ(1860 × 760 × 1220 mm)および本体重量(310 kg)が、計画段階における重要な参考数値となります。設置に先立ち、床の耐荷重、搬入経路、電源、換気、作業時の安全確保のための周囲空間を必ず確認してください。省スペース設計であっても、加工物の装着・設定・検査・保守作業のために、機械周囲には実用的な余裕空間が必要です。
工場環境においては、TMK13CミニCNCフライス盤(サーボモーター搭載)は、仕様書に記載された加工能力が実際の作業内容と合致する場合に限り、補助工程や小物部品の加工など、適切な規模の用途に適合します。購入にあたっては、実際の加工材料および工具を用いた試運転により、所要サイクル時間の妥当性を必ず確認してください。加工対象が大型部品である場合、タップ径が異なる場合、または主軸仕様が異なる要求がある場合は、公表されている仕様限界を「互換性がある」と安易に解釈せず、代替機種の検討を進めるための根拠としてご活用ください。
CNC技術アドバイザーとして、最初のステップは、機械の比較を行う前に、まず加工内容を明確にすることです。TMK13CミニCNCフライス盤(サーボモーター搭載)は特定の機械構成を示していますが、最適な選択は、加工材質、部品の形状、ツールホルダー仕様、治具、および必要な工程に応じて判断する必要があります。たとえば、公称行程内に収まる小型の治具やワークピースを主に扱う工房では、テーブルへのアクセス性やER25規格の工具系を重視するかもしれません。一方、より大型のワークを保持する必要があるプロジェクトでは、導入前に加工領域(エンベロープ)を再検討すべきです。
単に仕様表だけに頼らないでください。紙面上の仕様は確かに重要ですが、最終的な選定には、代表的なワークピースの確認、サンプルプログラムの検証、治具との互換性、電源要件、据付・立ち上げ支援、およびオペレーター向けのトレーニング内容も含めて総合的に検討する必要があります。既存のホルダー、コロット、クランプ、測定方法が、計画しているセットアップと実用上問題なく連携できるかを事前に確認してください。このシンプルなチェックが、納入後の余分な調整作業を防ぐ鍵となります。
TMK13CミニCNCフライス盤(サーボモーター搭載)の主軸回転数は3000rpmです。ただし、主軸回転数が高いからといって、すべての加工において必ずしも優れた結果が得られるわけではありません。適切な回転数は、加工対象の材料や切削方法によって異なります。この数値は、単独の性能保証ではなく、加工全体のプロセス検討における一要素としてご活用ください。
TMK13CミニCNCフライス盤(サーボモーター搭載)は、こうした実践的な確認を通じて最も適切に評価できます。部品図面、加工材料、希望する工具、および目標となる加工内容をサプライヤーにご連絡ください。そのうえで、提案される構成がお客様の用途に合っているかどうかを確認いたします。
据え付け前に、対象となる部品ファミリーを明確に文書化し、再現可能なセットアップ手順を確立してください。バイスまたは治具をテーブルの溝と照合し、工具の長さやコレットサイズが計画された加工工程に適合することを確認するとともに、安全な部品の装着および測定のための十分なスペースを確保してください。各NCプログラムは、慎重な検証ステップを踏んで確認します。代表的な試作部品を用いた試加工により、本格的な加工開始前に干渉の有無、タッピングの順序、切削工具のアクセス性などをチームで確認できます。この形式の加工に不慣れなオペレーターには、明確な作業指示書と簡易な検査計画を提供することが、不要なオプションを追加するよりもはるかに有効です。機械は常に清掃を心がけ、取扱説明書に従って操作し、適切なガードおよび個人用保護具(PPE)を必ず使用してください。軽量・小型部品の加工から、より高負荷な材質や大型治具への変更がある場合は、単一の目立つ数値(例:最大仕様)に頼るのではなく、工程全体を再評価してください。このアプローチにより、期待値を文書化されたTMK13C構成仕様と整合させることができ、工具・付属品・最終セットアップに関するサプライヤーとの議論もより具体的になります。




 EN








