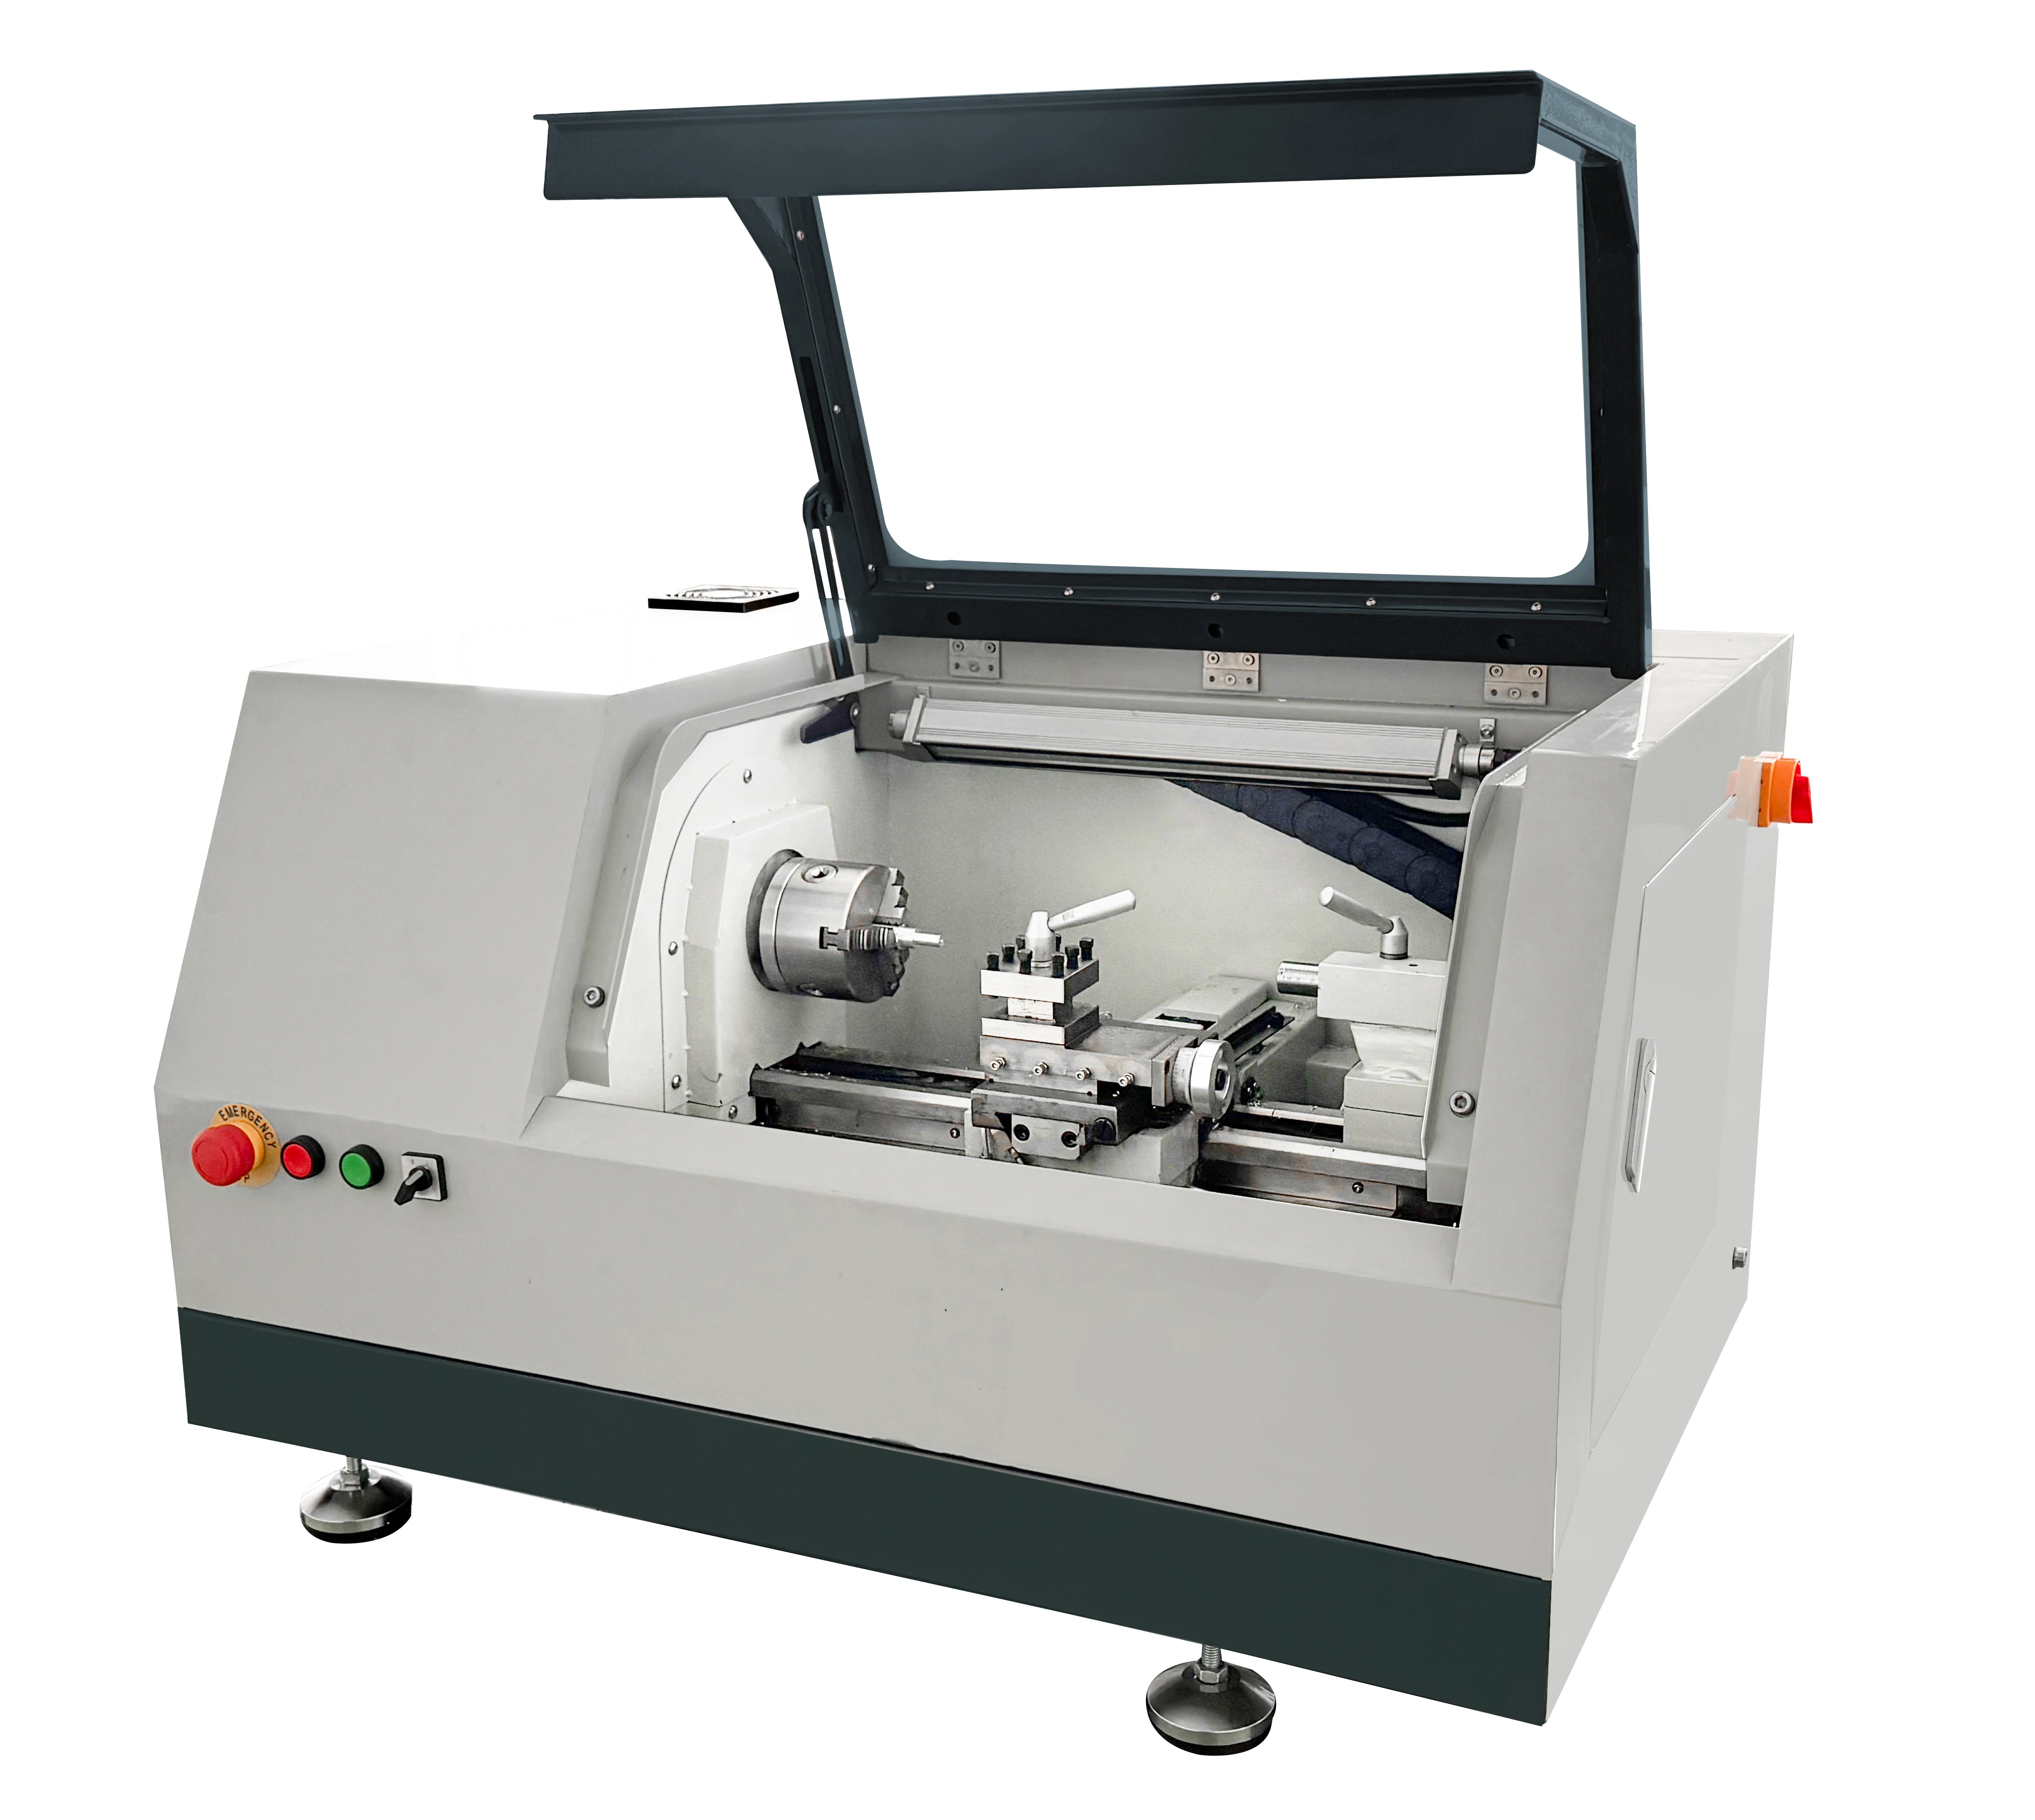
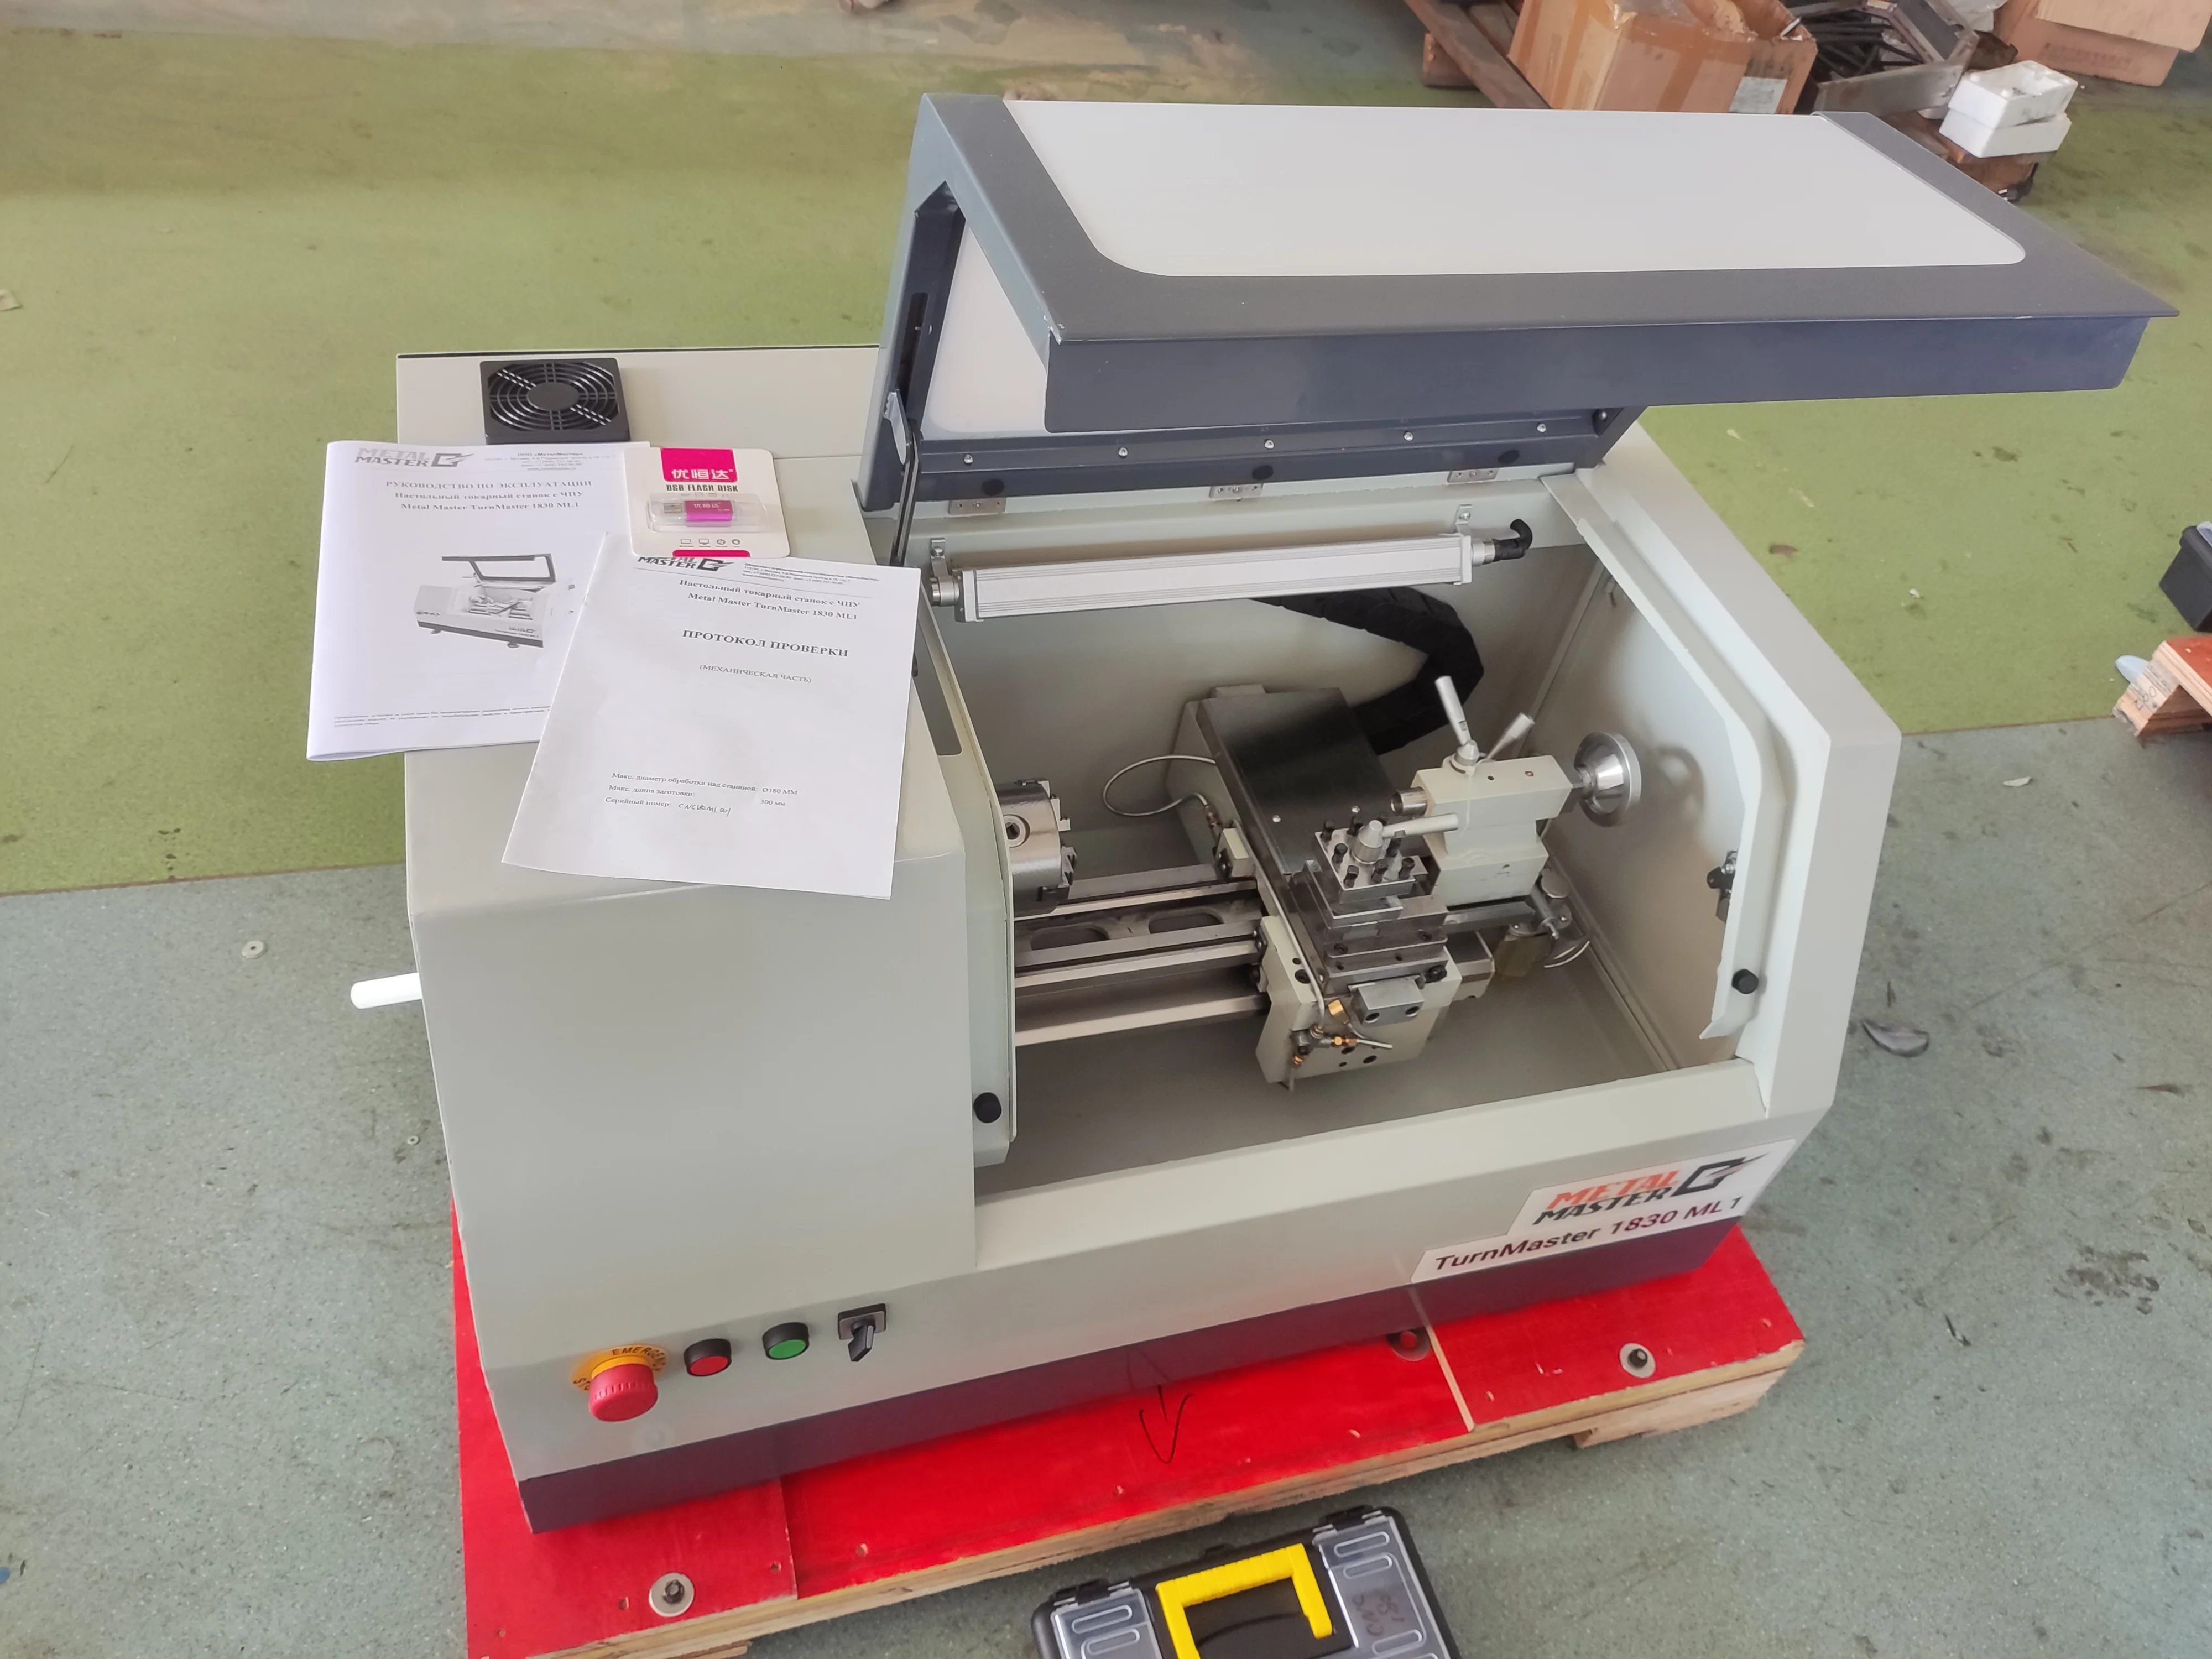
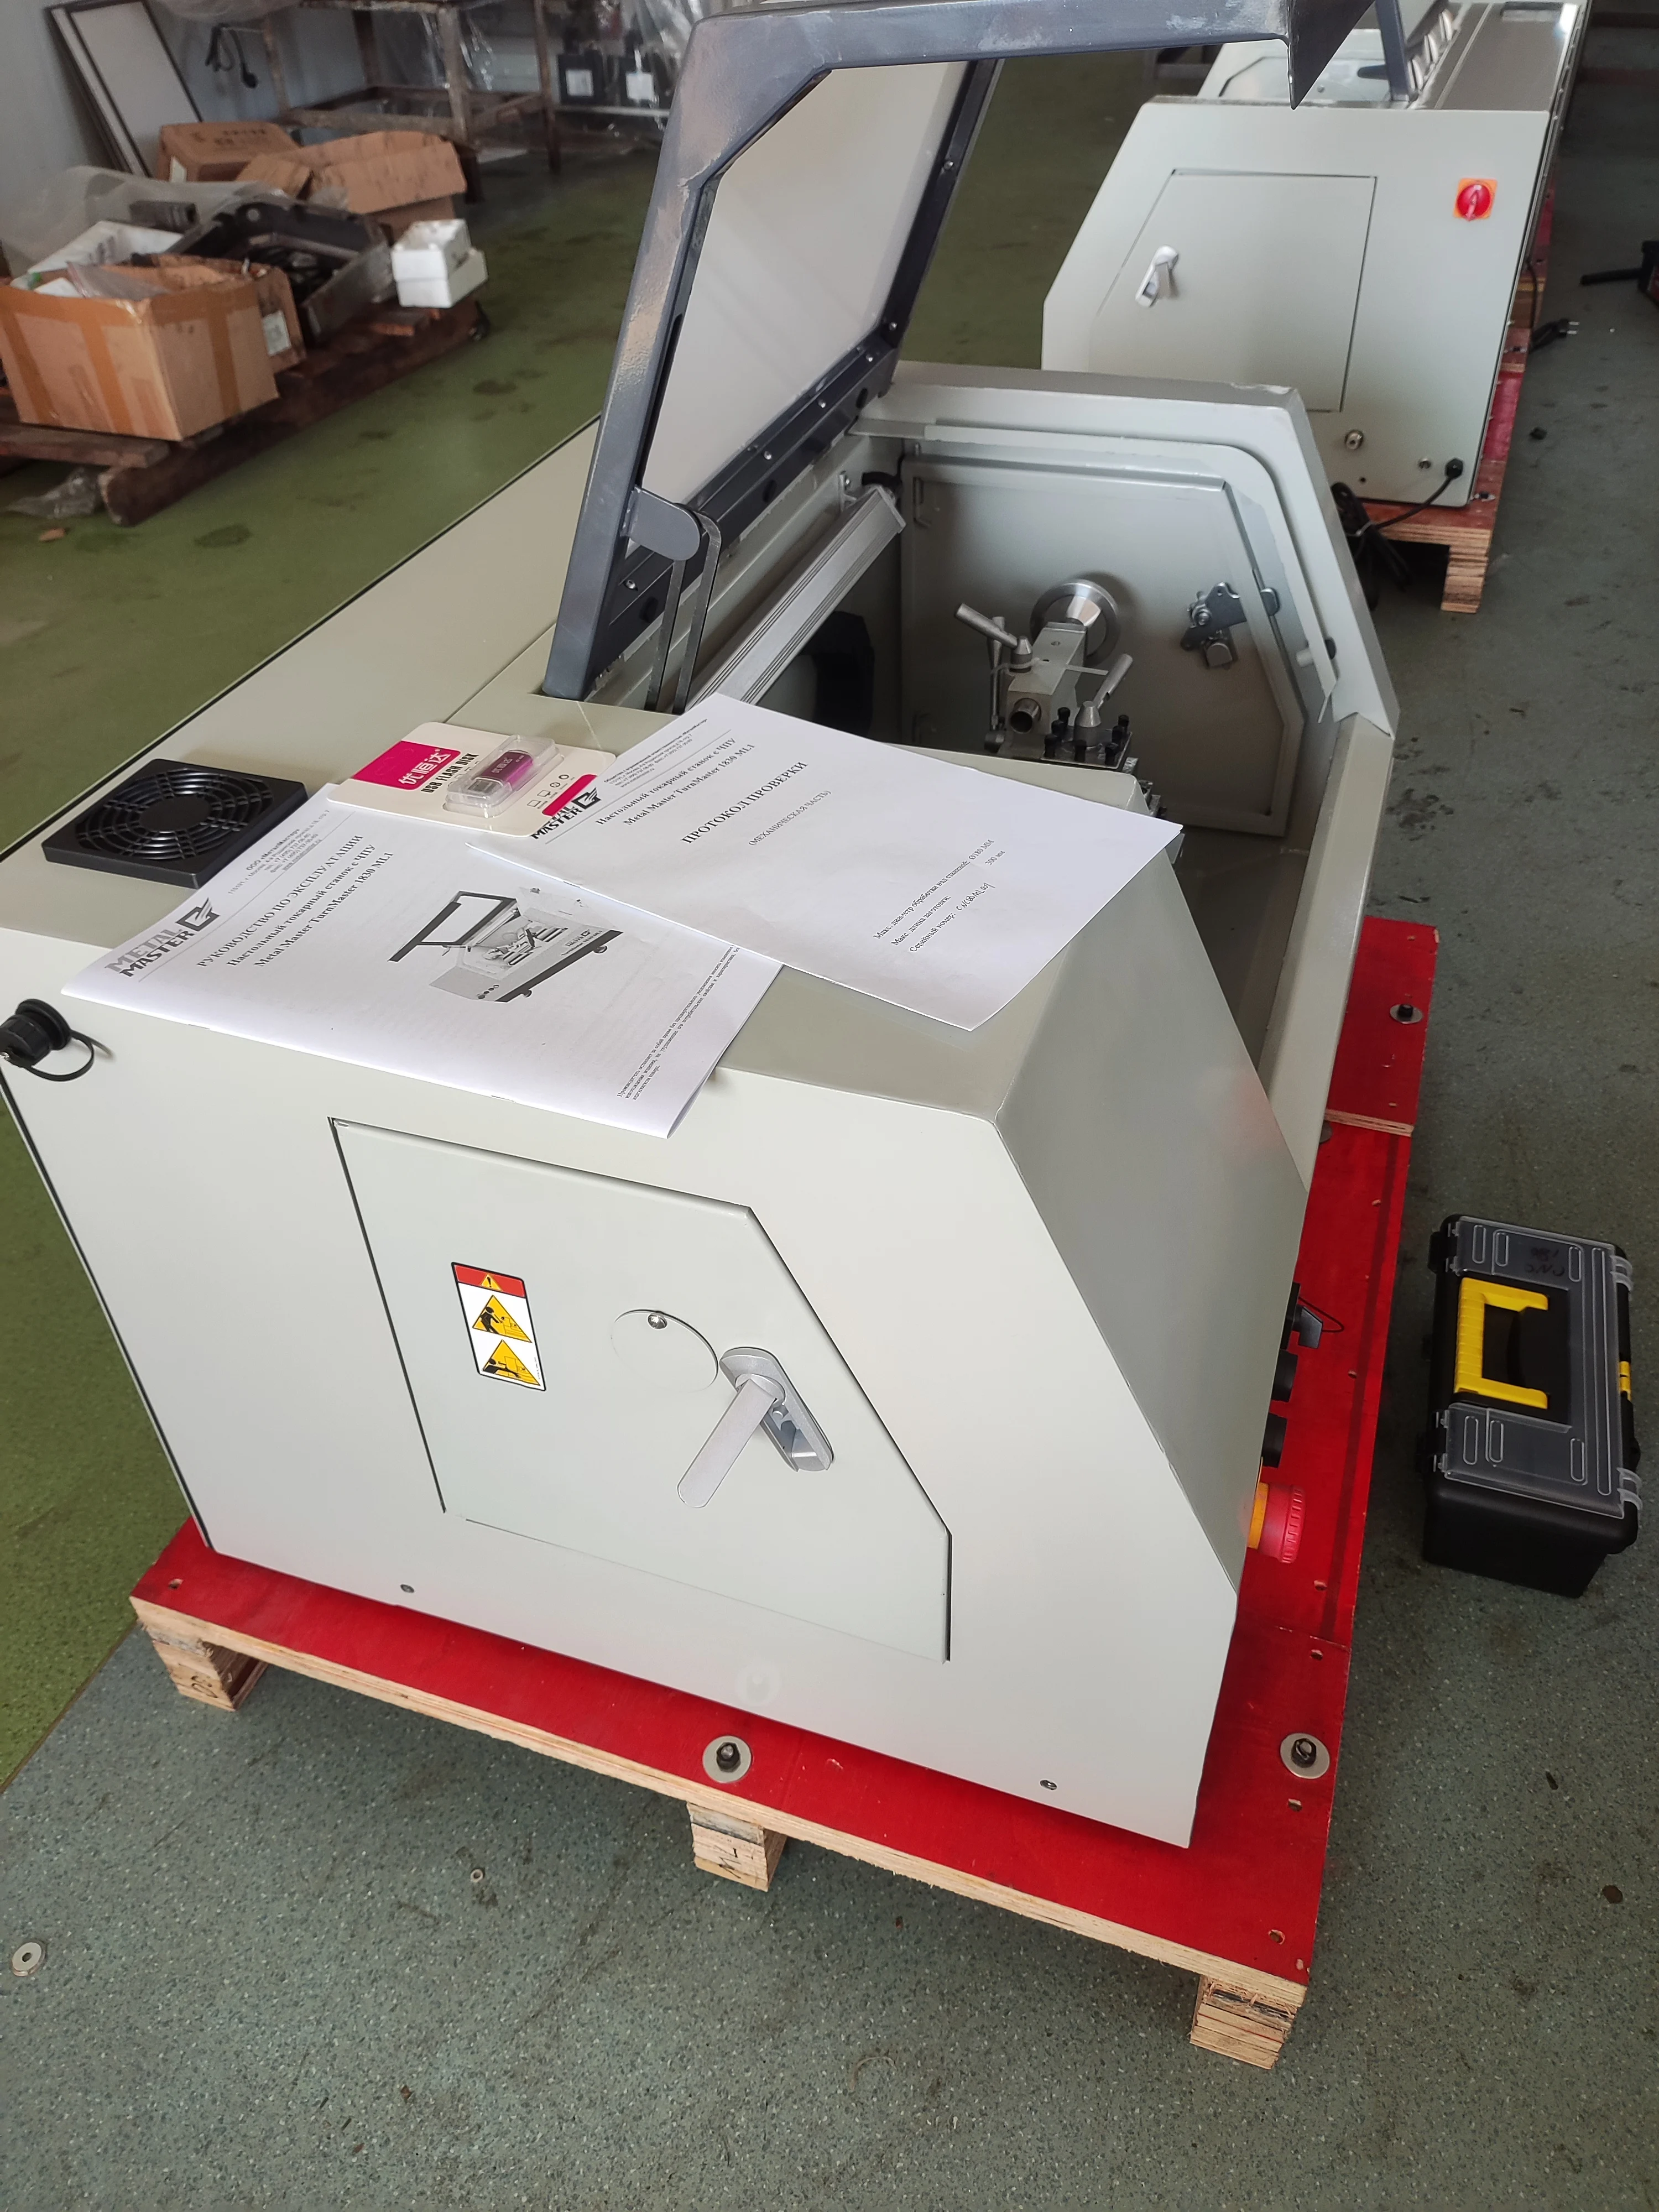
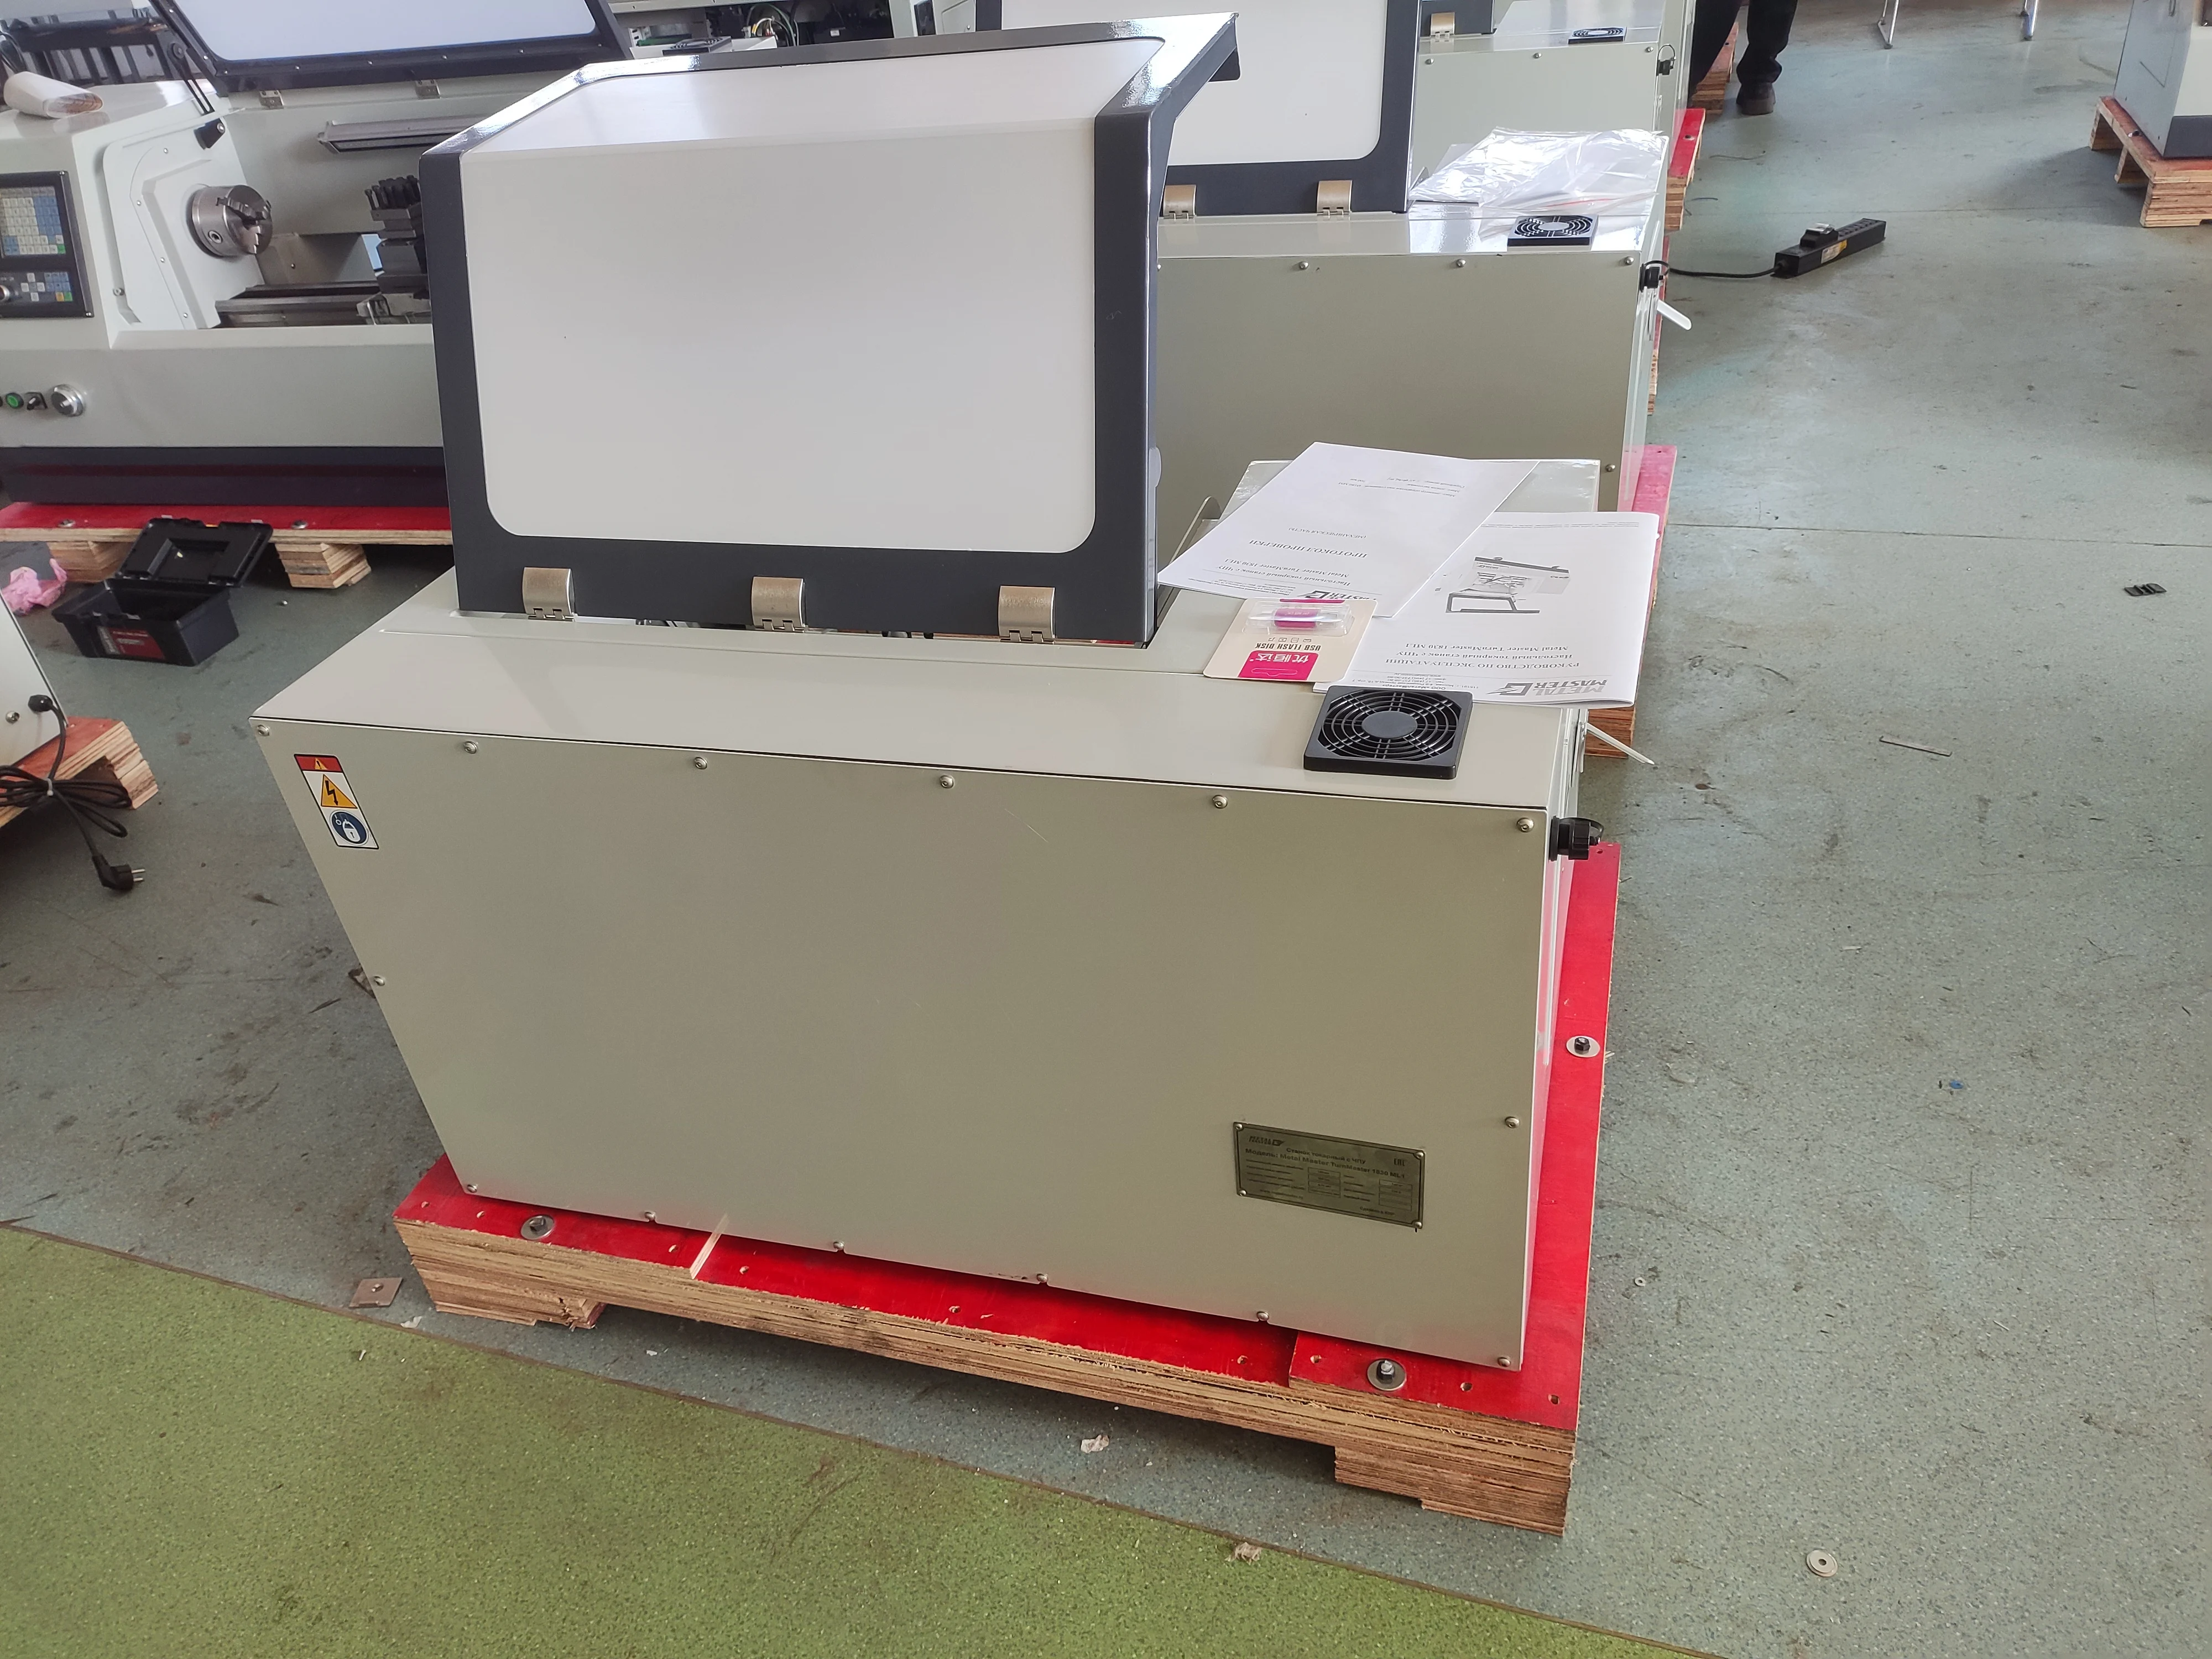
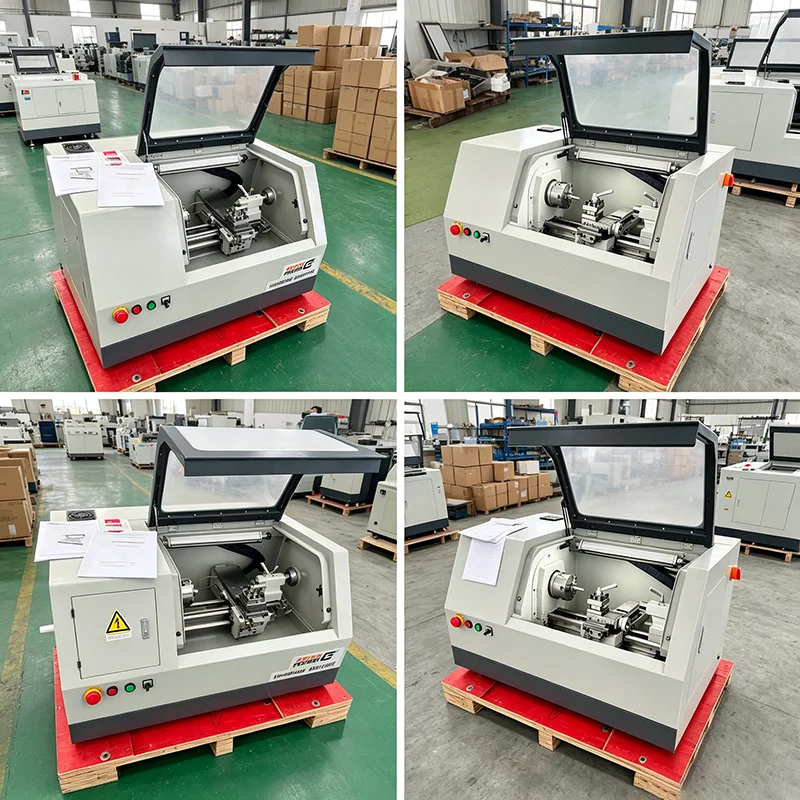
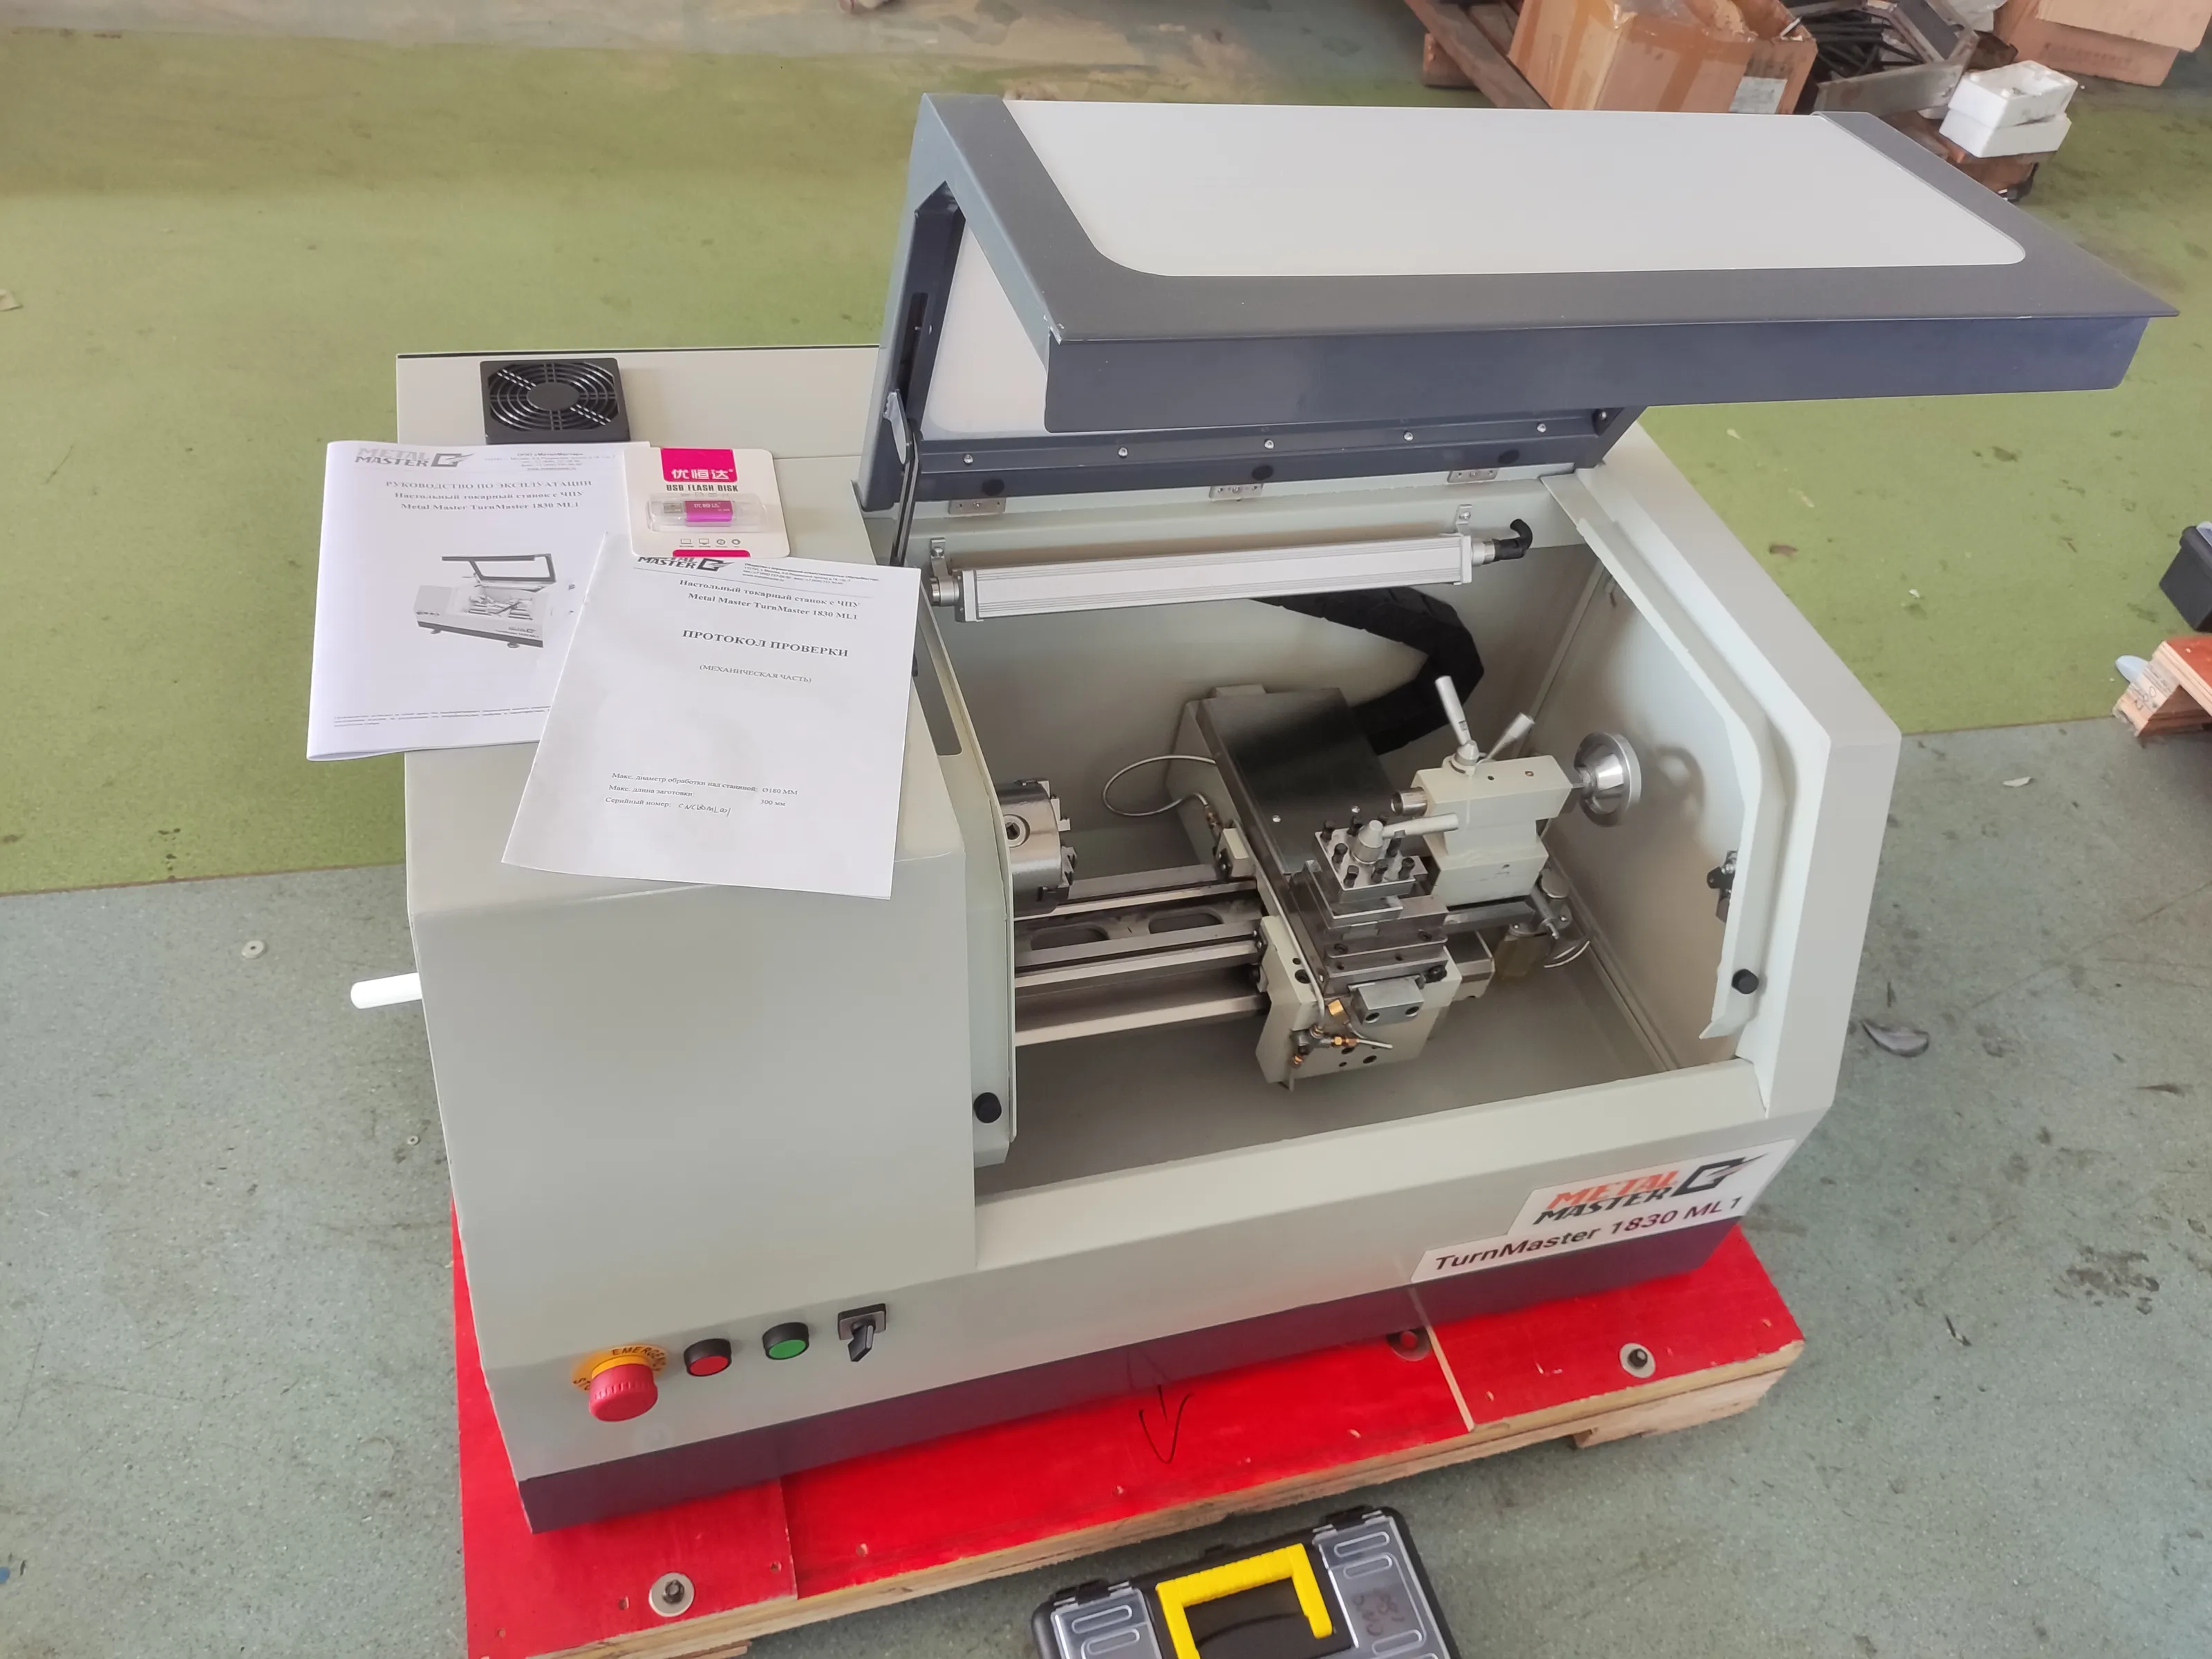
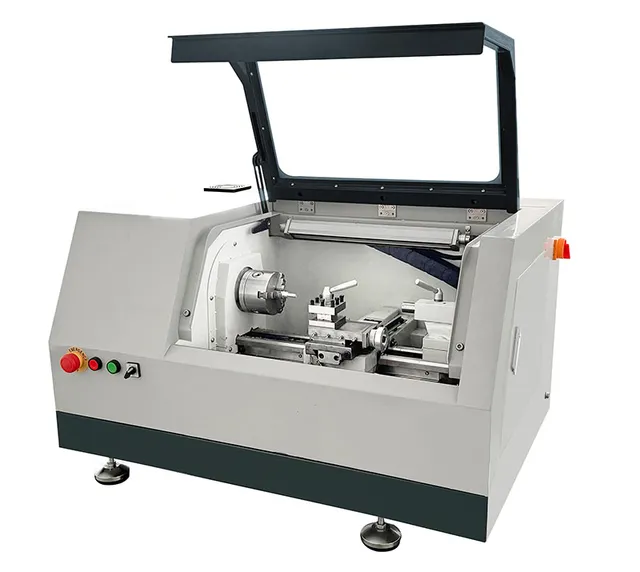
CNC180 Mini CNC Lathe Machine for Metal – Product Overview
CNC180 Mini Cnc Lathe Machine pro metallum est compactus cnc turning center, qui ad precisionem in metallo machinando in parvis officinis, in locis instructionis, et in ambientibus pro prototypis construitur. Ex ferro ductili HT200 fabricatus, diametrum maximum super lectum habet Ø180 mm, longitudinem maximam machinandi 200 mm, et accuratiam repetitivae positionis 0.02 mm — quae sunt requisita principalia pro turnando metalli in parvis partibus, sine magna superficie occupata nec necessitate supplitii electrici triphasi.

Specificationes Technicae
| Parametrum |
UNIT |
Valor |
| Modellum |
– |
CNC180 |
| Materiales fundendi machinae |
– |
HT200 |
| Max adductius in lectulo |
mm |
ø180 |
| Diametrum maximum super carrum |
mm |
ø110 |
| Cubitum latitudo |
mm |
100 |
| Max sectione diametri |
mm |
ø180 |
| Longitudo maxima machinandi |
mm |
200 |
| Intervallum inter centers |
mm |
300 |
| X / Z axis longitudo maxima cursus |
mm |
95 / 250 |
| Unitas minima input X / Z |
mm |
0.01 |
| Diametrus foramen axis |
mm |
21 |
| Spindle celeritas ambitus |
rpm |
0–2500 |
| Conus Spinduli |
– |
MT3 |
| Potentia motoris principalis |
kw |
0.75 |
| X / Z Motor Torque |
N·m |
2,4 / 2,4 |
| X / Z Rapid Traverse Speed |
mm/min |
X: 4000 / Z: 6000 |
| X / Z Ball Screw Model |
– |
1404 / 2005 |
| Chuck magnitudo |
– |
100 mm |
| Diametros ferramentae |
mm |
12 × 12 |
| Tailstock pennam itinerantur |
mm |
50 |
| Conus caudae |
– |
MT2 |
| Positioning Accuracy (X / Z) |
mm |
0,04 / 0,04 |
| Repetita positio accurate |
mm |
0.02 |
| Systema CNC |
– |
Mach3 |
| Systema lubricationis |
– |
Manualis |
| Vires Machinae |
kw |
1.8 |
| Fons Potentiae |
– |
1PH / AC220V / 50–60 Hz |
| Ponderis netum |
chiliogrammata |
140 |
| Altiore ratione (L×W×H) |
mm |
1020 × 700 × 600 |
Caracteres Technici Principales
1. Bedum ex ferro ductili HT200 pro amortizatione vibrationum
Machina CNC180 minima ad tornandum metalla utitur corpore machinae ex ferro ductili griseo HT200. Capacitas amortizationis ferri ductilis absorbere vibrationes ab incisione efficacius est quam in telis ex acciaio fabricatis, quod superficiem finitam constantius reddit in tornationibus interruptis aut gravibus. Haec structura machinam a levioribus alternativis pro diletantibus distinguit, cum ferrum torneatur.
2. Systema CNC MACH3 cum late diffusa subsidia aecosystematis
Hac minima machina CNC ad tornandum operatur sub systemate MACH3, quod latam habet compatibilitatem cum post-processoribus standard G-code et cum programmatibus CAD/CAM. Magna communitas internationalis utentium MACH3 subsidia praebet in disciplinis et auxilio ad difficultates solvendas in pluribus linguis — id quod valde utile est in officinis ubi subsidium fabricantis in loco forte deficiat.
3. Transmissio per surculos sphaericos in utrisque axibus X et Z
Uterque axis utitur recirculating ball screw assemblies (X: 1404, Z: 2005) potius quam acme-thread lead screws. Haec constructio praebet positioning accuracy 0.04 mm in utroque axe et repeat positioning accuracy 0.02 mm — congruens cum shoulder turning, facing et threading operationibus in shafts, bushings et connectors in intervallo Ø20–Ø180 mm.
4. Variabilis Spindle Speed 0–2500 rpm
Multi emptores supponunt altiorem spindle speed semper meliores effectus praebere. In praxi, pro ferro secto in diametris 50–80 mm, superficies cutting speed 80–120 m/min respondet fere 400–640 rpm — bene intra huius machinae operativum intervallum. In superiori parte, 2500 rpm sublevat finishing passes in aluminium et brass. Variabilis drive permittit material-appropriatum speed selectionem sine mechanica reconfiguratione inter opera.
5. Compacta Single-Phase Constructio
Ad 1020 × 700 × 600 mm et 140 kg, haec tornus metallica CNC ad aptandas dispositiones officinarum angustas convenit. Operat in corrente alterna monofase 220 V / 50–60 Hz, ita ut infrastructura trifase non requiratur — hoc praerogativa est pro officinis parvis, centris instructionis et laboratoriis R&D, ubi plena capacitas electrica industrialis non praebetur.
Scenaria Applicationum
Fabricatio metallorum parvorum partium
Officinae quae fabricant clavos ad usum specialem, partes axis et parvas capsas, saepe operantur in diametris a 20 mm usque ad 120 mm, cum tolerantiis circa ±0,05 mm. Tornus CNC180 Mini CNC pro metallis praebet accuratiam repetendi 0,02 mm et praecisionem surculi sphaerici, quae ad hanc operationem necessaria est, absque opere centro tornandi productionis plenae. Programmare cycli in MACH3 et exsequi vias ferramentorum probatas efficit resultata constans inter partes singulas, cum minima interventione operatoris.
Machinatio partium automotive et motocycletarum
Workshops automobilistica et motociclistica post-vendita — quae adaptatores axis, componentes frenorum, et partes impellentes fabricant — profectum habent ex torno CNC qui opera sub 180 mm diametri tractat. Taper axis MT3 et foramen axis 21 mm configurationes instrumentorum tornandi communium sustinent. Si tua officina utrumque tractat profiles aluminium et componentes ferrei, variabilis ambitus velocitatis axis velocitates secandi aptas ad materiam sine mutationibus mechanicis permittit.
Instructio et Developmentum Prototyporum
Scholae technicae et loca R&D veram functionem tornandi CNC requirunt sine magno commisso pecuniario. Tornus CNC180 Mini CNC pro metallis axes programmabiles, positionem per vitam roscatam, et controllem MACH3 in forma ad mensam accommodata praebet. Pro operationibus prototyporum, cito transire inter programmas partium et iterare parametra secandi validationem rapidam designi in componentibus metallicis favet.
Imagines Detaillatae

Differentiated Advantages
-
Aperire Ecosystema CNC: MACH3 evitavit vinculum proprietarium. Emptores internationales per usum globalem et integratores tertii partis per se scientiam de MACH3 quaerere possunt, ubi subsidium fabricantis localis non praebetur.
-
Viscera Helicoidalia in Utrisque Axis: Multae mini-tornatrices ad gradum introductorium viscera helicoidalia ut optiones pro melioratione habent. In hac machina CNC180 Mini Cnc Lathe pro metallis, dispositio viscera helicoidalia in utraque axe est norma, quae directe sustinet specificationes de positione (0,04 mm) et de repetitione (0,02 mm).
-
Ferrum Caste HT200 contra Ferro Fabricatum: Ferrum caste HT200 praebet superiorem attenuationem vibrationum quam iuncturae ex ferro dolci, quod qualitatem tornandi et stabilitatem geometricam diuturnam praecipue promovet.
-
Compatibilitas cum Potestate Monofase: Operans in 1PH/AC220V/50–60Hz, haec mini cnc lathe pro metallis necessitatem installationis trifaseos tollit, ita ut in aedificiis commercialibus communibus sine opere electrico speciali implanti possit.
-
Parata ad Exportationem cum Subsidio Internationali: Hoc machina CNC180 Mini Cnc Lathe pro metallum venit ab fabricante cuius exportatio patet per Europam, Asiam, Americam et Africam. Pro ordinibus internationalibus, concordate tempora expeditionis confirmata cum vestro programma installationis, ut evitentur collisiones ex temporibus transitus et liberationis ad custodiam.
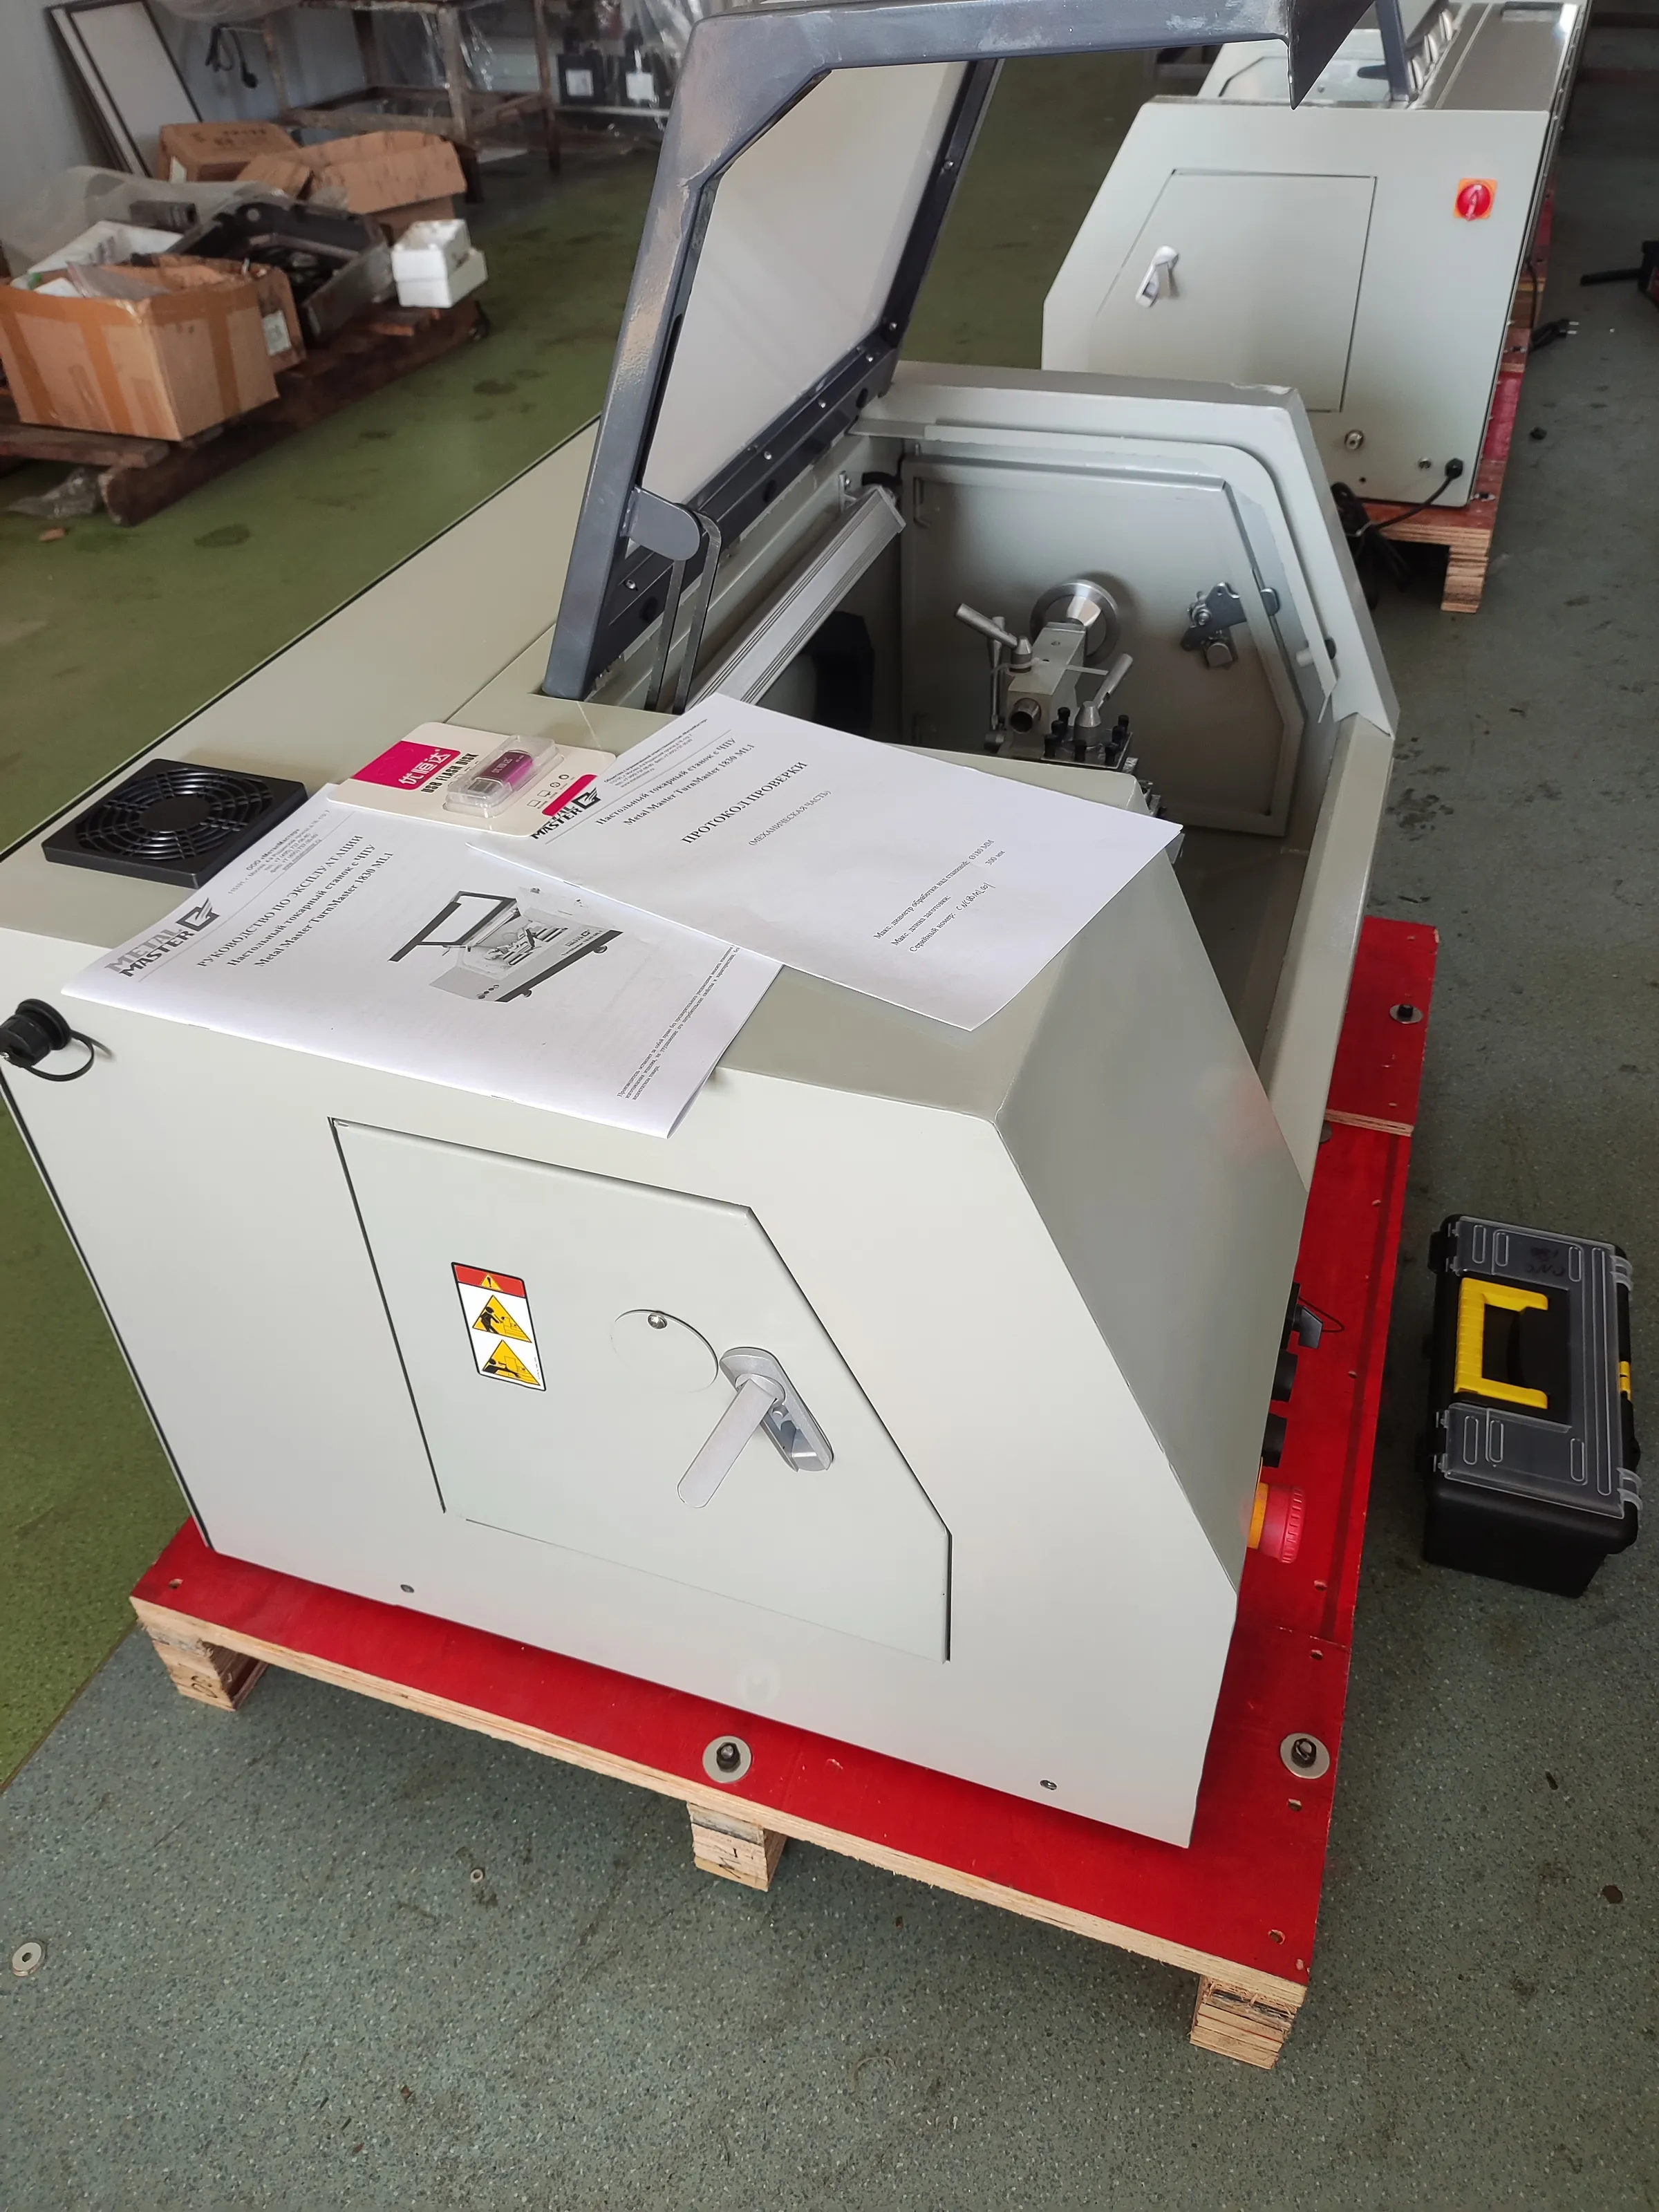
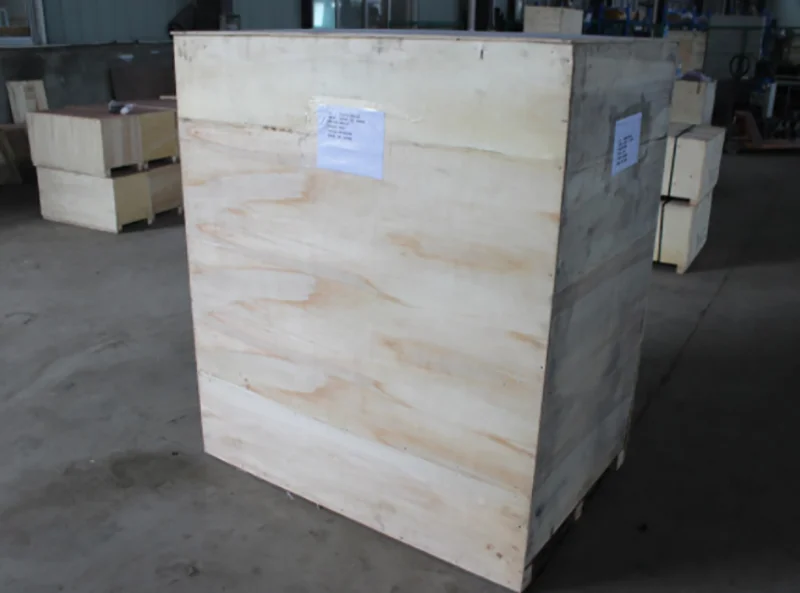
Packaging and shipping
Testimonia nostra

Nostri spectaculi

Nostram fabricam
Nos fabricamus instrumenta machinalia CNC cum experientia exportatoria comprobata, quae tegit mercatores et usores finales in mercatis internationalibus. Praecipua componentia transmissionis proveniunt ab suppeditatoribus domesticis et internationalibus verificatis, et tracciabilitas componentium criticorum servatur ut consuetudo.


 EN