
product-ck360h-metal-lathe--manual-and-cnc-combination-lathe-machine-new-type, product-ck360h-metal-lathe--manual-and-cnc-combination-lathe-machine-new-type, /flat-bed-cnc-lathe
EN
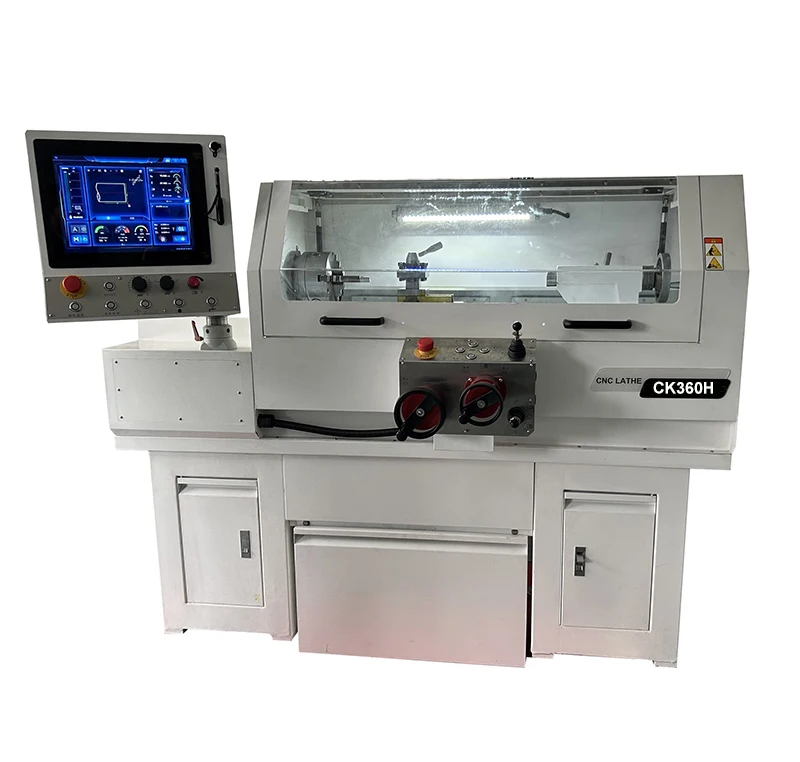

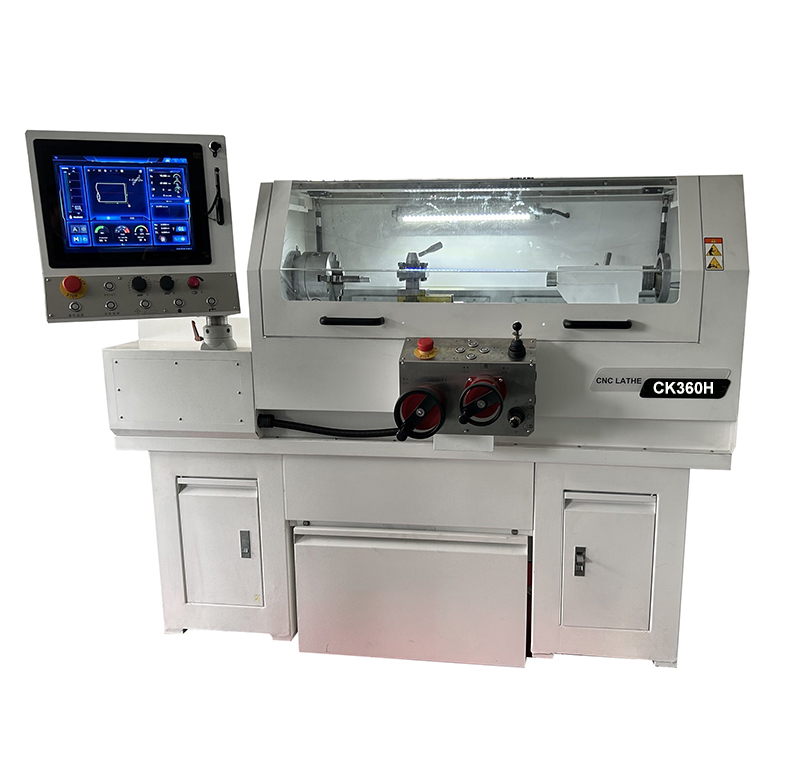
CK360H — комбинированный токарный станок (ручное и ЧПУ-управление) с сенсорным интерфейсом, тремя режимами работы, максимальным диаметром обработки Φ360 мм, расстоянием между центрами 750 мм, диаметром отверстия в шпинделе Φ40 мм, двигателем мощностью 3 кВт, револьверной головкой на 4 позиции и возможностью нарезания резьбы четырьмя системами с точностью повторного позиционирования 0,01 мм.
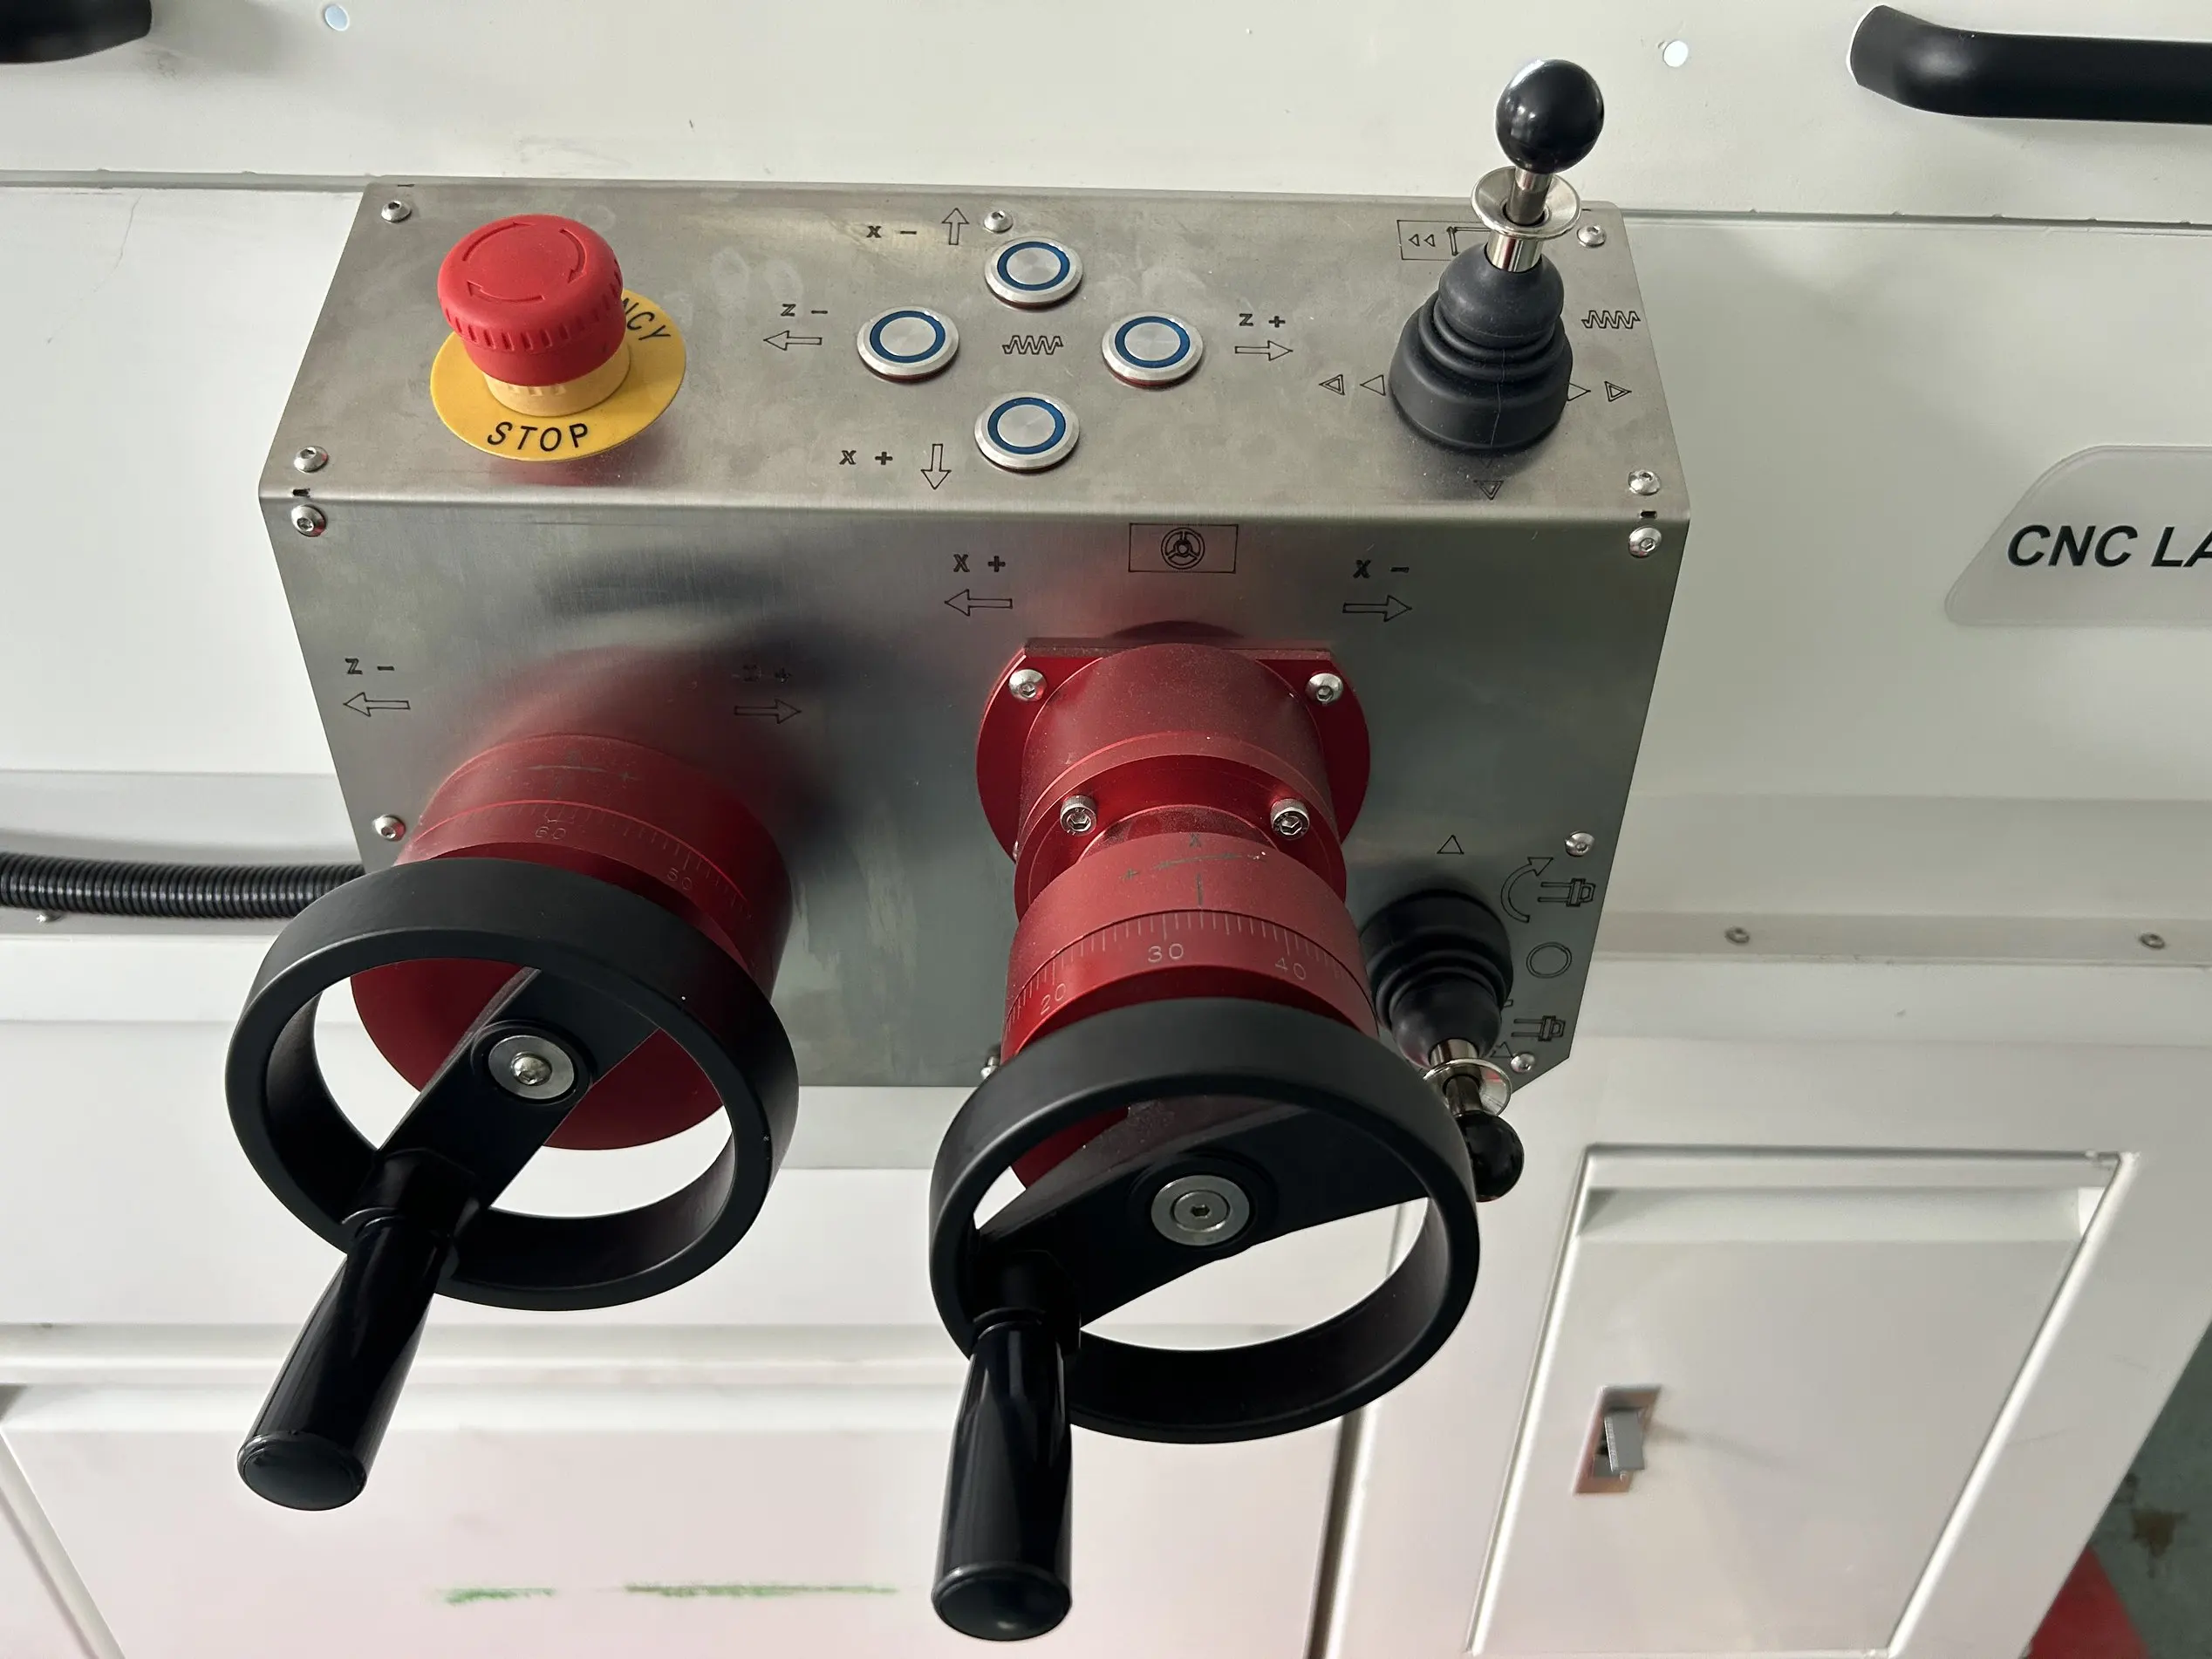
Токарный станок по металлу CK360H ручной и ЧПУ-комбинированный, новая модель — это станок для точения с полным сенсорным управлением, поддерживающий ручной режим, автоматический режим и режим MDI на единой платформе. Операторы переключаются между ручным управлением и автоматическими циклами точения без замены оборудования и потери состояния настройки — устраняя компромисс, вынуждающий мастерские поддерживать отдельные ручные и ЧПУ-станки для разных типов работ.
Время адаптации при переходе от ручного токарного станка к станку с ЧПУ — часы, затраченные на изучение программирования, визуализации траектории инструмента и переключения режимов, — систематически превышает расчётные. Токарный станок CK360H с комбинированной ручной и ЧПУ-системой управления нового типа решает эту проблему за счёт визуального сенсорного интерфейса, который отображает выполнение G-кода более наглядно, чем традиционная буквенно-цифровая панель. Режим ручного управления остаётся полностью доступным как обучающий резерв. Для небольших и средних мастерских, а также учебных центров такая двойная функциональность устраняет необходимость делать жёсткий выбор между ручным станком сегодня и станком с ЧПУ завтра.
| Спецификация | CK360H | Единица |
|---|---|---|
| Поворот над кроватью | φ360 | мм |
| Высота центров над суппортом | φ164 | мм |
| Макс. длина заготовки | 750 (расстояние между центрами) | мм |
| Ширина кровати | 206 | мм |
| Размер патрона | φ160 | мм |
| Ступени шпиндельной передачи | 2 этапа | — |
| Скорость шпинделя | 1000–2400 об/мин | — |
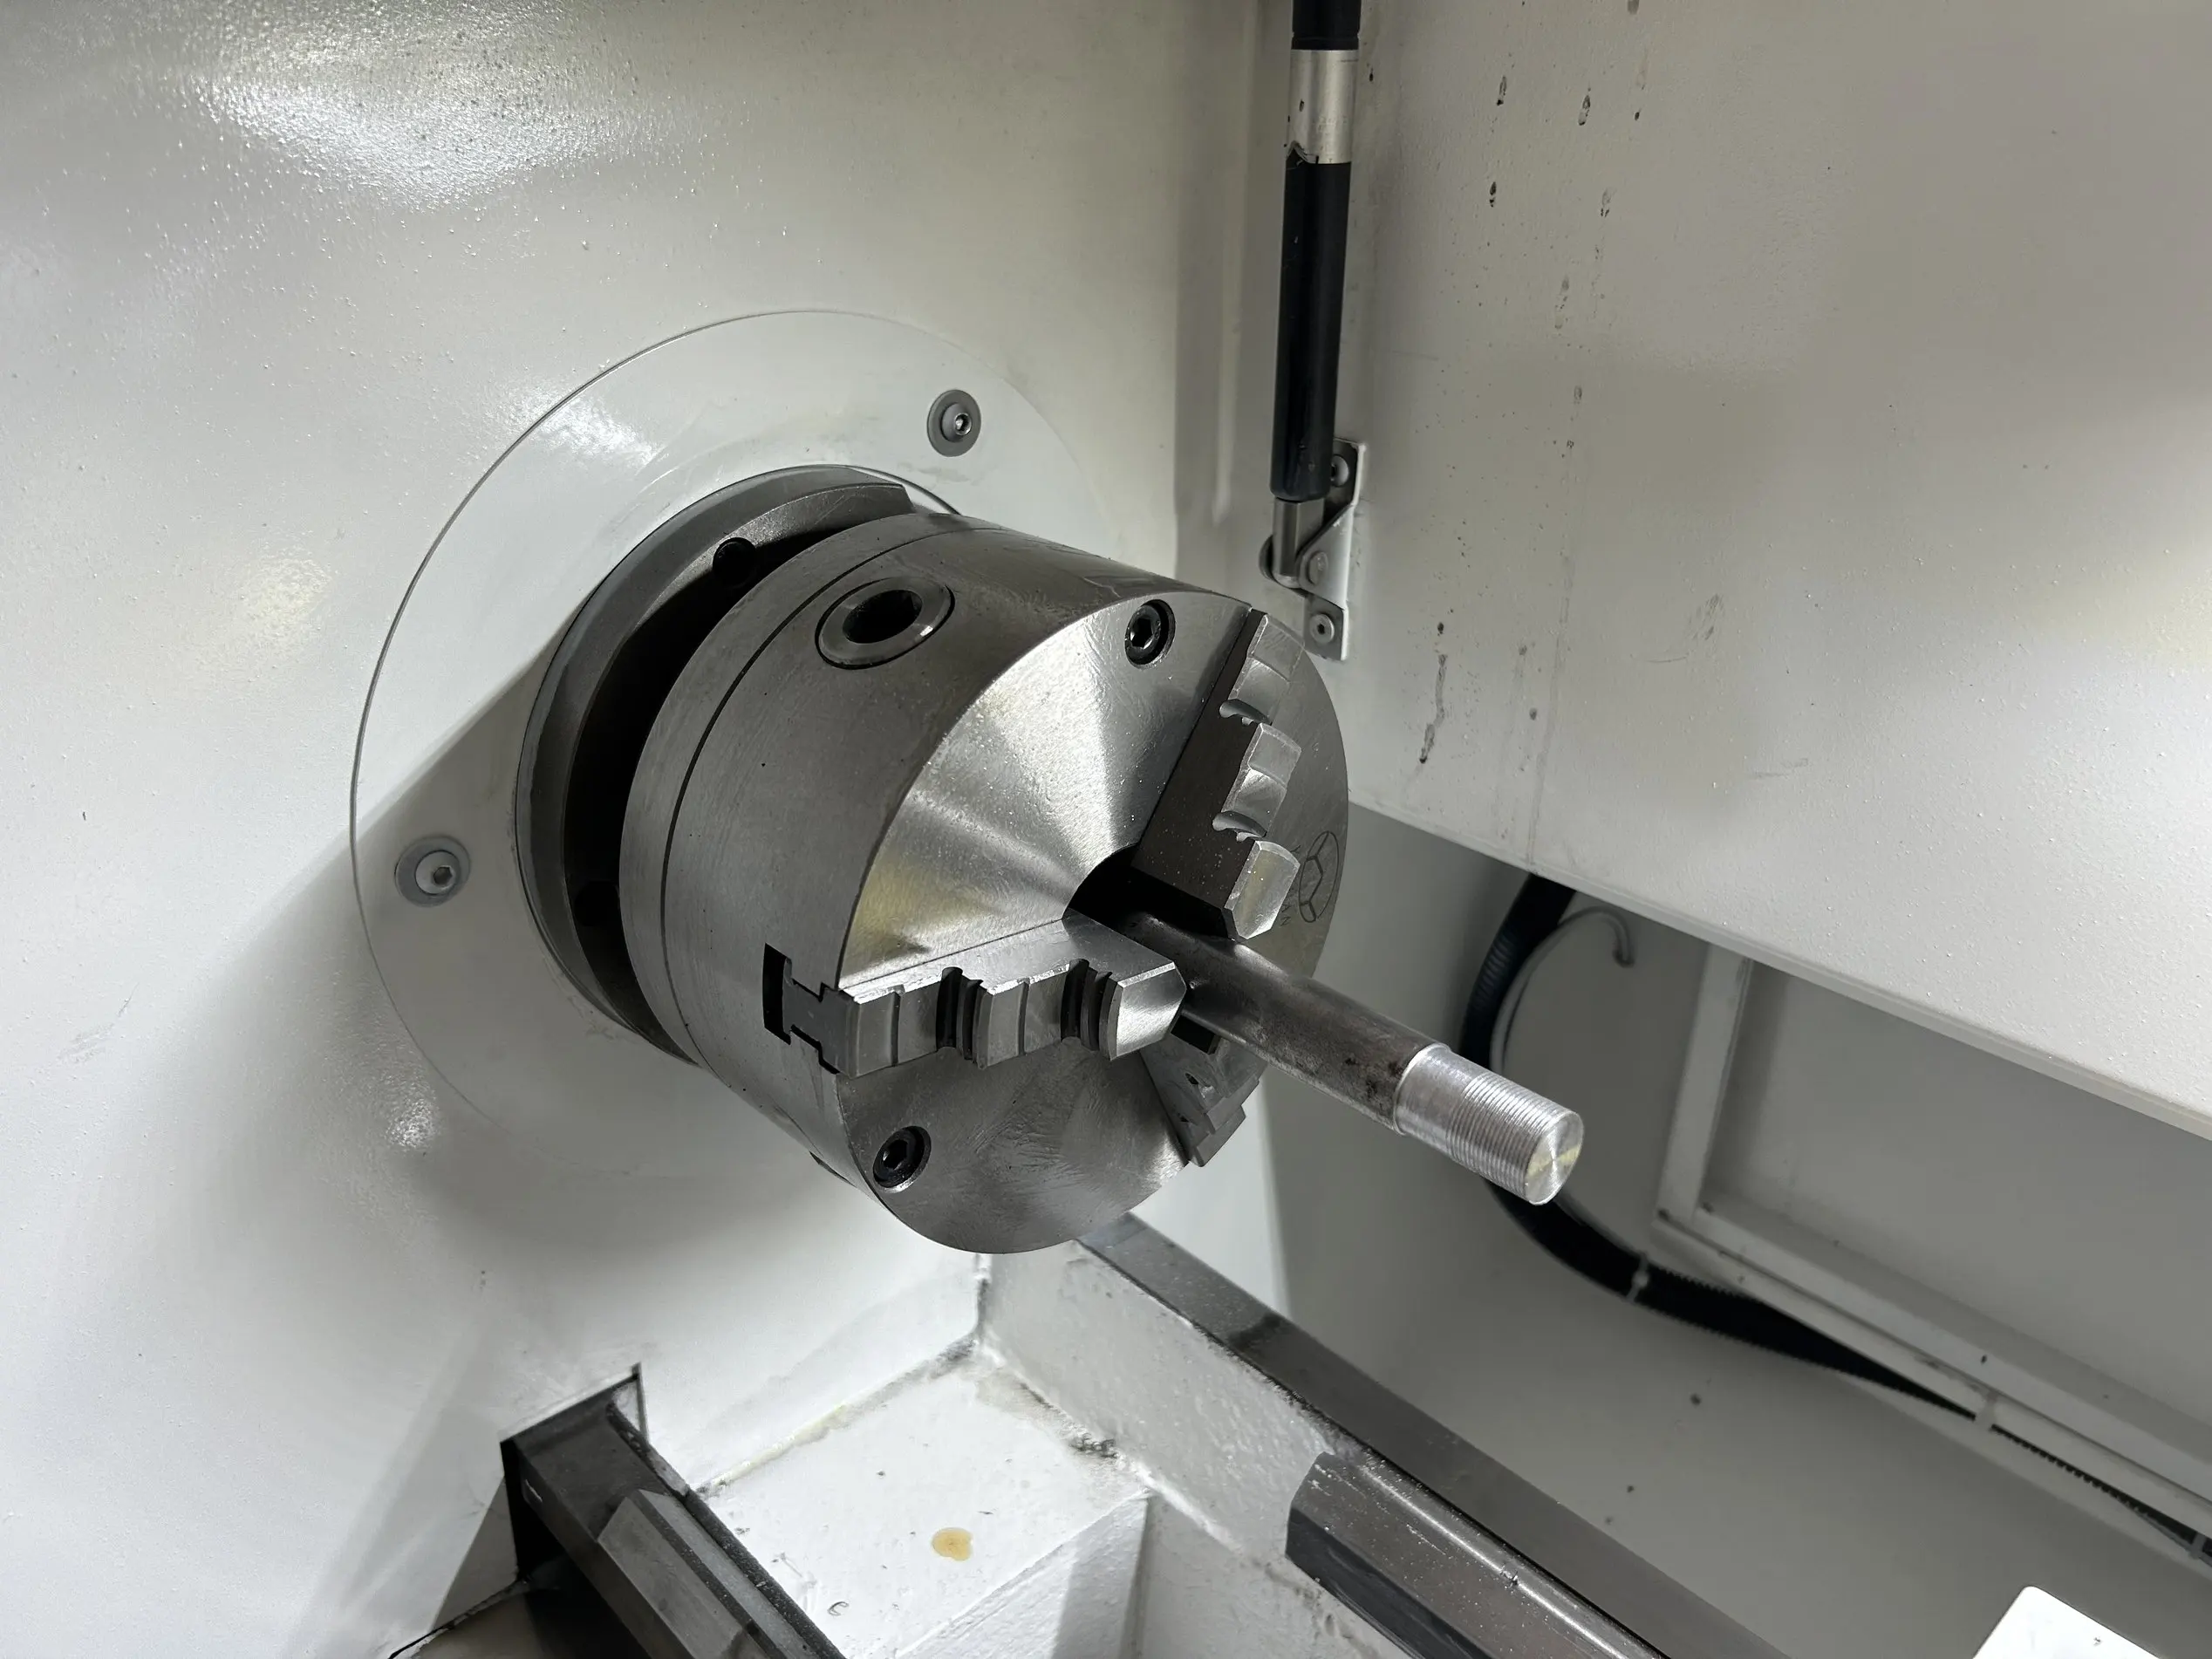
| Диаметр отверстия шпинделя | φ40 | мм |
| Конус шпинделя | MT5 | — |
| Конус шпинделя | A2-5 | — |
| Ход по оси X | 190 | мм |
| Позиции инструментов | 4 | — |
| Размер инструментальной шейки | 80×80×70 | мм |
| Ход пиноли задней бабки | 120 | мм |
| Диаметр шпинделя задней бабки | φ45 | мм |
| Конус задней бабки | MT4 | — |
| Быстрая подача по осям X/Z | 3000–6000 | мм/мин |
| Метрическая резьба | 0.25–12 | мм |
| Дюймовая резьба | 12–60 | ЗУБ |
| Модуль резьбы | 0.25–2.5 | Мод |
| Диаметральный шаг | 2–32 | DP |
| Шарико-винтовая пара (по осям X/Z) | 20-4 / 32-5 | — |
| Главный мотор | 3 | кВт |
| Сервомоторы (по осям X/Z) | 750 Вт – 1800 Вт | — |
| Крутящий момент (по осям X/Z) | 2.4–5.73 | Н·м |
| Точность позиционирования | 0.02 | мм |
| Точность перенастройки | 0.01 | мм |
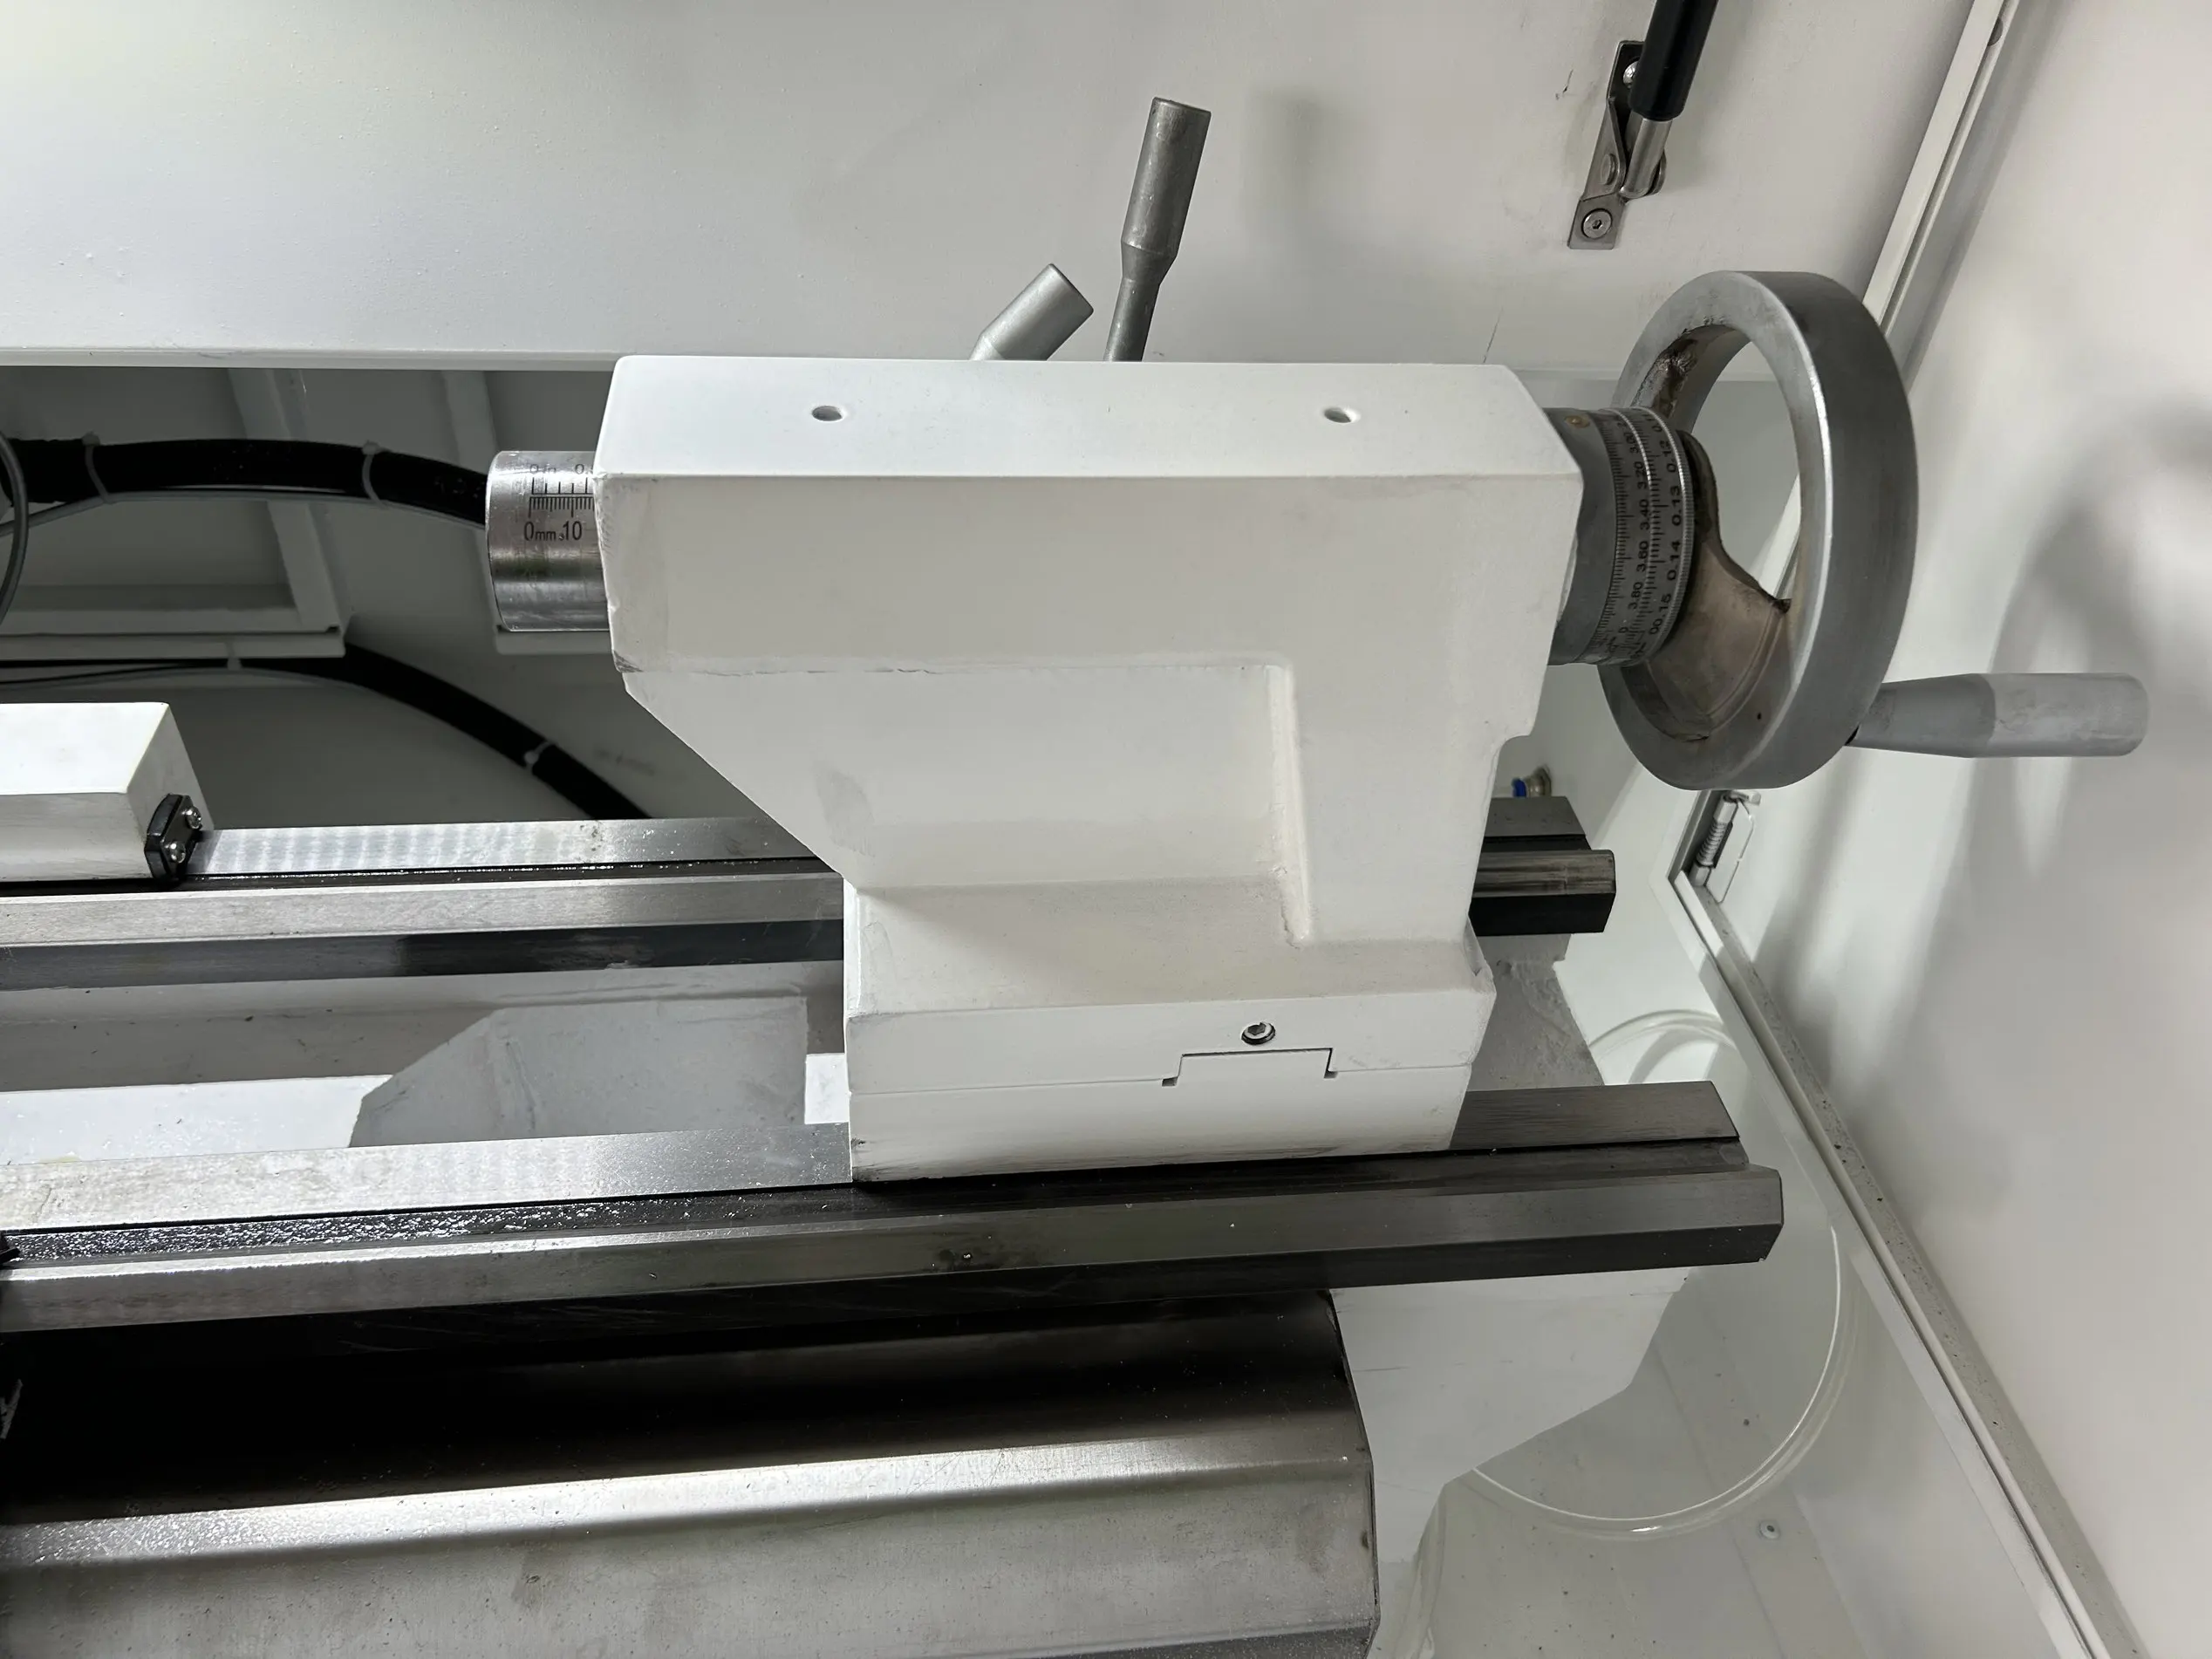
Наружное и внутреннее точение профиля, подрезание торцов, ступенчатое точение, нарезание канавок, коническое точение, нарезание резьбы по всем четырём стандартным системам, а также сверление с помощью хвостовой бабки с конусом Морзе № 4 — всё в одной установке. Типичная деталь-вал или фланец, требующая обработки профиля, подрезания торцов и нарезания резьбы, изготавливается за одну установку в патроне, что снижает погрешности повторной установки между операциями. Двухступенчатый коробка передач шпинделя обеспечивает диапазон частот вращения от 1000 до 2400 об/мин при обработке стали и алюминия без необходимости ручного переключения передач. Шарико-винтовые пары по осям X и Z обеспечивают точность позиционирования 0,02 мм на всём ходе, а сквозное отверстие шпинделя диаметром Ø40 мм позволяет использовать прутковую подачу для производства валов и стержней.
Цех, который утром изготавливает нестандартные фланцы, а во второй половине дня — валы партиями по 200 штук, напрямую выигрывает от наличия автоматического режима для бесприсмотренных циклов и ручного режима для настройки и коррекции в тот же день. Для покупателей, сравнивающих трёхосевые станки с ЧПУ в категории токарных станков, токарный станок CK360H с ручным и ЧПУ-управлением (нового типа) предлагает проверенную техническую базу: диаметр обработки — Φ360 мм, расстояние между центрами — 750 мм, точность — 0,02 мм — что позволяет производить валы, фланцы и корпуса в небольших и средних объёмах.
Технические училища и внутренние программы подготовки кадров используют комбинированные токарные станки, поскольку обучающиеся сначала осваивают ручное точение, а затем переходят к режимам MDI и Auto без смены оборудования. Сенсорный интерфейс снижает количество первоначальных ошибок в ходе контролируемой подготовки. Принцип настольных ЧПУ — машина должна быть интуитивно понятной, не жертвуя при этом производственными возможностями — здесь реализован в полном промышленном масштабе. Это не упрощённый учебный инструмент; это полноценный производственный станок с удобными для пользователя органами управления.
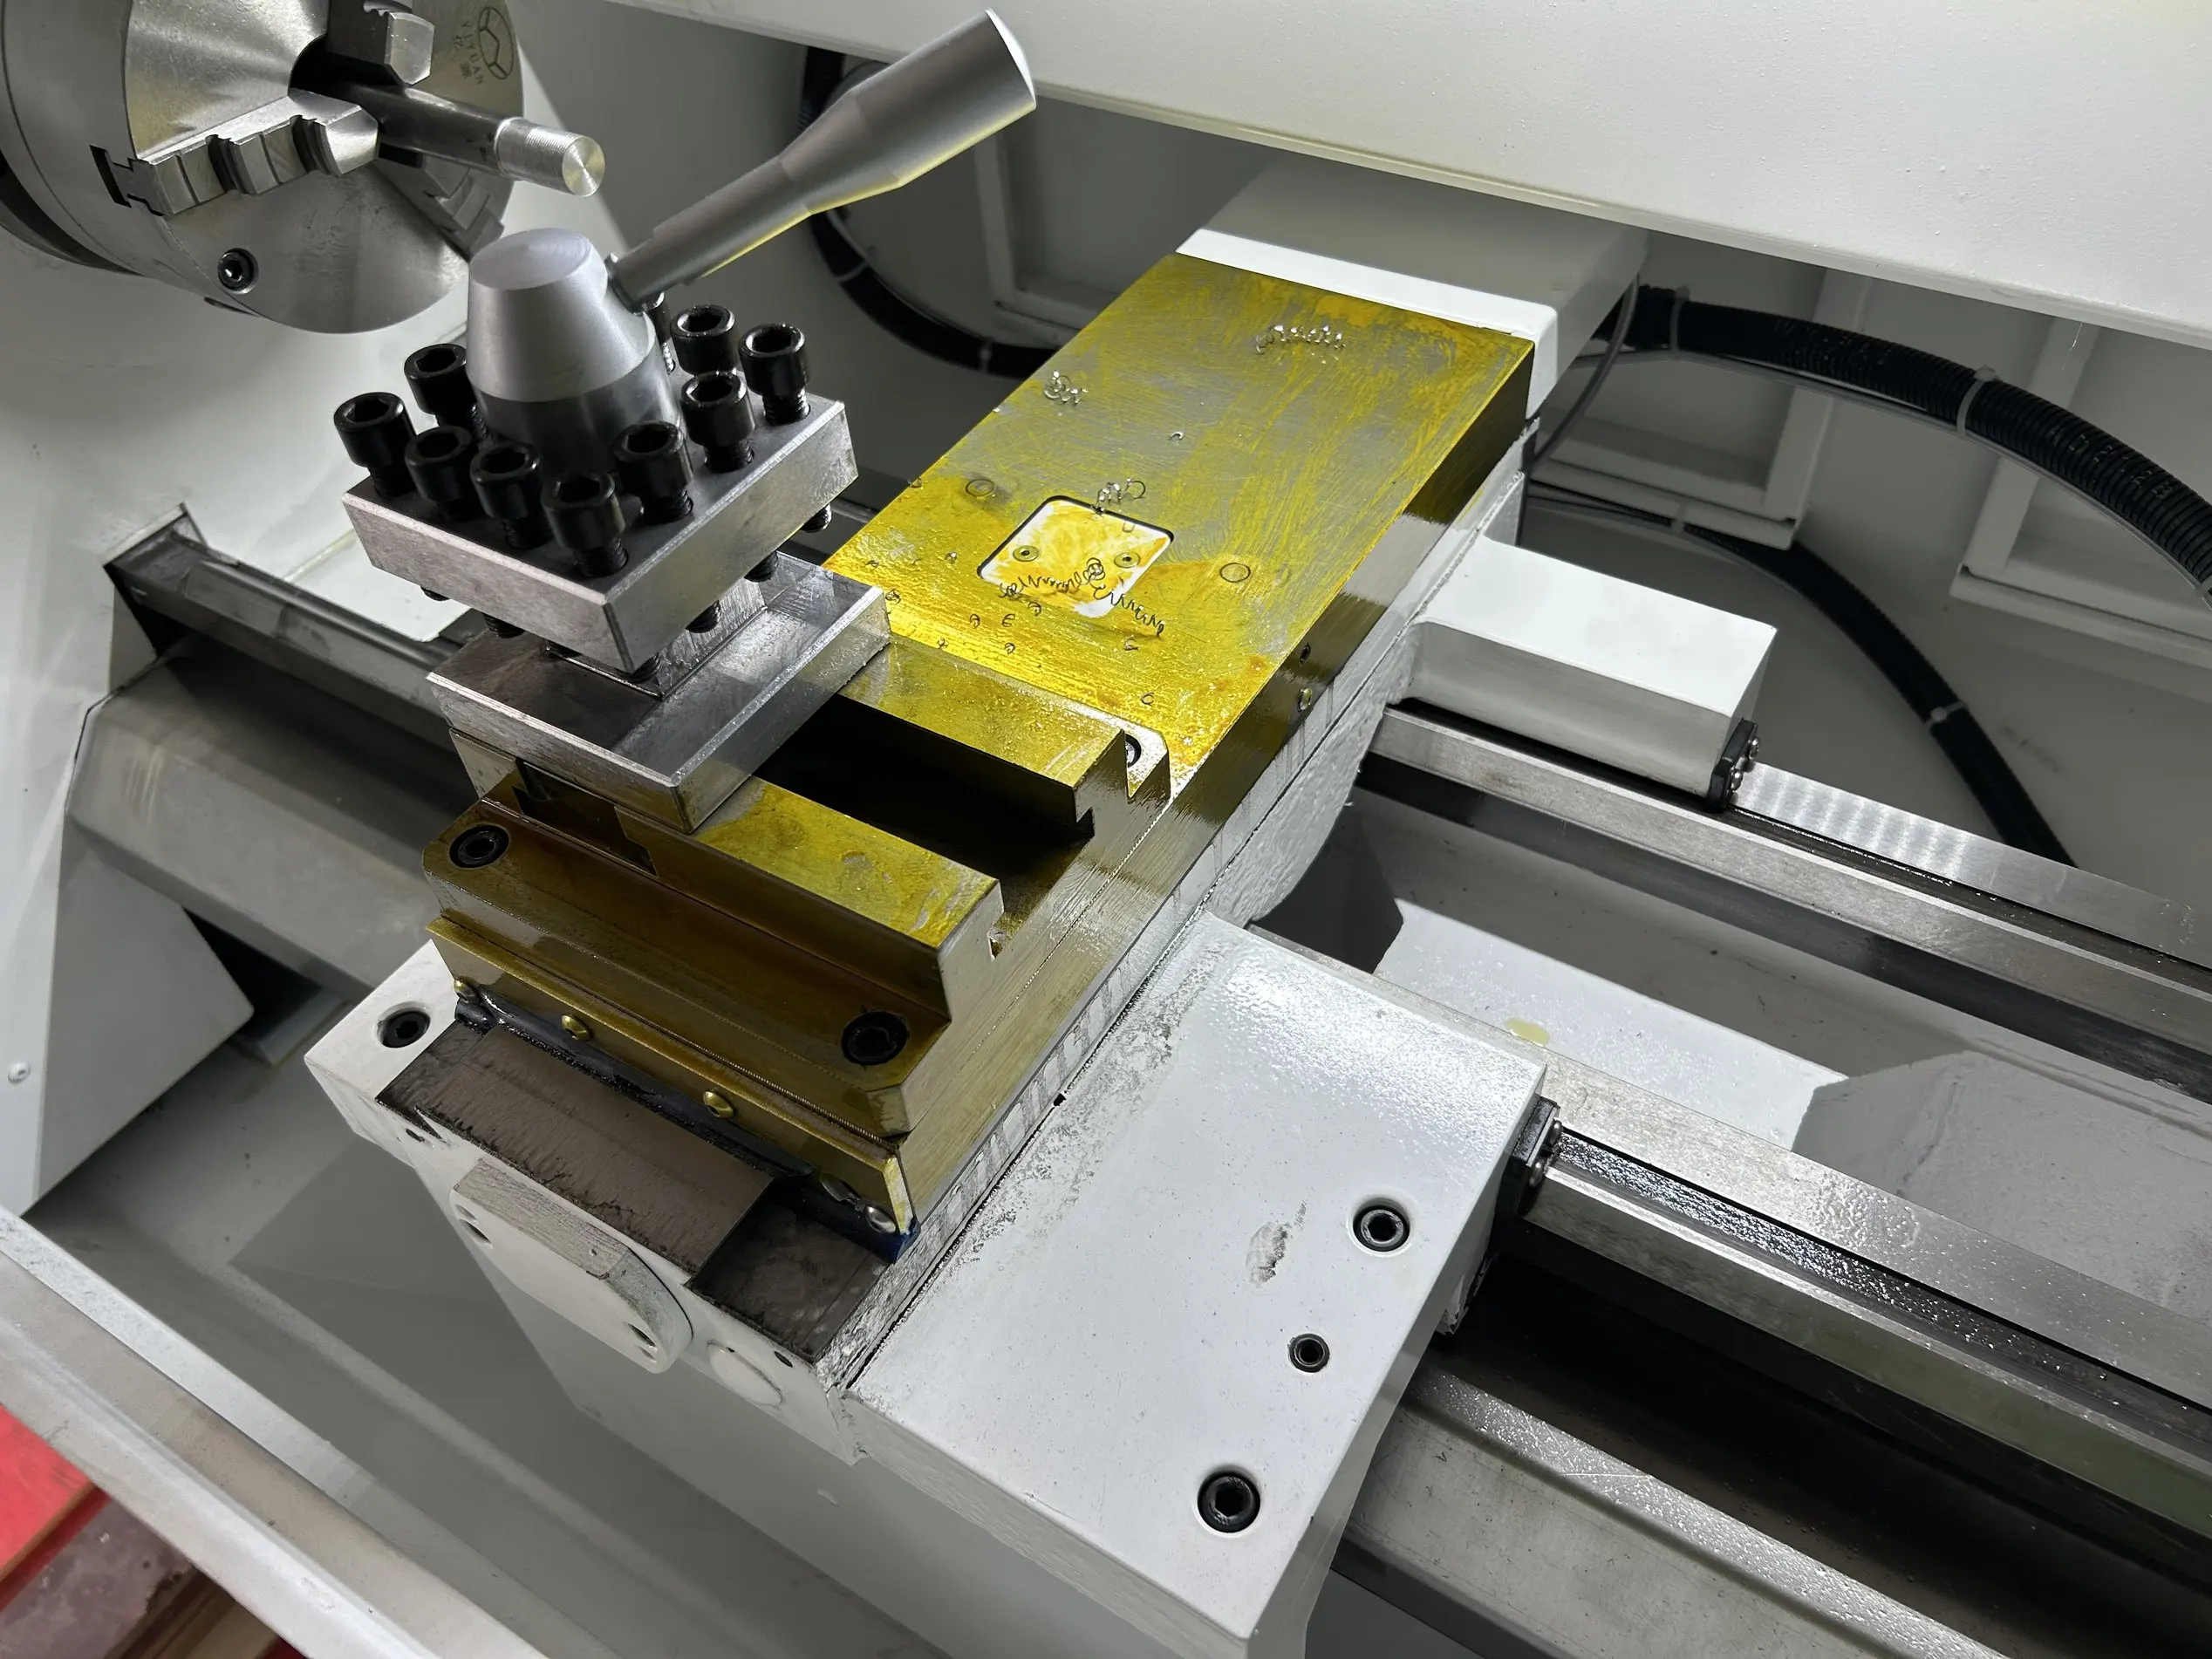
Корпуса клапанов, ступицы полуосей и корпуса подшипников требуют сквозного отверстия диаметром Φ40 мм, патрона диаметром Φ160 мм и достаточного вылета. Конфигурация токарного станка с многоинструментальной кареткой подходит исключительно для обработки прутков малого диаметра. Для смешанного ассортимента деталей в течение полного рабочего дня поворотная башенная конструкция токарного станка CK360H комбинированного ручного и ЧПУ-типа новой модели обеспечивает более высокую операционную гибкость. Проверьте расход охлаждающей жидкости и удаление стружки у производителя с учётом конкретных условий обработки материалов.
Токарный станок CK360H с ручным и ЧПУ-управлением (новый тип) подходит для мастерских, которым необходимы одновременно возможности ЧПУ и ручная гибкость. Для полностью автоматизированной высокопроизводительной токарной обработки только в больших объёмах более высокую эффективность цикла может обеспечить специализированный токарный центр с ЧПУ. Для мастерских смешанного профиля, учебных производств и предприятий, постепенно переходящих на ЧПУ, комбинированный станок обеспечивает устойчивую эксплуатационную ценность.




CK360H — комбинированный токарный станок (ручное и ЧПУ-управление) с сенсорным интерфейсом, тремя режимами работы, максимальным диаметром обработки Φ360 мм, расстоянием между центрами 750 мм, диаметром отверстия в шпинделе Φ40 мм, двигателем мощностью 3 кВт, револьверной головкой на 4 позиции и возможностью нарезания резьбы четырьмя системами с точностью повторного позиционирования 0,01 мм.


 EN








