
product-high-precision-gear-lathe-cq6230--manual-metal-lathe-machine, product-high-precision-gear-lathe-cq6230--manual-metal-lathe-machine, /bench-lathe
EN
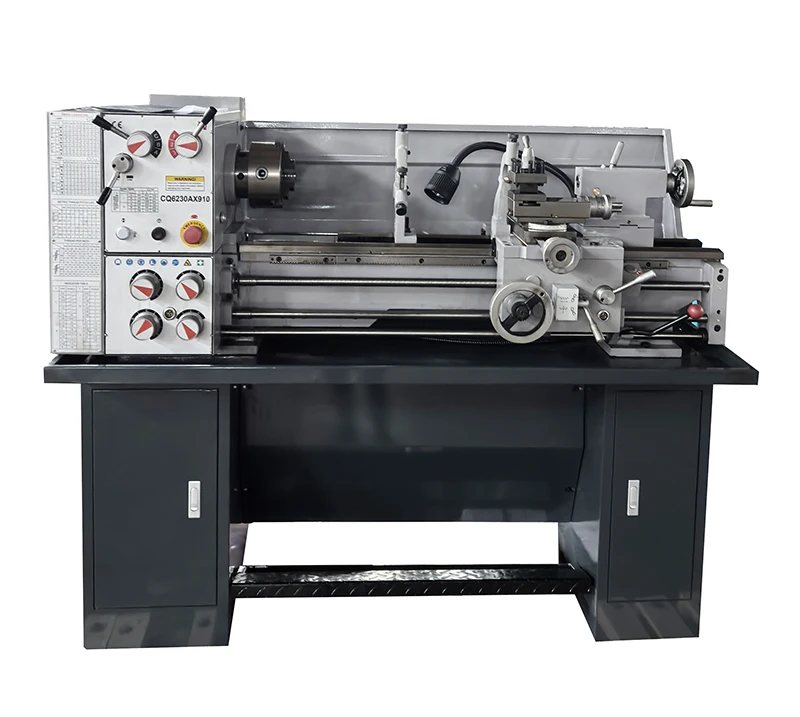
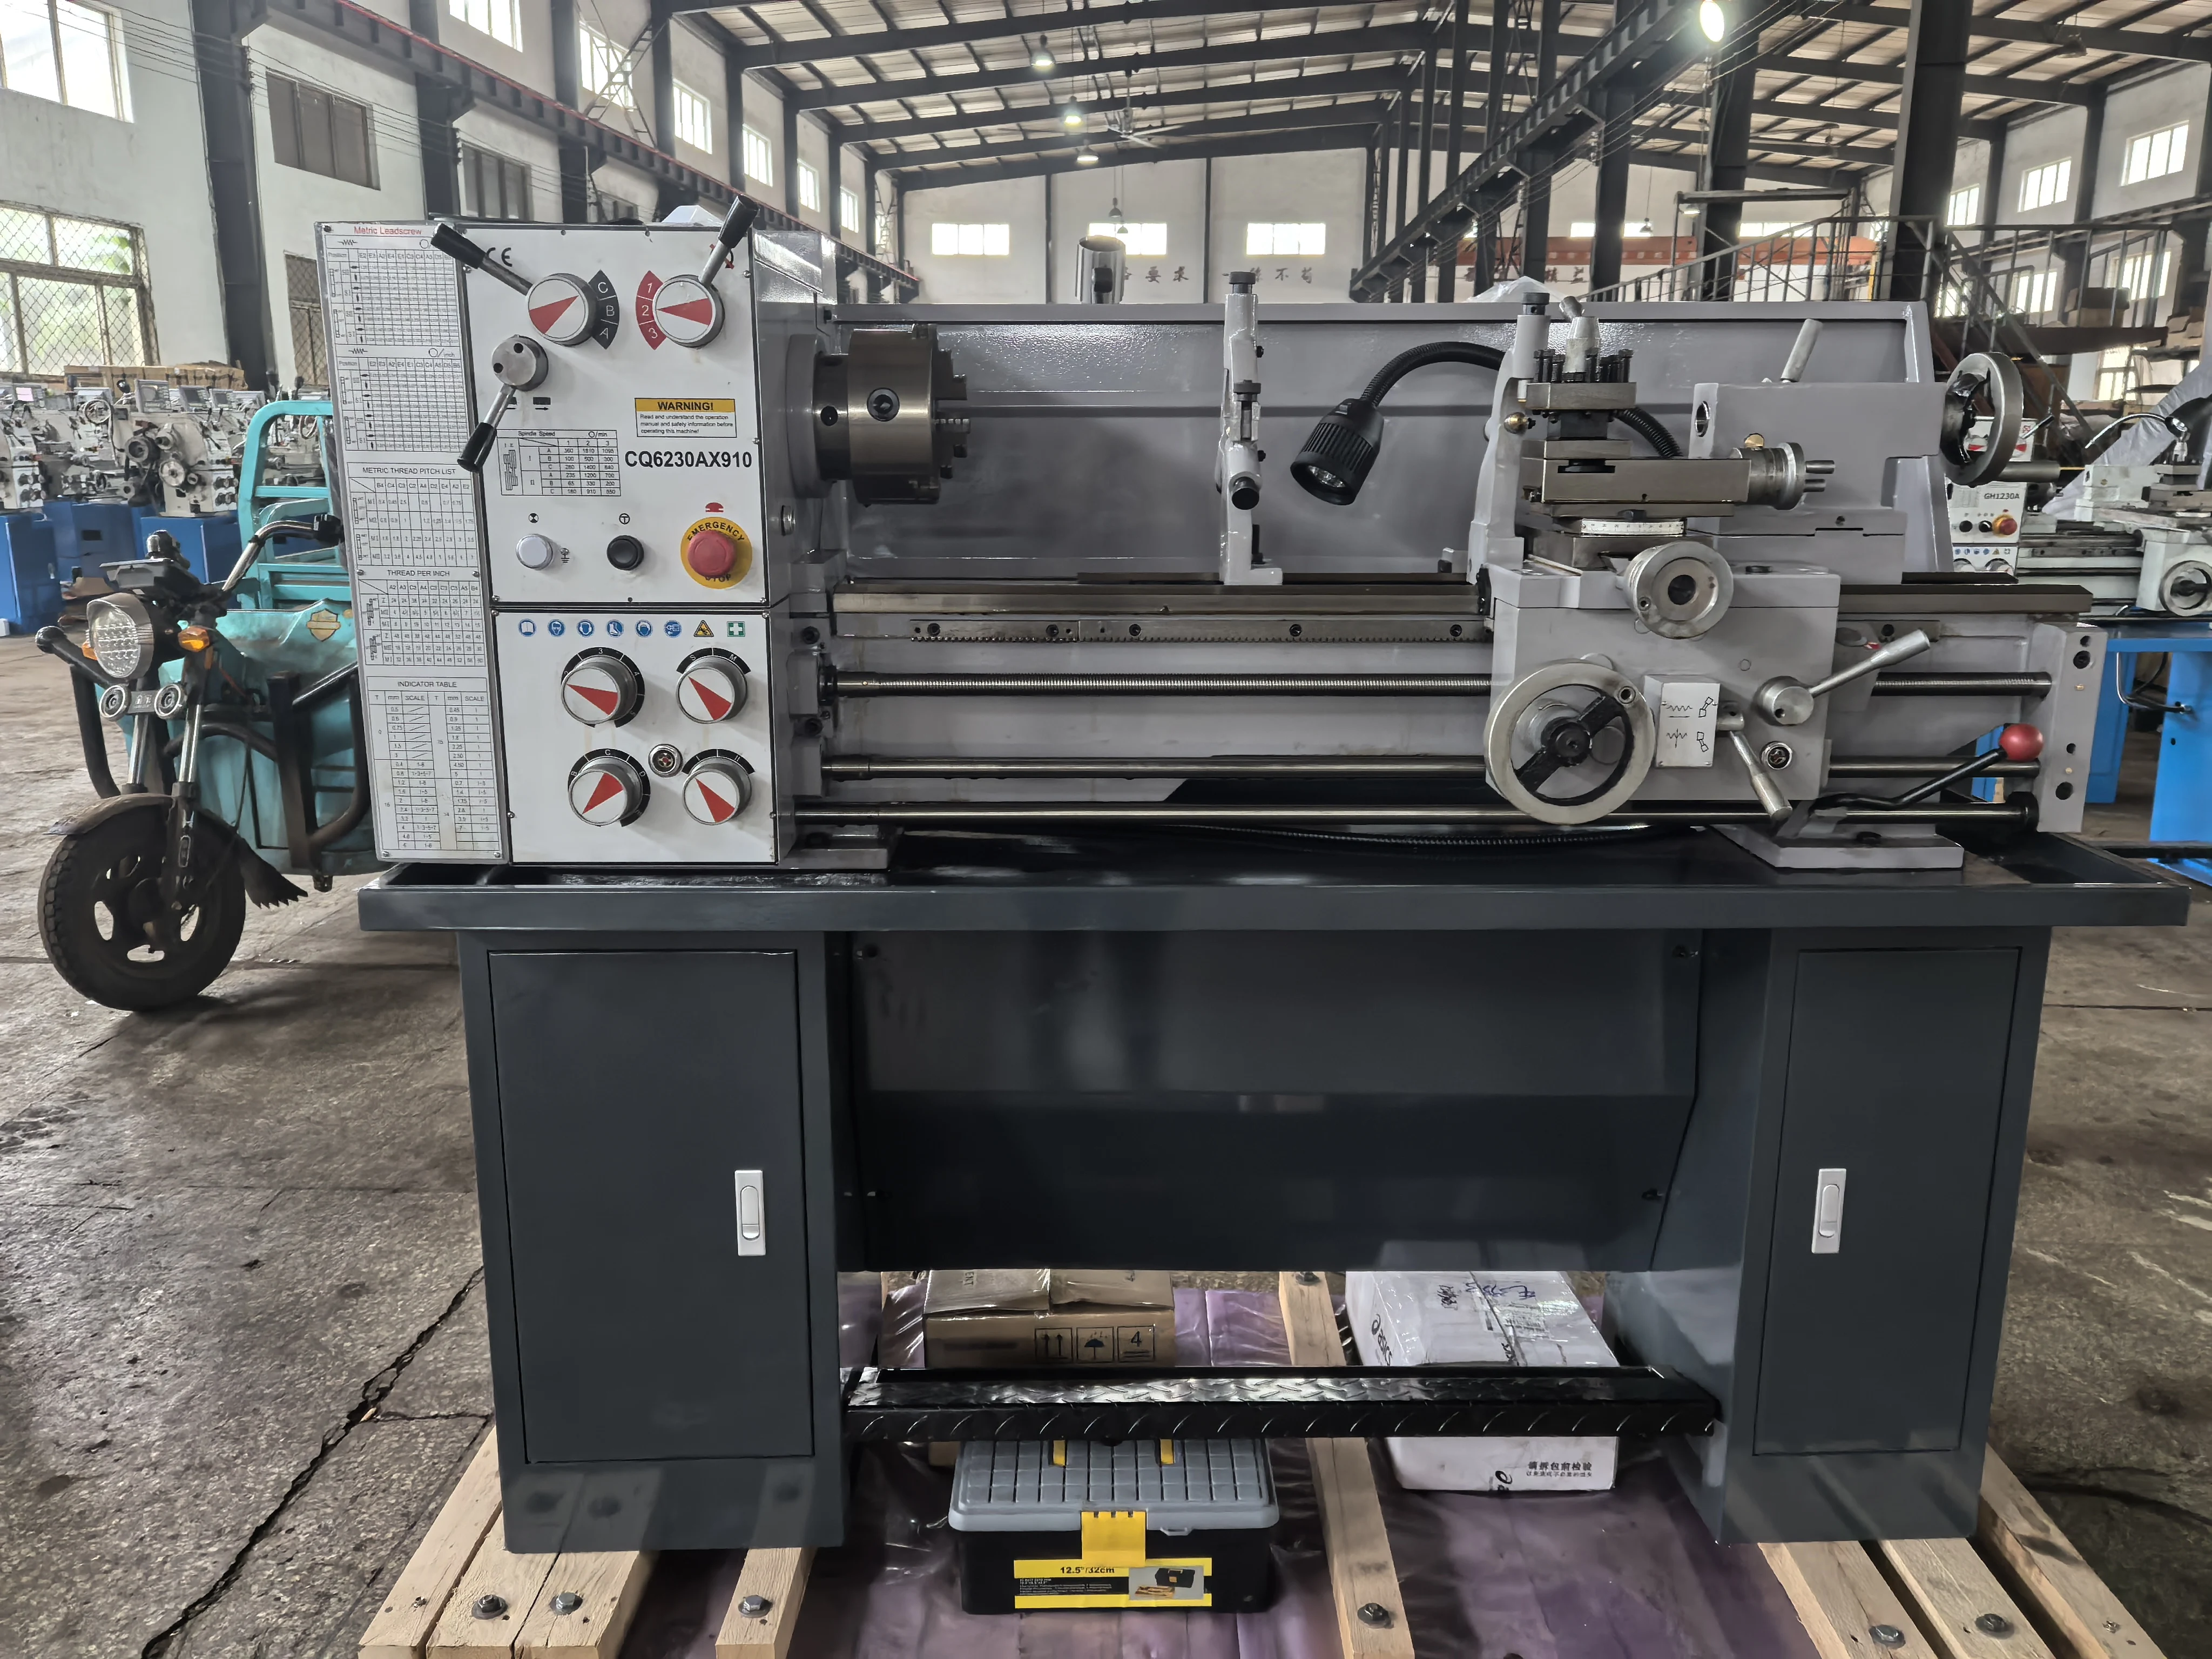
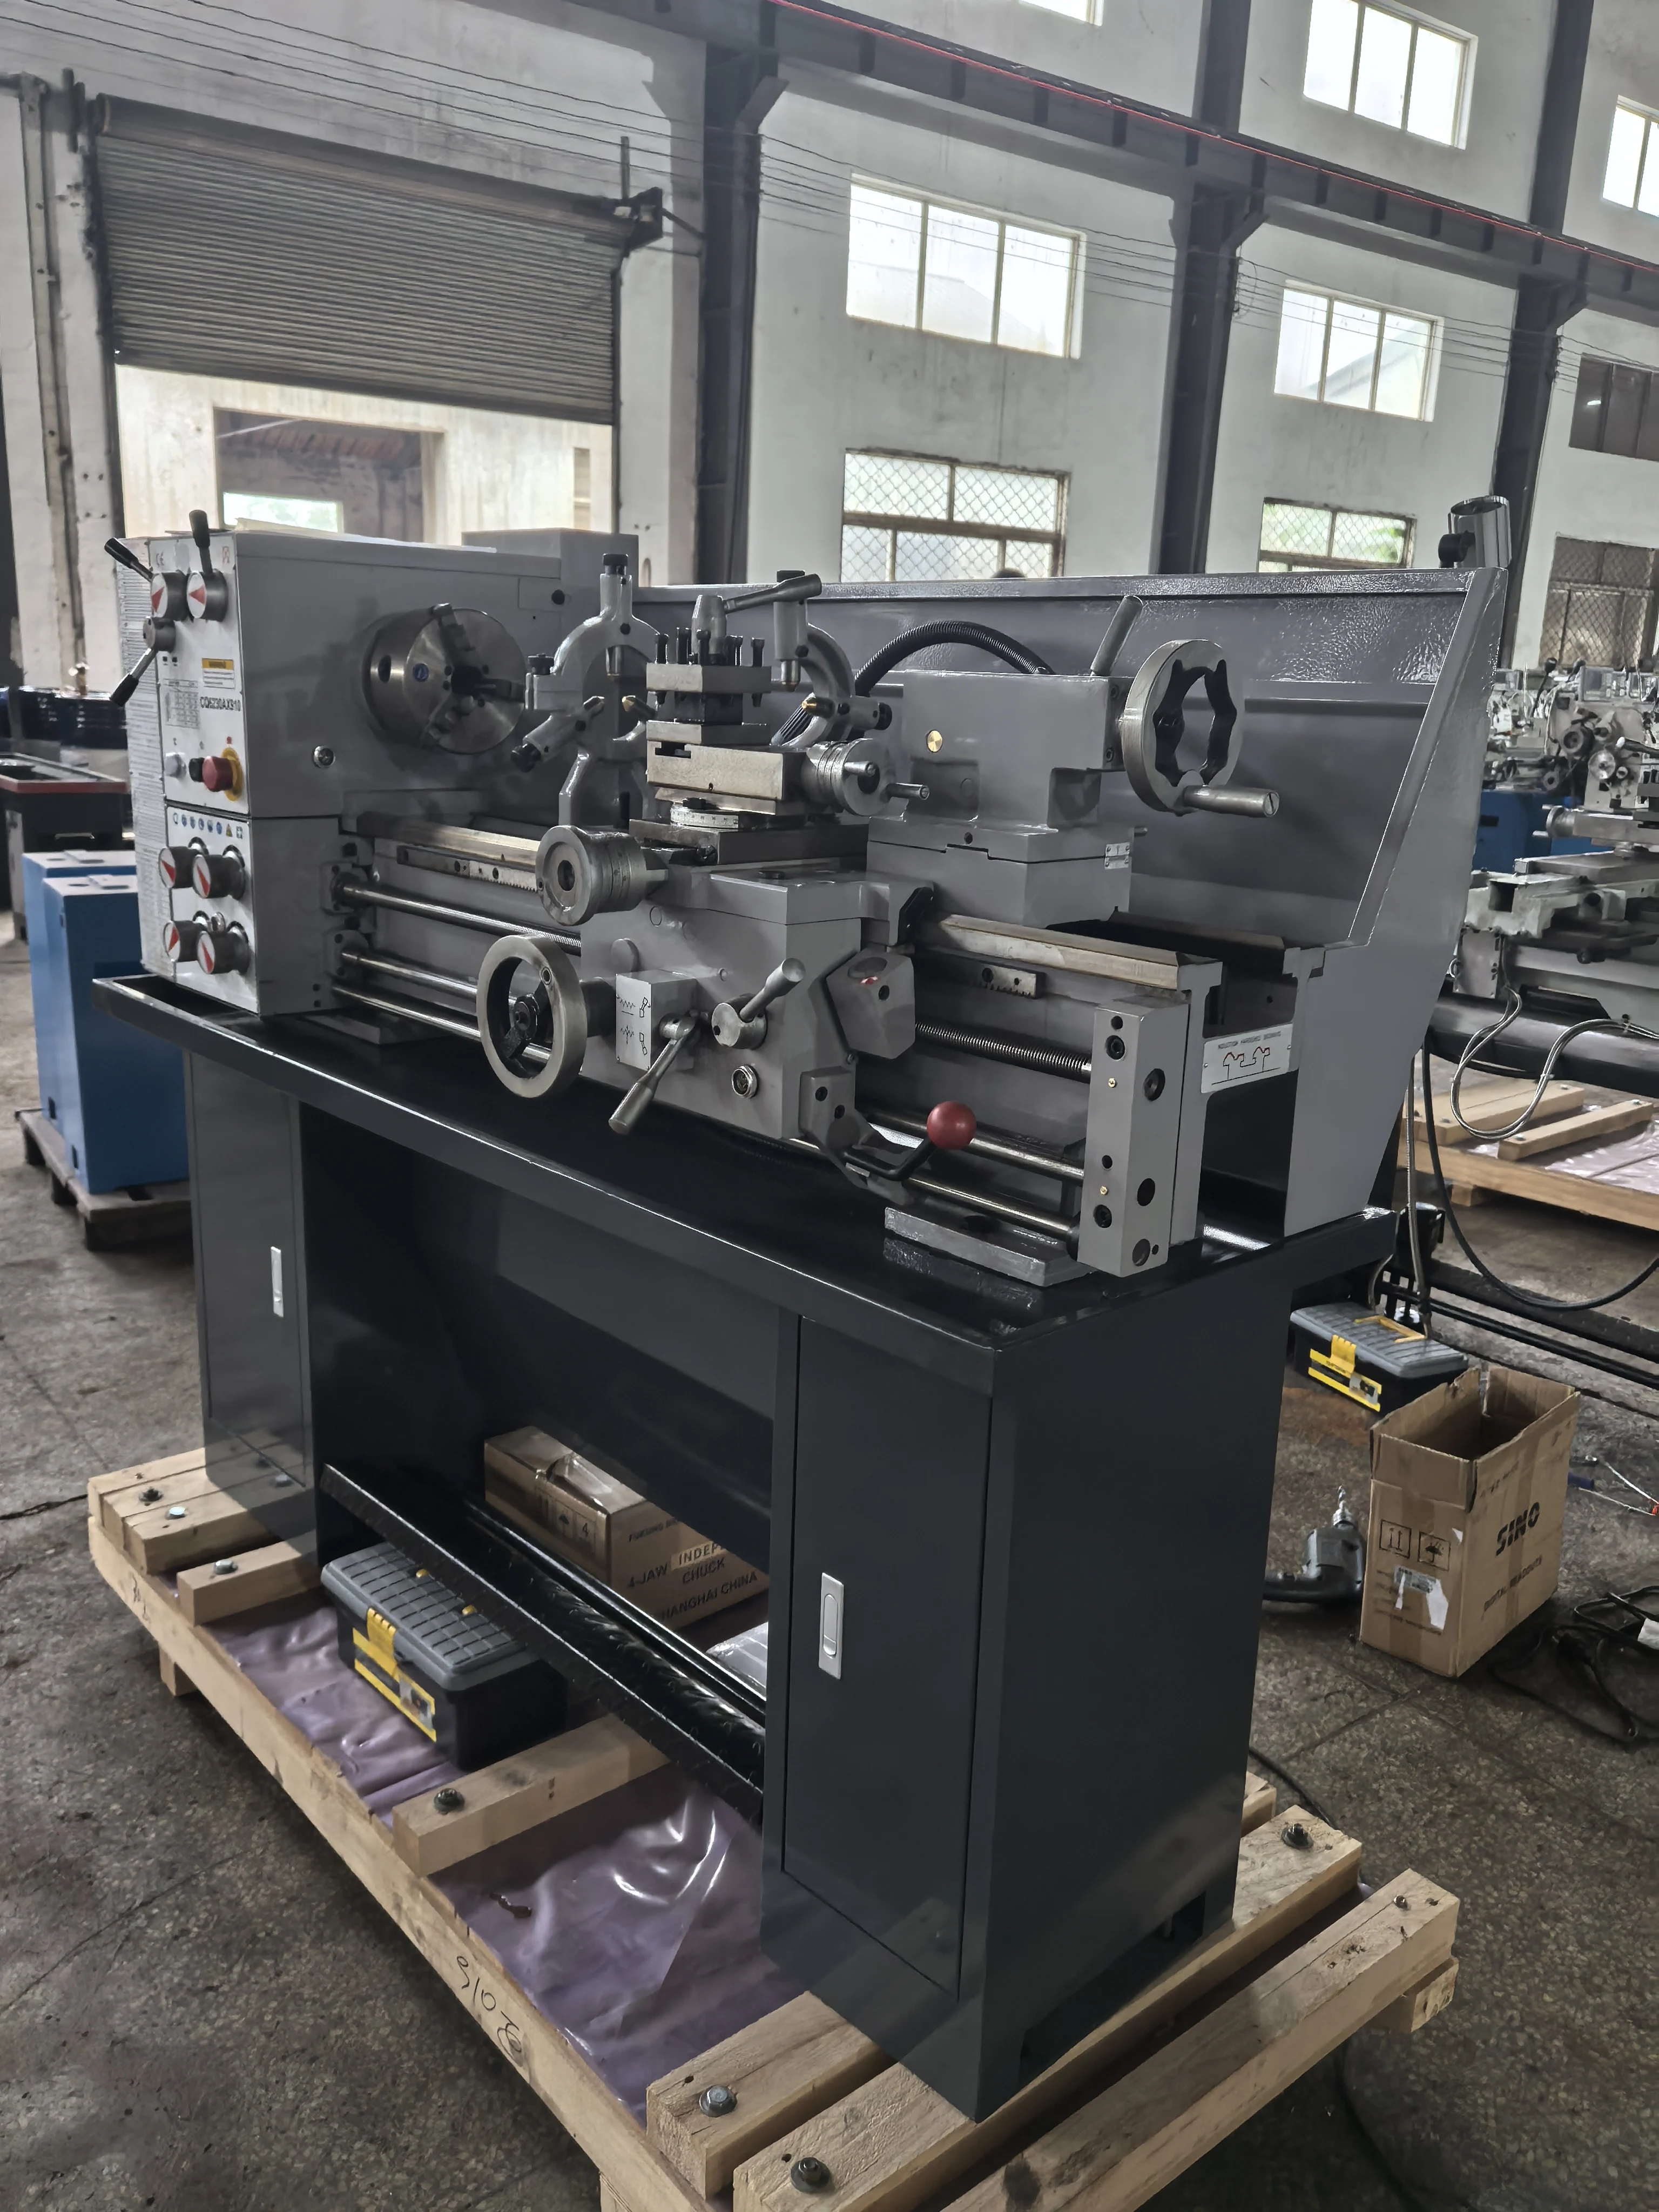

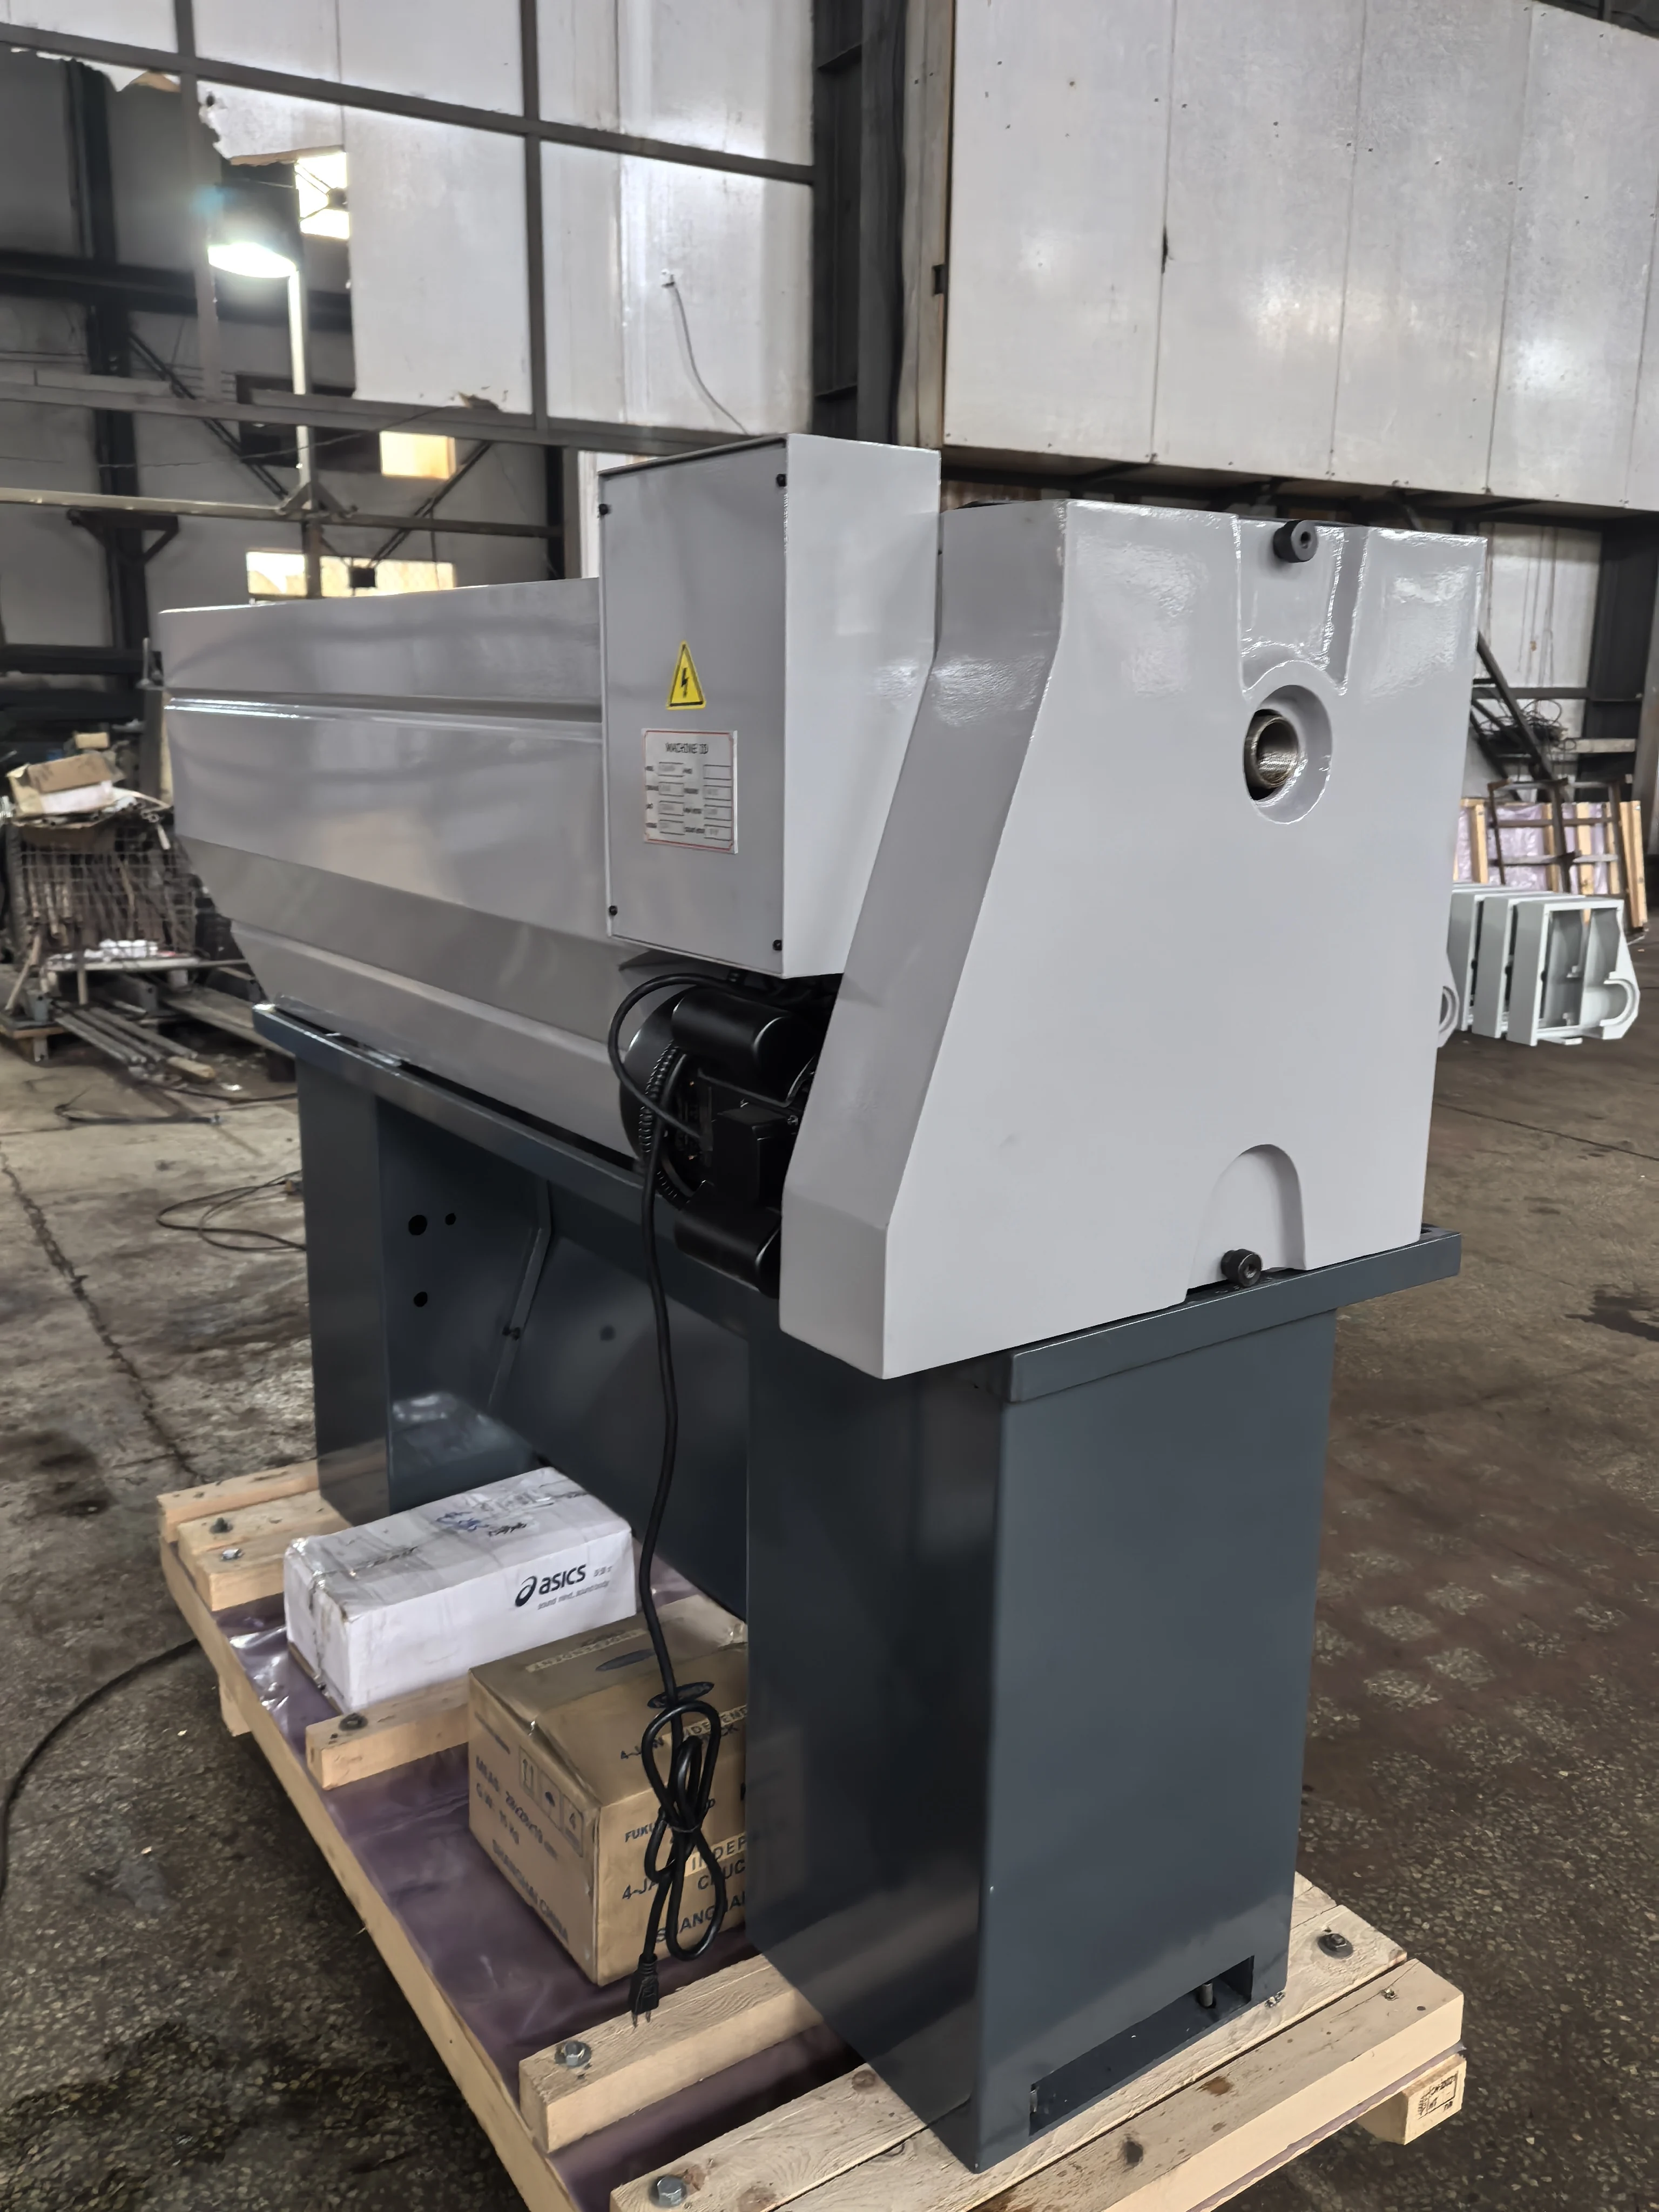
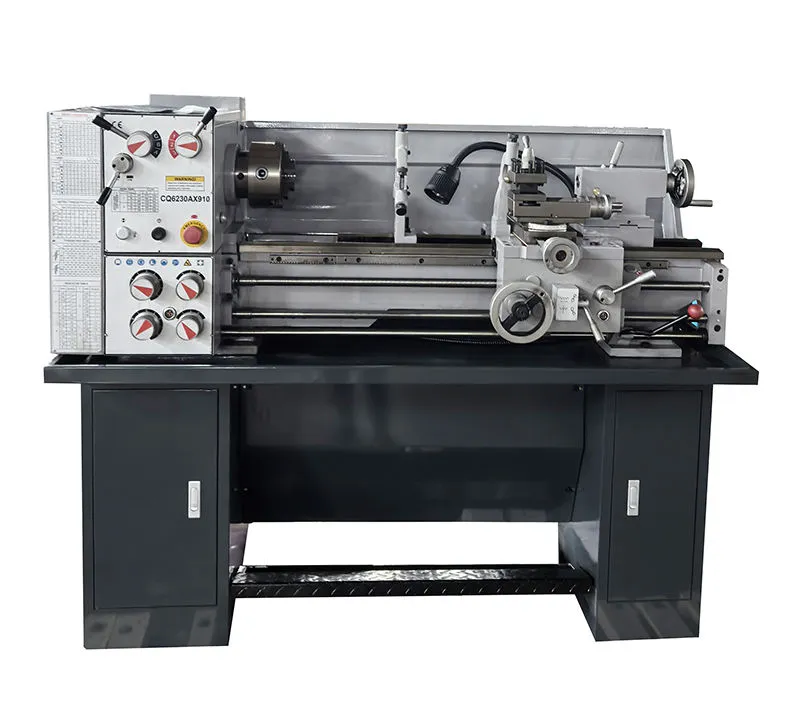
Le tour à engrenages haute précision CQ6230 est un tour horizontal manuel pour métaux, identifié dans la documentation produit fournie sous le modèle CQ6230. Il est destiné aux ateliers nécessitant une machine conventionnelle pour des opérations de tournage et des travaux tirant profit d’un réglage contrôlé par l’opérateur. Ce tour à engrenages haute précision CQ6230 associe une configuration de tour de banc à une tête porte-pièce à engrenages, à une ouverture amovible ainsi qu’à des fonctions d’avance et de filetage décrites dans l’annonce originale. Plutôt que de considérer une seule caractéristique comme une réponse définitive à l’acte d’achat, les acheteurs doivent adapter le tour à engrenages haute précision CQ6230 à la taille de leurs pièces, à leurs outillages, à leurs conditions d’installation et à leurs pratiques opératoires.
Pour le tour à engrenages haute précision CQ6230, tour manuel pour métaux, la description fournie indique que les glissières du bâti sont usinées avec précision et trempées. La broche est soutenue par des roulements à rouleaux de précision, tandis que les engrenages du boîtier de tête sont décrits comme étant en acier de haute qualité, rectifiés et trempés. Ce sont des caractéristiques constructives étayées par la source, qui contribuent à expliquer le rôle prévu de cette machine comme tour manuel pour métaux. Le tour à engrenages haute précision CQ6230, tour manuel pour métaux, comporte également des leviers de changement de vitesse, permettant à l’opérateur de sélectionner, dans la plage de vitesses indiquée, celle adaptée au travail prévu. Une vitesse de broche plus élevée n’est pas automatiquement le meilleur choix ; le matériau de la pièce à usiner, la rigidité de la mise en place, les outils utilisés et l’état de surface requis restent des éléments essentiels de la décision.
Ceci est spécifié avec une course maximale au-dessus du lit de 310 mm, une course maximale au-dessus du chariot transversal de 180 mm et une course maximale au-dessus de l’ouverture de 450 mm. La distance entre pointes est indiquée comme étant de 750, 910 ou 1000 mm. La largeur du lit est de 181 mm. Pour les travaux à passage central, le diamètre d’alésage de la broche indiqué est de 38 mm et la conicité de l’alésage de la broche est MT5. Ces valeurs constituent un point de départ pratique pour comparer le tour manuel CQ6230 avec le diamètre et la longueur des pièces que vous prévoyez de tourner.
| Spécification | Valeur indiquée |
|---|---|
| Modèle | CQ6230 |
| Max. Tourne-toi sur le lit | 310 mm |
| Max. tourner sur le glissement croisé | 180 mm |
| Course maximale au-dessus de l’ouverture | 450 mm |
| Distance entre centres | 750 / 910 / 1000 mm |
| Largeur du lit | 181 mm |
| Alésage de broche | 38 mm |
| Conicité de l’alésage de broche | MT5 |
La plage de vitesses de broche indiquée pour le tour à métaux manuel CQ6230 est de 65 à 1810 (1400) tr/min. La plage de filetages métriques va de 0,4 à 7 mm, et celle des filetages impériaux de 4 à 60 TPI. La source mentionne également des filetages métriques pouvant être usinés à raison de 0,527 à 1,2912 mm/tr et des filetages impériaux à raison de 0,011 à 0,276 mm/tr. La course maximale du chariot transversal est indiquée à 130 mm et celle du chariot supérieur à 75 mm. Veuillez confirmer les filetages, avances et courses requis par rapport à la configuration finale avant de passer commande du tour à métaux manuel CQ6230, notamment lorsqu’une opération spécifique ou un agencement d’outils particulier est prévu.
Le tour à métaux manuel CQ6230 convient là où un tour manuel classique est adapté aux opérations d’usinage cylindrique dans les limites de ses capacités publiées. Par exemple, un atelier fabriquant des pièces cylindriques pourrait apprécier son diamètre de braquage maximal de 310 mm au-dessus du lit et les options de distance entre pointes indiquées. Pour une tâche nécessitant le filetage, il est possible d’examiner les plages de pas métriques et impériaux avant de choisir le tour à métaux manuel CQ6230. Lorsque des pièces de plus grand diamètre sont concernées, l’ouverture amovible mentionnée dans la documentation technique constitue un critère à évaluer en fonction de la pièce réelle et de la configuration. Il s’agit de considérations liées à l’application, non pas d’une garantie d’adéquation pour tous les matériaux, tolérances ou volumes de production.
Les accessoires standard indiqués pour le tour à métaux manuel CQ6230 sont un mandrin à 3 mors, des pignons de changement, une pointe fixe, un pistolet à huile, une protection anti-éclaboussures, un support au sol et un bac à huile. Les accessoires en option mentionnés dans la source comprennent un mandrin à 4 mors, une plaque de face, un support fixe et un support suiveur, une lampe de travail, un frein à pédale, une pointe roulante, un mandrin à perceuse avec arbre, une protection de vis de commande, une protection de mandrin, un localisateur, un embrayage pour la tige d’avance, un porte-outil à changement rapide, ainsi qu’un afficheur digital à 2 axes ou à 3 axes (DRO). La disponibilité et la configuration finale doivent être confirmées, car les éléments en option ne sont pas considérés comme équipement standard pour chaque commande du tour à métaux manuel CQ6230.
Lors de la sélection du tour à métaux manuel CQ6230, commencez par les pièces que vous comptez usiner plutôt que par une simple donnée chiffrée en tête de liste. Vérifiez le diamètre de rotation, la distance entre pointes, le diamètre d’alésage de la broche, les exigences en matière de filetage et les outils que vous utilisez déjà. Les acheteurs doivent également confirmer la compatibilité entre la machine, la méthode de serrage et les montages prévus avant l’achat. Une fiche technique est utile, mais elle ne saurait remplacer un examen concret de la pièce à usiner, du procédé, de la zone d’installation et des exigences locales d’exploitation. Le poids net indiqué est de 500/540/640 kg et le poids brut de 550/590/670 kg, selon la version, ce qui rend essentiel la préparation du site et la planification de la manutention pour le tour à métaux manuel CQ6230.
Les dimensions indiquées pour l’emballage sont de 1480/1680/1970 × 750 × 1400 mm. Avant d’organiser la livraison du tour à métaux manuel CQ6230, vérifiez auprès du fournisseur et du personnel local qualifié la version sélectionnée de la distance entre pointes, le lot d’accessoires, le parcours de déchargement, la charge admissible du sol, les exigences électriques et les besoins en dispositifs de protection. Cette page utilise uniquement les documents techniques publiés sur le produit et ne garantit ni l’adéquation du site, ni la portée des certifications, ni les performances dans un procédé spécifique. Pour une discussion claire sur le devis, veuillez fournir les dimensions prévues des pièces à usiner, les exigences en matière de filetage, les accessoires souhaités et les coordonnées de livraison pour le tour à métaux manuel CQ6230.


Pour une demande fructueuse, maintenez la discussion centrée sur les exigences documentées. Précisez le matériau à usiner, le plus grand diamètre extérieur, la longueur non supportée, les formes de filetage requises ainsi que le mandrin ou le support privilégié. Demandez quelle version de distance entre pointes est proposée et quels accessoires sont inclus. Confirmez séparément les modalités de livraison, l’accès à l’installation et les mesures de sécurité en fonctionnement. Ces vérifications permettent de comparer les configurations de manière cohérente et d’éviter de considérer les informations générales figurant dans une fiche technique comme un substitut à un examen du procédé. La sélection finale doit être effectuée par du personnel qualifié, connaissant bien le mode d’emploi prévu et les responsabilités locales en matière de sécurité.


 EN








