
product-high-precision-gear-lathe-cq6230--manual-metal-lathe-machine, product-high-precision-gear-lathe-cq6230--manual-metal-lathe-machine, /bench-lathe
EN
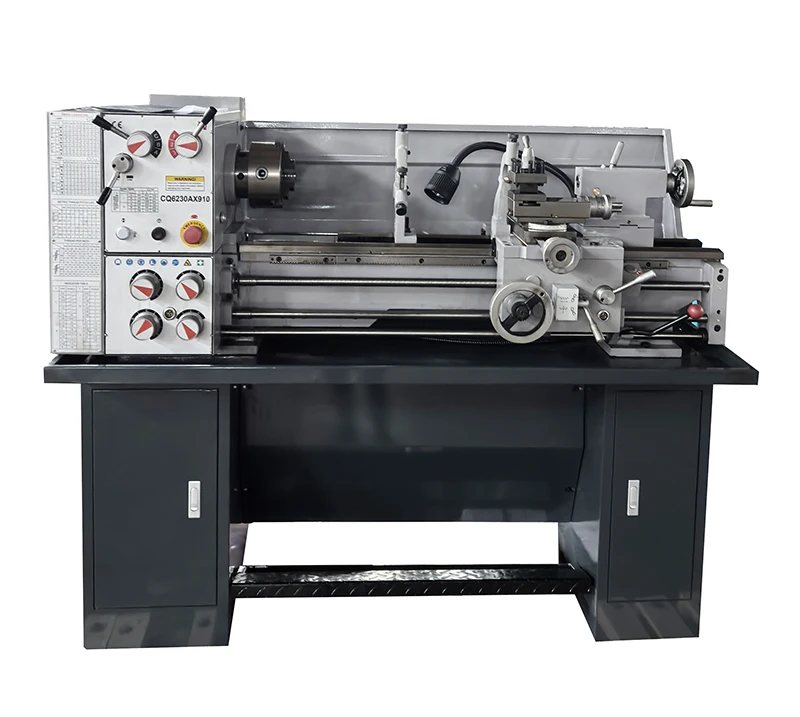
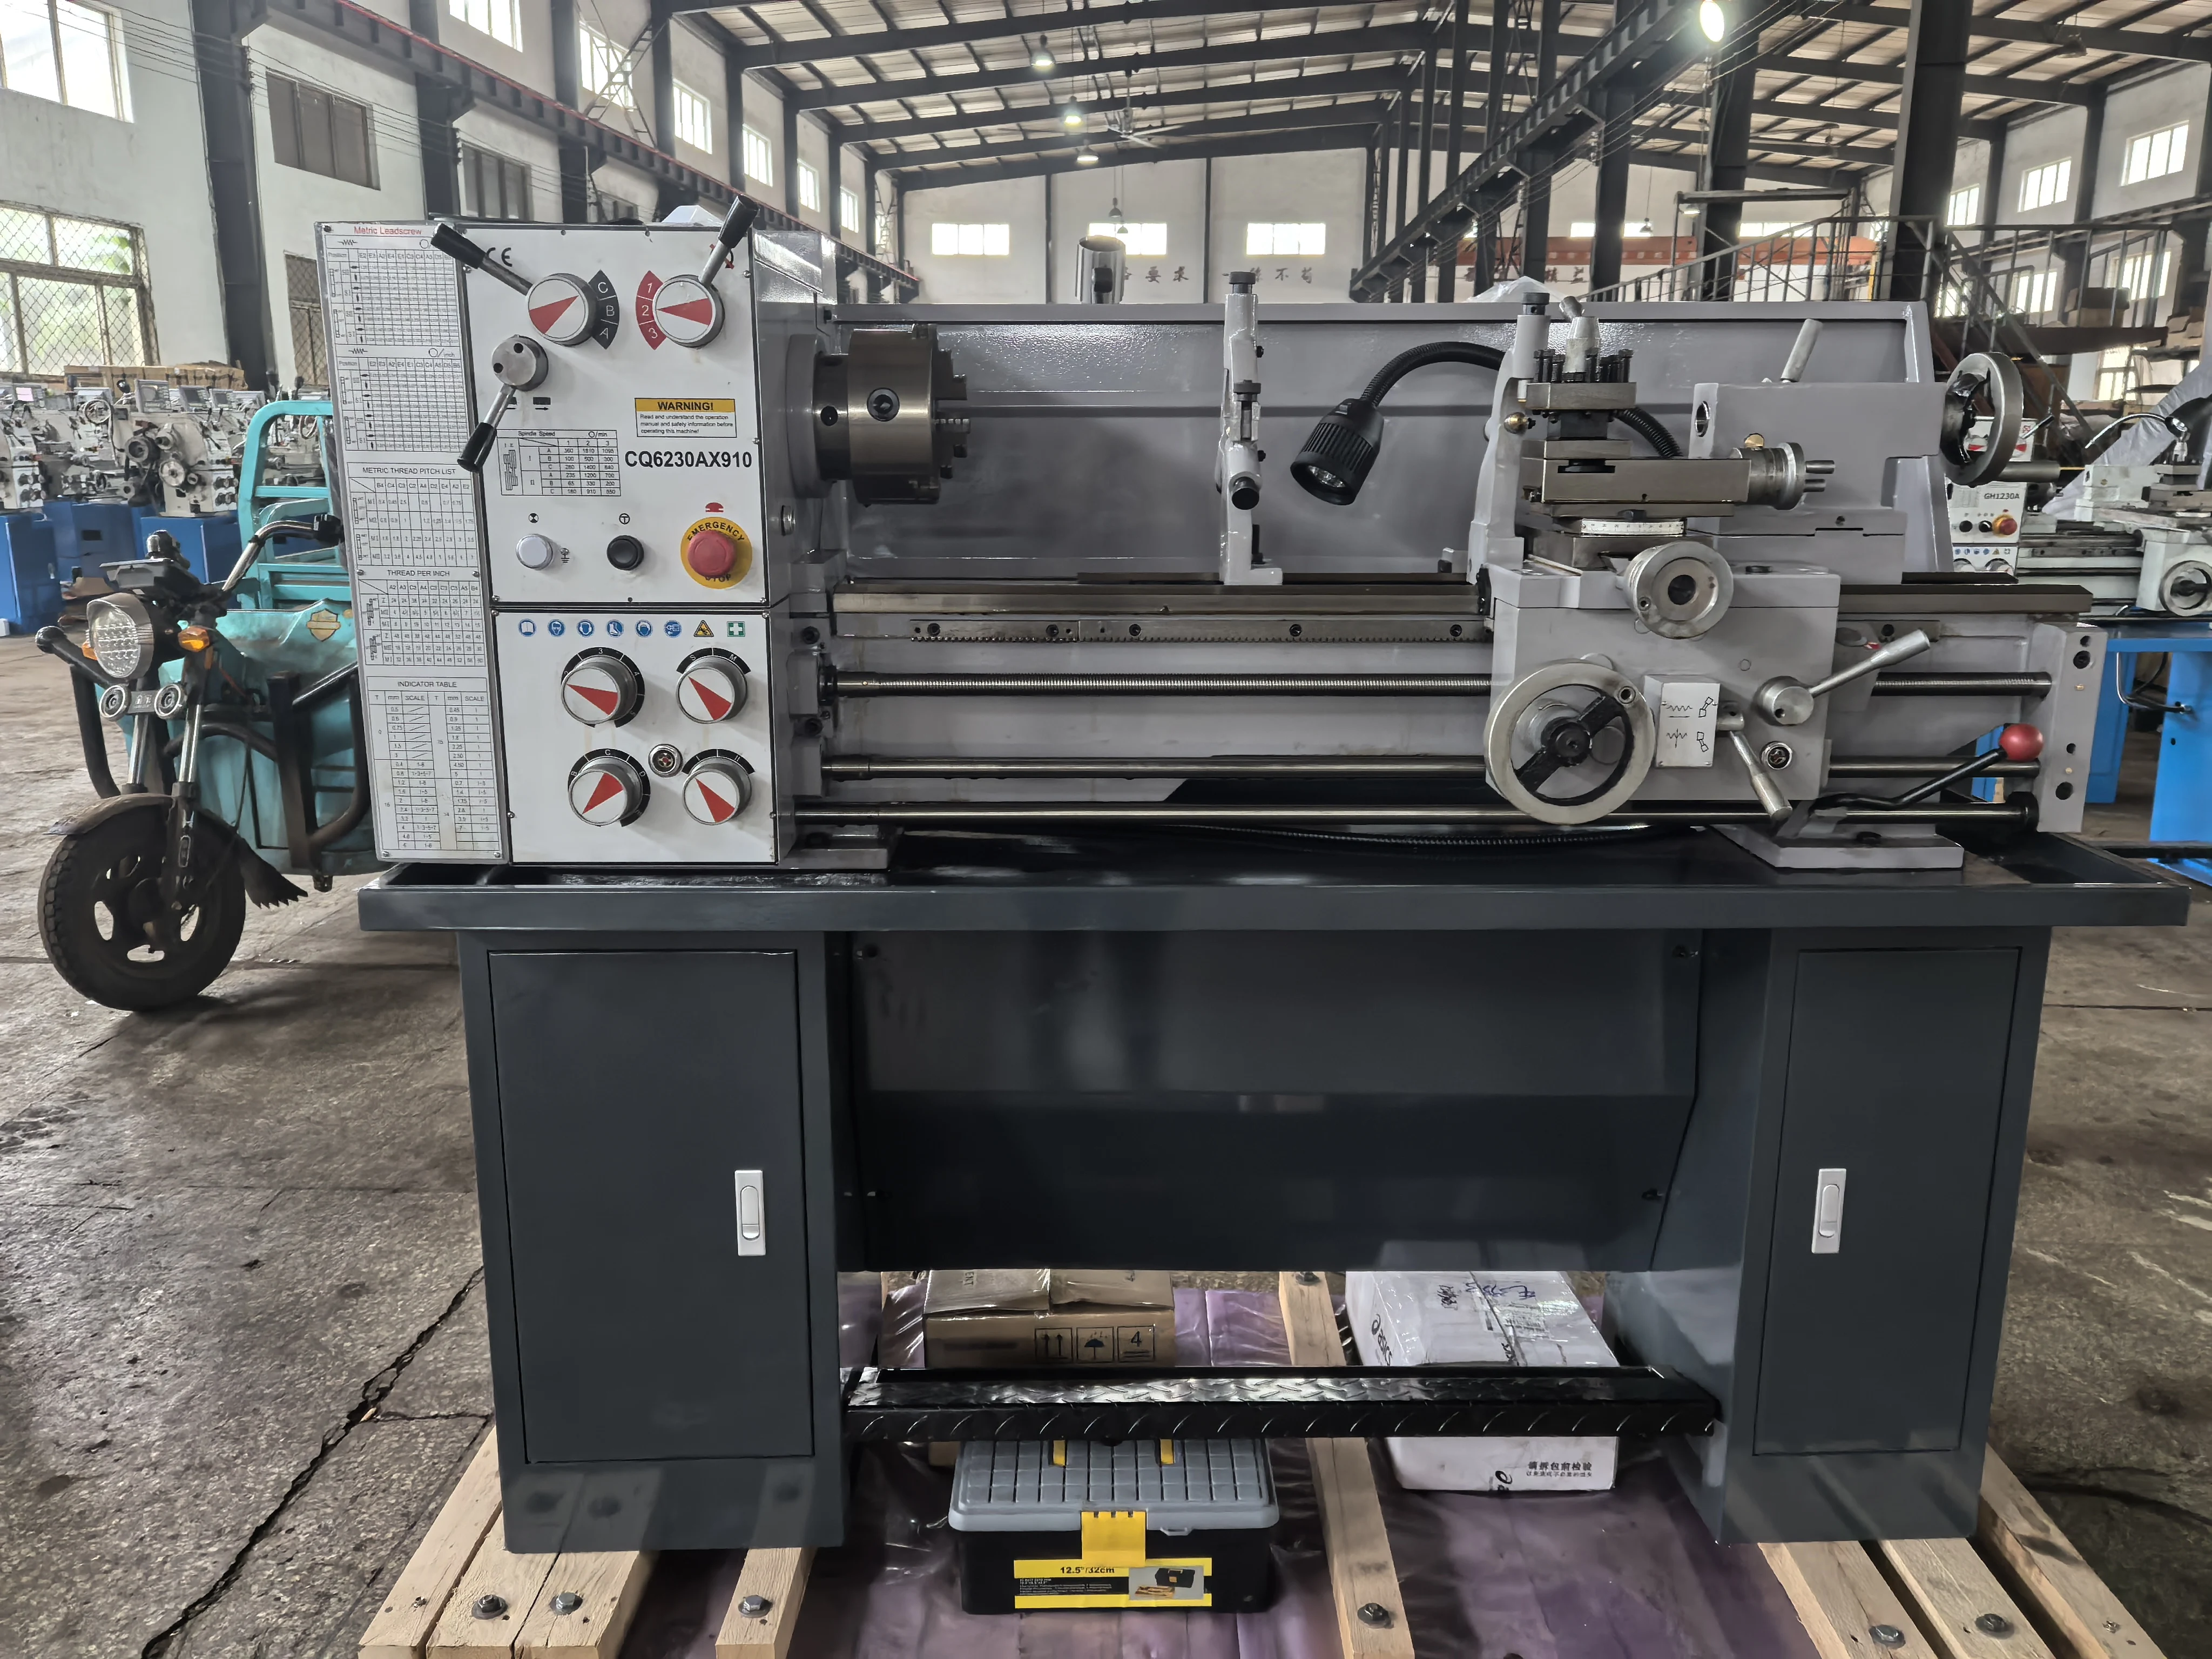
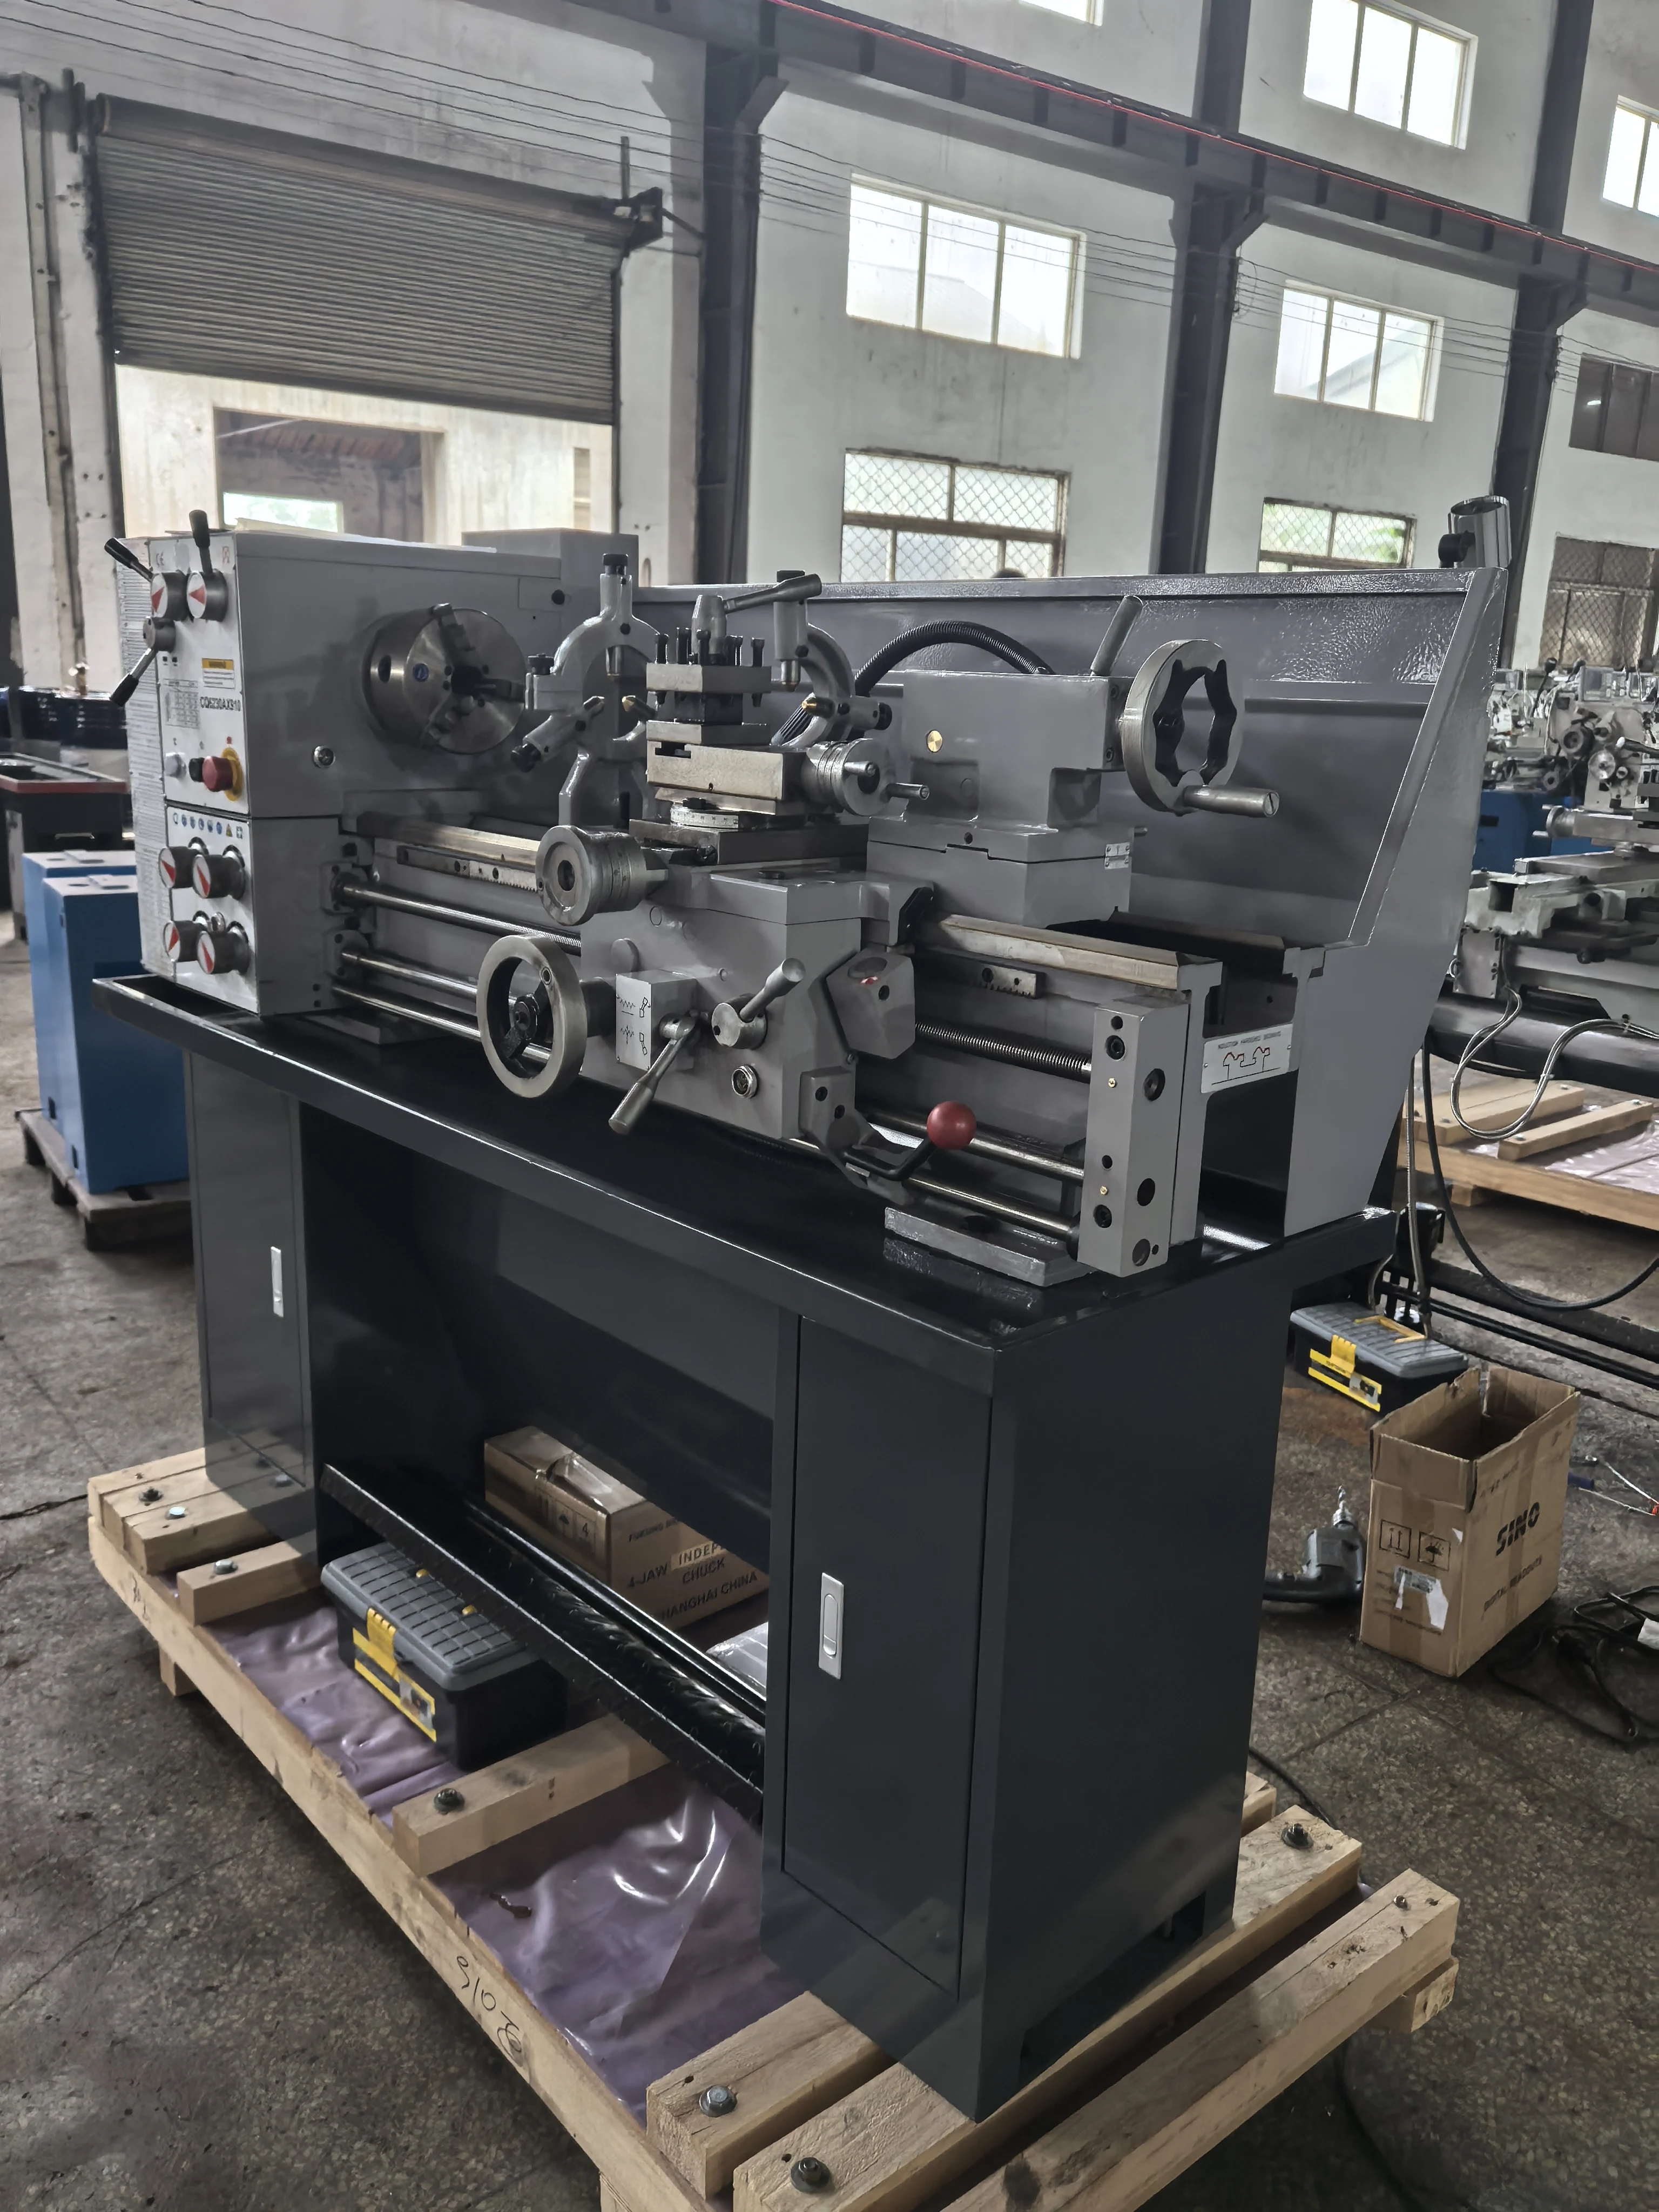

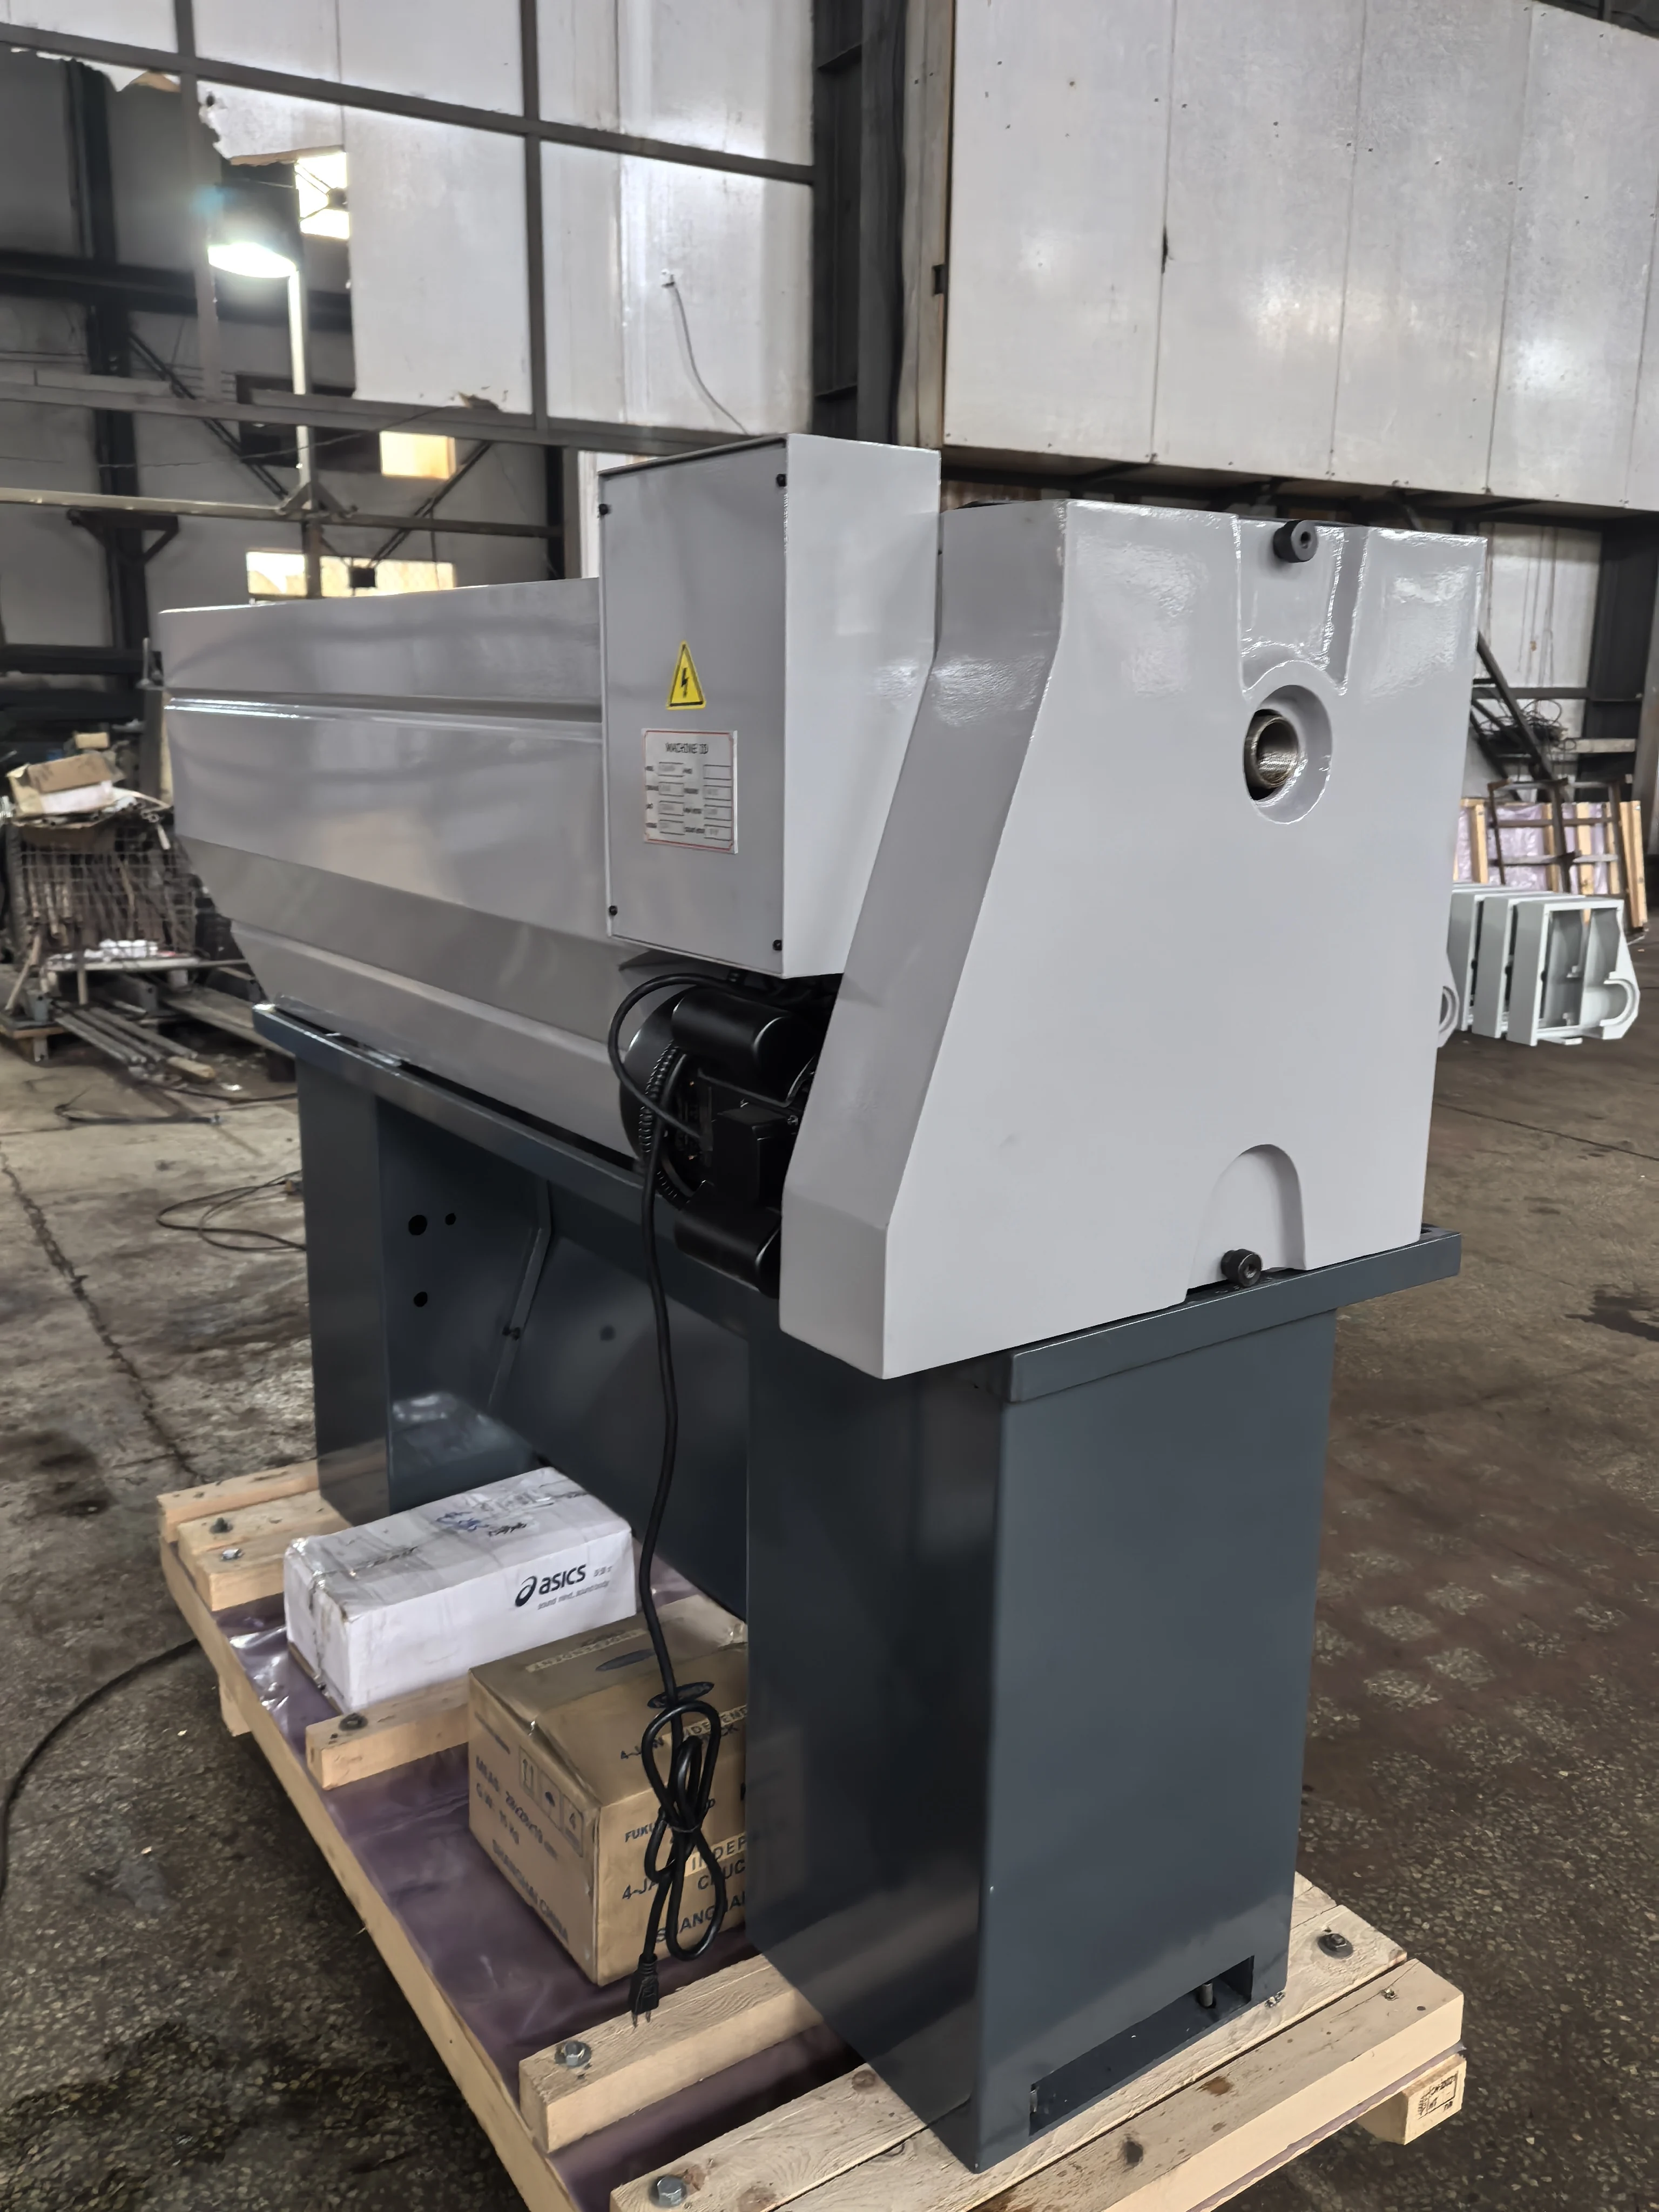
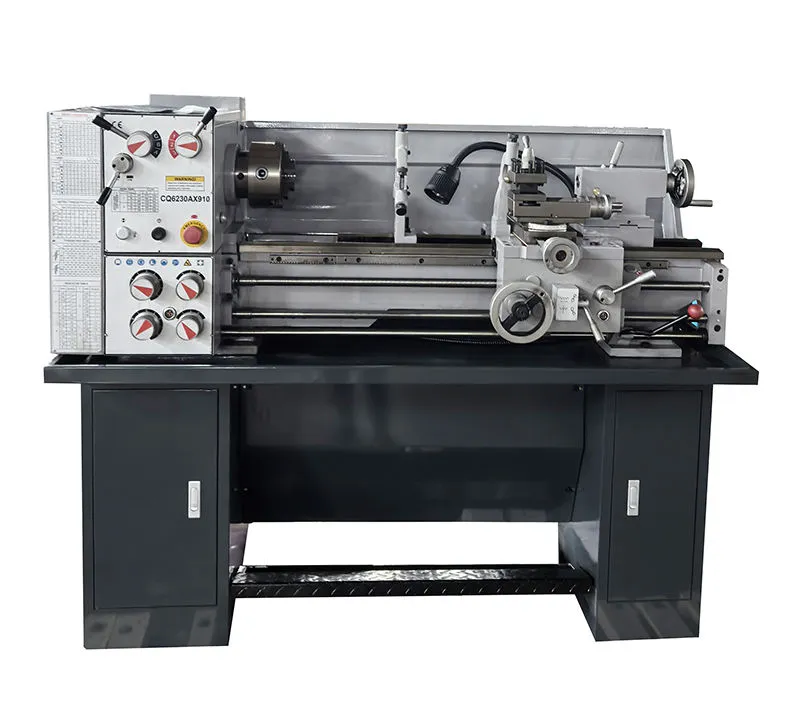
उच्च परिशुद्धता गियर लेथ सीक्यू६२३० मैनुअल धातु लेथ मशीन एक मैनुअल क्षैतिज धातु कार्यकरण लेथ है, जिसे उत्पाद सामग्री में मॉडल सीक्यू६२३० के रूप में पहचाना गया है। यह उन कार्यशालाओं के लिए प्रस्तुत किया गया है जिन्हें टर्निंग कार्यों के लिए एक पारंपरिक मशीन और ऑपरेटर-नियंत्रित सेटअप से लाभ उठाने वाले कार्यों की आवश्यकता होती है। उच्च परिशुद्धता गियर लेथ सीक्यू६२३० मैनुअल धातु लेथ मशीन में बेंच-लेथ विन्यास, गियरयुक्त हेडस्टॉक, हटाने योग्य अंतराल, और मूल सूची में वर्णित फीड तथा थ्रेड-कटिंग कार्य शामिल हैं। कोई भी विशिष्ट विशेषता को खरीदारी का पूर्ण उत्तर नहीं मानना चाहिए; बल्कि, खरीदारों को उच्च परिशुद्धता गियर लेथ सीक्यू६२३० मैनुअल धातु लेथ मशीन को अपने कार्य-टुकड़े के आकार, औजारों, स्थल की स्थितियों और ऑपरेटर की प्रथाओं के अनुरूप चुनना चाहिए।
उच्च-सटीक गियर लेथ CQ6230 मैनुअल मेटल लेथ मशीन के लिए, आपूर्ति किए गए विवरण में कहा गया है कि बिस्तर के मार्ग परिशुद्धि से ग्राइंड किए गए और कठोरित किए गए हैं। स्पिंडल को परिशुद्धि रोलर बेयरिंग्स द्वारा समर्थित किया जाता है, जबकि हेडस्टॉक गियर्स को उच्च-गुणवत्ता वाले इस्पात से बनाया गया बताया गया है, जिसे ग्राइंड किया गया और कठोरित किया गया है। ये स्रोत-समर्थित निर्माण बिंदु हैं, जो इस मशीन की निर्धारित भूमिका को स्पष्ट करते हैं—एक मैनुअल मेटल लेथ के रूप में। उच्च-सटीक गियर लेथ CQ6230 मैनुअल मेटल लेथ मशीन में गति-परिवर्तन लीवर भी हैं, ताकि ऑपरेटर निर्धारित गति सीमा से योजनाबद्ध कार्य के अनुसार चयन कर सके। उच्च स्पिंडल गति स्वतः ही सर्वश्रेष्ठ विकल्प नहीं है; कार्य-टुकड़े का पदार्थ, स्थापना की कठोरता, औजार और आवश्यक समाप्ति भी निर्णय का हिस्सा बनी रहती हैं।
इसे अधिकतम बेड पर स्विंग 310 मिमी, क्रॉस स्लाइड पर अधिकतम स्विंग 180 मिमी, और गैप पर अधिकतम स्विंग 450 मिमी के साथ निर्दिष्ट किया गया है। केंद्रों के बीच की दूरी 750, 910 या 1000 मिमी के रूप में सूचीबद्ध है। बेड की चौड़ाई 181 मिमी है। थ्रू-स्पिंडल कार्य के लिए, सूचीबद्ध स्पिंडल बोर 38 मिमी है और स्पिंडल-बोर टेपर MT5 है। ये आंकड़े CQ6230 मैनुअल मेटल लेथ की तुलना उन भागों के व्यास और लंबाई से करने के लिए एक व्यावहारिक प्रारंभिक बिंदु प्रदान करते हैं जिन्हें आप टर्न करने की योजना बना रहे हैं।
| विनिर्देश | सूचीबद्ध मान |
|---|---|
| मॉडल | CQ6230 |
| मैक्स. बिस्तर पर स्विच | 310 मिमी |
| अधिकतम. पार स्लाइड पर स्विंग | 180 मिमी |
| अधिकतम गैप पर स्विंग | 450 मिमी |
| केंद्रों के बीच की दूरी | 750 / 910 / 1000 मिमी |
| बिस्तर की चौड़ाई | 181 मिमी |
| स्पिंडल बोर | 38 मिमी |
| स्पिंडल-बोर टेपर | MT5 |
सीक्यू6230 मैनुअल धातु लेथ के लिए सूचीबद्ध स्पिंडल-गति सीमा 65–1810 (1400) आरपीएम है। मीट्रिक थ्रेड सीमा 0.4–7 मिमी है, और इंच थ्रेड सीमा 4–60 टीपीआई है। स्रोत में 0.527–1.2912 मिमी/रेव पर काटे जा सकने वाले मीट्रिक थ्रेड और 0.011–0.276 मिमी/रेव पर काटे जा सकने वाले इंच थ्रेड भी सूचीबद्ध हैं। अधिकतम क्रॉस-स्लाइड यात्रा 130 मिमी और अधिकतम टॉप-स्लाइड यात्रा 75 मिमी के रूप में सूचीबद्ध है। सीक्यू6230 मैनुअल धातु लेथ के लिए ऑर्डर देने से पहले, विशेष रूप से जब कोई विशिष्ट कार्य या औजार व्यवस्था शामिल हो, तो आवश्यक थ्रेड, फीड और यात्रा की पुष्टि अंतिम विन्यास के खिलाफ कर लें।
सीक्यू६२३० मैनुअल मेटल लेथ का उपयोग तब किया जाता है जब किसी पारंपरिक मैनुअल लेथ की आवश्यकता मेटल-टर्निंग कार्यों के लिए होती है, जो इसकी प्रकाशित क्षमताओं के भीतर हों। उदाहरण के लिए, बेलनाकार भागों का निर्माण करने वाली कार्यशाला के लिए ३१० मिमी स्विंग ओवर बेड और सूचीबद्ध केंद्र-दूरी विकल्प महत्वपूर्ण हो सकते हैं। जिन कार्यों में थ्रेड कटिंग की आवश्यकता होती है, वे मीट्रिक और इंच थ्रेड रेंज की समीक्षा कर सकते हैं, फिर सीक्यू६२३० मैनुअल मेटल लेथ का चयन कर सकते हैं। जब बड़े व्यास के कार्यों का सामना करना पड़ता है, तो स्रोत सामग्री में उल्लिखित हटाने योग्य गैप को वास्तविक कार्य-टुकड़े और सेटअप के संदर्भ में मूल्यांकन किया जाना चाहिए। ये अनुप्रयोग-आधारित विचार हैं, न कि प्रत्येक सामग्री, सहिष्णुता या उत्पादन मात्रा के लिए उपयुक्तता की गारंटी।
सीक्यू6230 मैनुअल धातु लेथ के लिए सूचीबद्ध मानक सहायक उपकरण एक 3-जॉ चक, गियर परिवर्तन, डेड सेंटर, ऑयल गन, स्प्लैश गार्ड, फुट स्टैंड और ऑयल ट्रे हैं। स्रोत में वैकल्पिक सहायक उपकरणों में एक 4-जॉ चक, फेस प्लेट, स्टेडी और फॉलो रेस्ट, कार्य लैंप, फुट ब्रेक, रोलिंग सेंटर, ड्रिल चक के साथ अर्बर, लीडस्क्रू गार्ड, चक गार्ड, लोकलाइज़र, फीड रॉड के लिए क्लच, क्विक-चेंज टूल पोस्ट और 2-अक्ष या 3-अक्ष डीआरओ शामिल हैं। उपलब्धता और अंतिम विन्यास की पुष्टि करनी चाहिए, क्योंकि वैकल्पिक वस्तुएँ प्रत्येक सीक्यू6230 मैनुअल धातु लेथ आदेश के लिए मानक उपकरण के रूप में नहीं दर्शाई गई हैं।
सीक्यू6230 मैनुअल धातु लेथ का चयन करते समय, किसी एक मुख्य आँकड़े से शुरुआत न करें, बल्कि उन भागों से शुरुआत करें जिन्हें आप मशीन करने का इरादा रखते हैं। स्विंग, केंद्र की दूरी, स्पिंडल बोर, थ्रेड की आवश्यकताएँ और आपके द्वारा पहले से उपयोग की जा रही टूलिंग की जाँच करें। खरीदारों को मशीन, चकिंग विधि और नियोजित फिक्सचर के बीच संगतता की पुष्टि खरीद से पहले कर लेनी चाहिए। डेटा शीट उपयोगी है, लेकिन यह वास्तविक कार्य-टुकड़े, प्रक्रिया, स्थापना क्षेत्र और स्थानीय संचालन आवश्यकताओं की समीक्षा के स्थान पर नहीं ले जा सकती है। सूचीबद्ध शुद्ध भार 500/540/640 किग्रा है और कुल भार 550/590/670 किग्रा है, जो संस्करण के अनुसार भिन्न होता है, जिससे साइट तैयारी और हैंडलिंग योजना बनाना सीक्यू6230 मैनुअल धातु लेथ के लिए महत्वपूर्ण हो जाता है।
सूचीबद्ध पैकिंग आकार 1480/1680/1970 × 750 × 1400 मिमी है। CQ6230 मैनुअल धातु लेथ की डिलीवरी की व्यवस्था करने से पहले, चुने गए केंद्र-दूरी संस्करण, एक्सेसरी पैकेज, अनलोडिंग मार्ग, फ्लोर क्षमता, विद्युत आवश्यकताएँ और सुरक्षा आवश्यकताओं की पुष्टि आपूर्तिकर्ता और योग्य स्थानीय कर्मियों के साथ कर लें। यह पृष्ठ केवल प्रकाशित उत्पाद सामग्री का उपयोग करता है और साइट उपयुक्तता, प्रमाणन क्षेत्र या किसी विशिष्ट प्रक्रिया के तहत प्रदर्शन की पुष्टि नहीं करता है। स्पष्ट उद्धरण चर्चा के लिए, CQ6230 मैनुअल धातु लेथ के लिए अभिप्रेत कार्य-टुकड़े के आयाम, थ्रेड आवश्यकताएँ, पसंदीदा एक्सेसरीज़ और गंतव्य विवरण प्रदान करें।


एक उत्पादक जांच के लिए, चर्चा को दस्तावेज़ित आवश्यकताओं से जोड़कर रखें। जिस सामग्री को घुमाया जाना है, सबसे बड़ा बाहरी व्यास, असमर्थित लंबाई, आवश्यक थ्रेड फॉर्म्स और पसंदीदा चक या रेस्ट का उल्लेख करें। पूछें कि कौन-सा सेंटर-डिस्टेंस संस्करण कोट किया जा रहा है और कौन-कौन से एक्सेसरीज़ शामिल हैं। डिलीवरी हैंडलिंग, स्थापना तक पहुँच और संचालन सुरक्षा उपायों की पुष्टि अलग से करें। ये जाँचें विभिन्न विन्यासों की सुसंगत तुलना करने में सहायता करती हैं और सामान्य सूचीबद्ध जानकारी को प्रक्रिया समीक्षा के विकल्प के रूप में लेने से बचाती हैं। अंतिम चयन उन योग्य कर्मियों के साथ किया जाना चाहिए जो निर्दिष्ट संचालन और स्थानीय सुरक्षा ज़िम्मेदारियों को समझते हों।


 EN








