
product-mini-metal-engraving-machine--2015, product-mini-metal-engraving-machine--2015, /cnc-milling-machine
EN
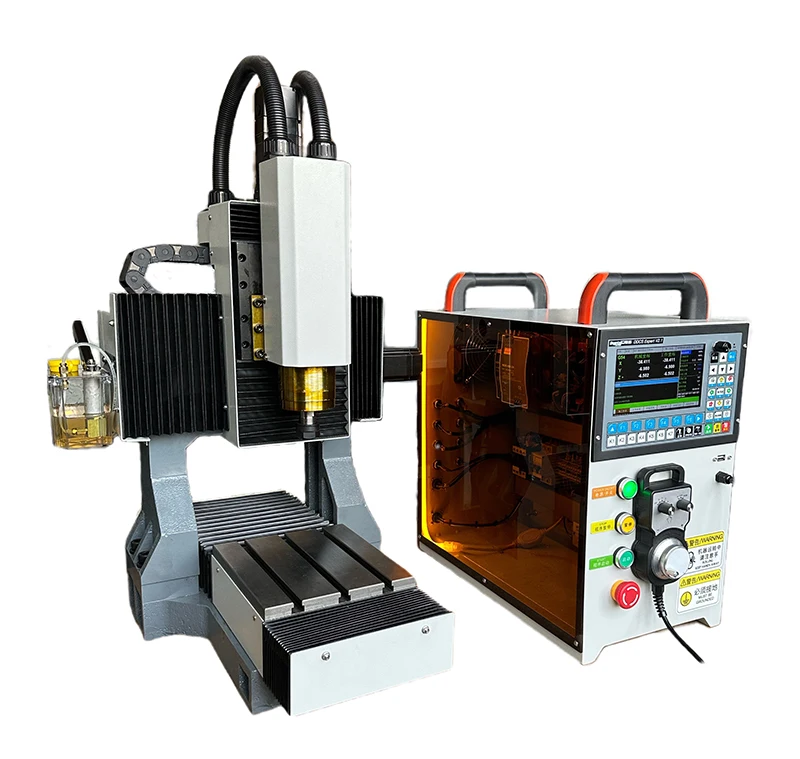

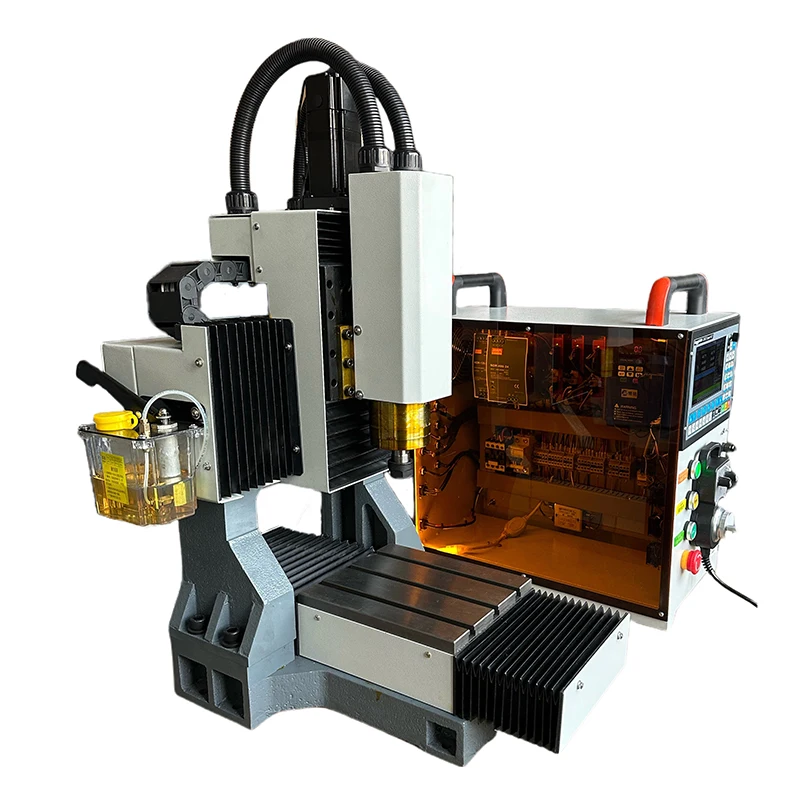

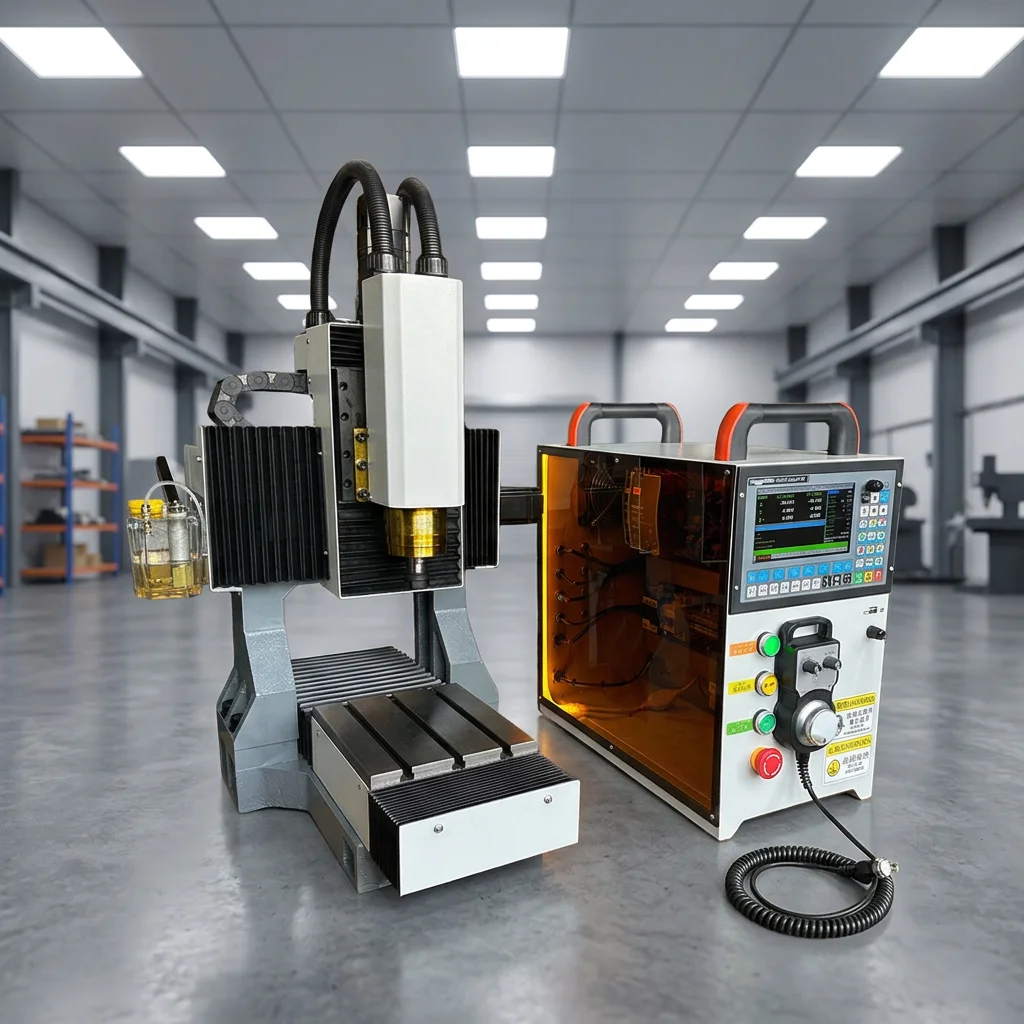
Мини машината за метално гравиране от 2015 г. предлага оригинален тайвански ръководен механизъм, кълбовидни винтове C5, шпиндел с мощност 2,2 kW и 24 000 об/мин, сервоприводи от 400 W по всички оси, точност при позициониране ≤0,005 mm и повтаряща се точност ±0,0008 mm, както и контролер DDCSE за гравиране и леко фрезоване.
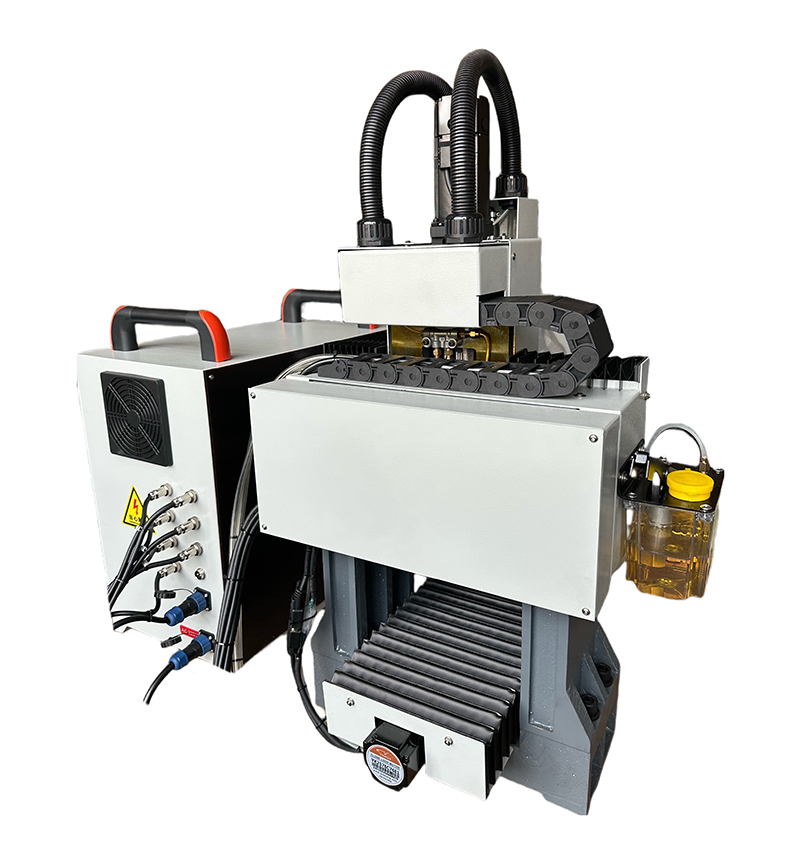
Миниатюрната машина за гравиране на метал 2015 е професионален CNC машинен център за малки металообработващи работилници. Оснащена е с оригинални тайвански линейни водачи, топчести винтове клас C5, шпиндел 2,2 kW при 24 000 об/мин и серво двигатели по трите оси с мощност 400 W. Тази миниатюрна машина за гравиране на метал осигурява позиционна точност ≤0,005 mm и повтаряща се точност ±0,0008 mm. Управляваща система DDCSE и конусен шпиндел ER20 поддържат както финото гравиране на метал, така и леки CNC фрезови операции в един компактен модул.
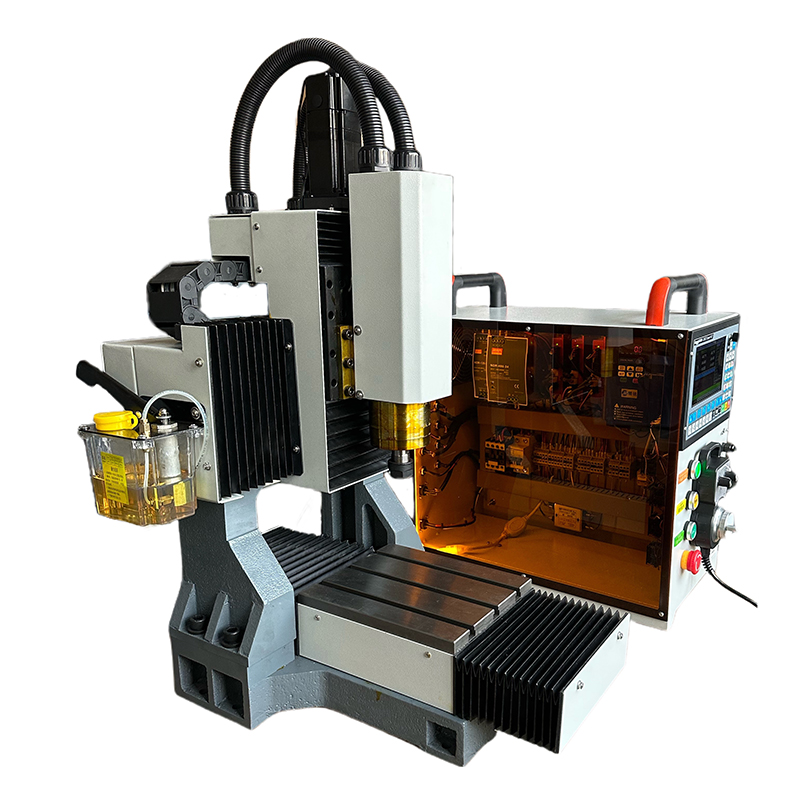
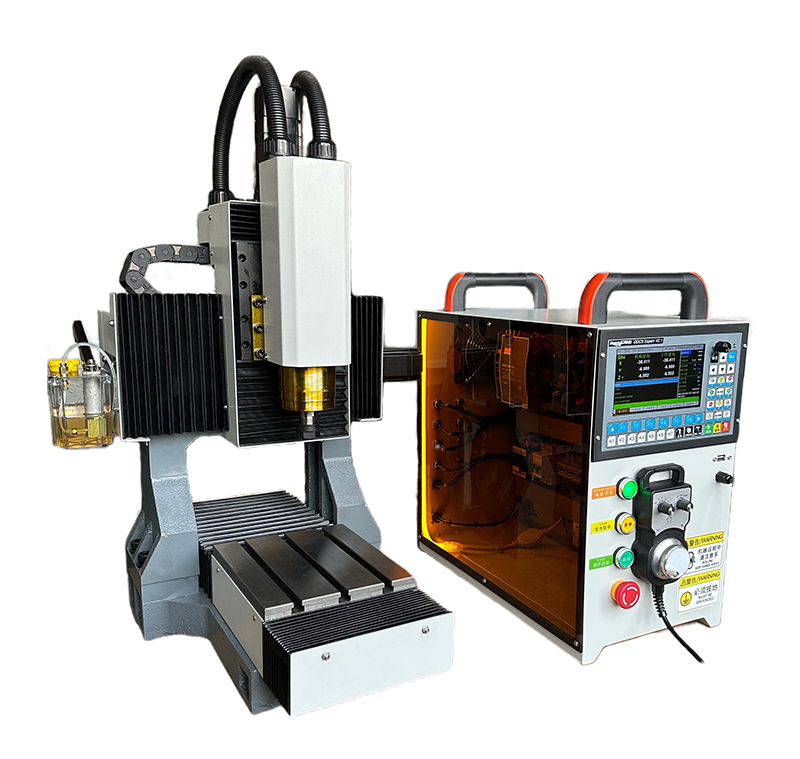
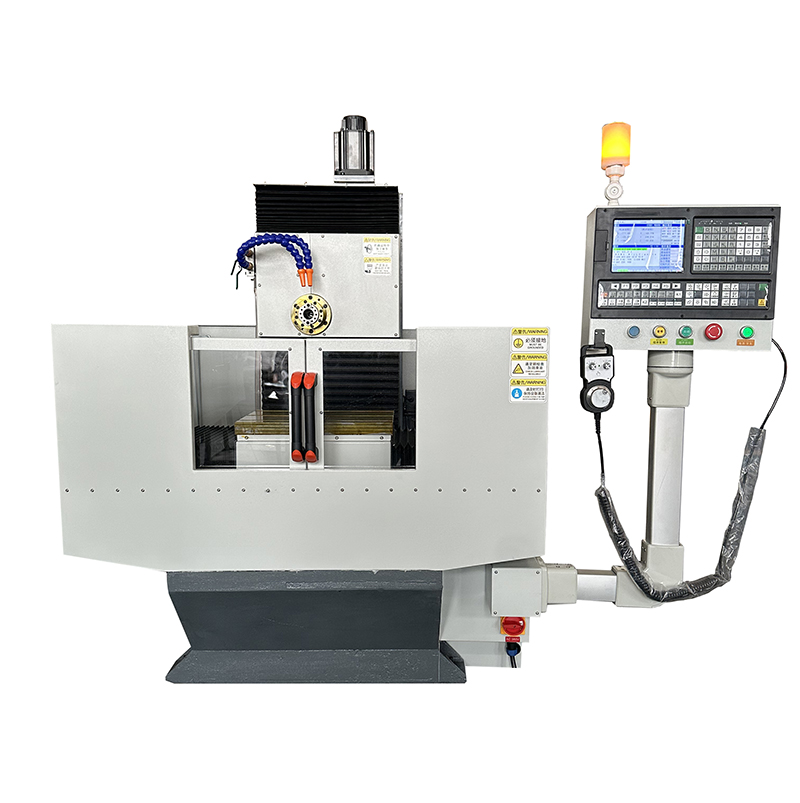
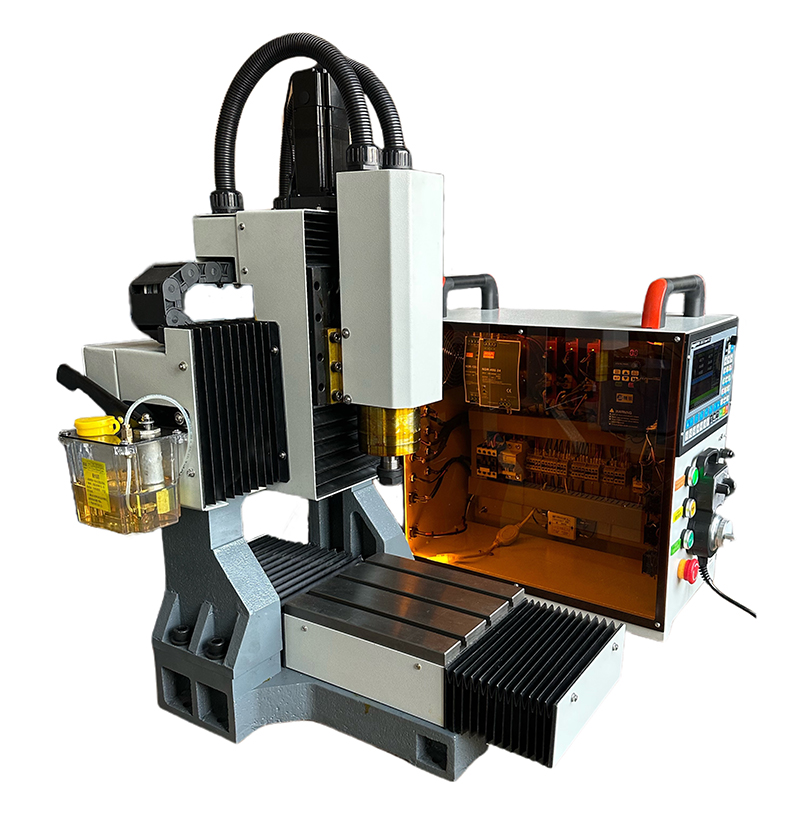
| Модел | 2015 |
|---|---|
| XYZ ход | 220 × 150 × 110 mm |
| Линейно ръководство | Оригинална тайвански 20-милиметрова водача шина |
| Кълбест винт | Оригинални тайвански топчести винтове 16, клас C5 |
| CNC СИСТЕМА | Система DDCSE |
| Мощност на шпинделния мотор | 2.2 кВт |
| Скорост на шпиндела | 24 000 об/мин |
| Конус на шпиндела | ER20 |
| Мотор за осите X, Y и Z | 400 W СЕРВО |
| Размер на масата | 240 × 200 мм |
| Макс. натоварване | 15 КГ |
| T-слот | M8 × 60 × 3 |
| Бърза скорост на движение по осите X, Y и Z | 10 / 10 / 8 м/мин |
| Скорост на рязане | 1–8000 мм/мин |
| Точност на позициониране | ≤0,005 мм |
| Точност на повторяване на позиция | ±0,0008 мм |
| Размер на опаковката | 900 × 700 × 1 050 мм |
| Чисто / Брутно тегло | 200 / 220 кг |
| Напрежение | 220 V |
| Обща мощност | 2,5 kW |
| Охлаждане на шпиндела | Потопен помпа |
Миниатюрната машина за гравиране по метал от 2015 г. използва оригинални тайвански линейни направляващи релси с размер 20 и топчести винтове клас C5 с размер 16 по всички оси. Класът на направляващите пътища е основният механичен фактор за запазване на точността в дългосрочен план. Класификацията C5 гарантира минимален осев люфт и съставя основата за стойността ±0,0008 мм при повтарящо се позициониране. Покупателите, които пренебрегват спецификациите на направляващите пътища, често наблюдават позиционно отклонение след няколко месеца, обикновено предизвикано от неточни топчести винтове, които е трудно да се заменят без пълна реконструкция на задвижващата система.
Често срещано заблуждение е, че по-високите обороти на шпиндела винаги подобряват резултатите. При CNC рязане на метали като алуминий или стомана термичната стабилност и въртящият момент при работните скорости имат по-голямо значение от максималните обороти. Мини машината за гравиране на метали от 2015 г. управлява топлината на шпиндела чрез потопен охладителен помпен агрегат, който поддържа постоянна работна температура по време на продължителни цикли. Конусът ER20 поддържа гравиращи фрези и крайни фрези от стандартната система за режещи инструменти.
Всички оси X, Y и Z използват сервомотори 400 W с обратна връзка в затворен контур, които компенсират промените в натоварването в реално време. За разлика от стъпковите мотори с отворен контур, това гарантира запазване на зададената позиция при променящи се дълбочини на рязане. Производствените цехове, използващи вертикални токарни машини и добавящи фрезерни възможности, ще намерят поведението на сервомоторите предсказуемо и съвместимо с G-код. Бързото преминаване при 10/10/8 м/мин поддържа продуктивни циклови времена при малки серии.
Системата DDCSE приема стандартен G-код и се интегрира в съществуващите CAM работни процеси без нужда от собствени постпроцесори. За цехове, които използват швейцарски токарни машини или вертикални токарни машини и разширяват дейността си към метално гравиране, това елиминира необходимостта от допълнителен софтуер за програмиране. Еднофазното захранване 220 V улеснява инсталацията там, където трифазно захранване не е налично, и намалява изискванията за подготовката на площадката при нови инсталации.
Моделът 2015 се доставя в опаковка с размери 900 × 700 × 1050 mm и нето тегло 200 kg — това е жестка литая рамка с малки габарити. Работната маса с Т-образни пазове M8 × 60 mm задържа заготовки до 15 kg чрез стандартни стискачи или фиксиращи плочи. За цехове, които оценяват малка 5-осова CNC фрезовъчна машина като алтернатива на специализирани гравиращи машини, моделът 2015 осигурява ефективно използване на подовото пространство, без да жертва структурната якост, необходима за последователна точност при CNC рязане на метали.
Мини машината за гравиране по метал от 2015 г. е подходяща за маркиране на серийни номера, гравиране на лога и идентификация на части върху алуминий, месинг, мед и нискоуглеродна стомана. За работилница, която маркира по 50–100 алуминиеви корпуса дневно, повтаряемата точност от ±0,0008 мм осигурява последователно позициониране без необходимост от повторна регистрация между отделните части. Конусът ER20 поддържа фрези с диаметър от 1 мм, което позволява изпълнение както на V-образни канали, така и на текст с плоско дъно в една и съща настройка.
Освен гравиране, моделът от 2015 г. извършва фрезоване на джобове, профилиране, лицево фрезоване и свредене върху алуминий и мед. В сравнение с малка 5-осова CNC фреза или швейцарска токарна машина, тя заменя многосоставната осева функционалност с по-висока позиционна точност и по-ниско енергопотребление — само 2,5 kW. За вторично фрезоване на части, обработени на вертикална токарна машина — например фрезоване на равна повърхност или пробиване на напречна дупка — моделът от 2015 г. предоставя компактна, вградена в производствения цех станция.
Дизайн-студиите, които прототипират метални компоненти, печелят от мини машината за гравиране на метали, която обработва CAD-към-част работни процеси вътре в компанията. Стандартен g-code вход, позиционна точност ≤0,005 мм и подаване от 1 до 8000 мм/мин поддържат различни материали без нужда от повторна конфигурация. Модел 2015 съкращава циклите на разработка и елиминира зависимостта от външни доставчици за малки прецизни метални части.
Мини машината за гравиране на метали 2015 изрично посочва тайвански топки-спирали от клас C5 и тайвански направляващи релси с размер 20. Топки-спирали C5 имат по-строги допуски за грешка в стъпката и осево люфт в сравнение с C7 или нерейтинги аналоги — разлика, която се проявява в запазването на точността при производство с висок брой цикли. Това позволява на купувачите да проверяват стандарта на компонентите, а не да разчитат единствено на параметричния лист.
ЧПУ гравиращите машини за метал изискват различни проектиране приоритети в сравнение с тези за дърво или акрил. Моделът 2015 решава този проблем чрез потопена охладителна помпа, оси с сервопривод, товароносимост на масата от 15 кг и лито основание с тегло 200 кг. Тези решения противодействат на типичните откази при по-лекото ЧПУ оборудване за рязане на метал: термично отклонение на шпиндела, позиционно плъзгане под натоварване и деформация на масата при по-тежки заготовки.
Мини гравиращата машина за метал 2015 се произвежда в вертикално интегрирана фабрика в Чизхоу, провинция Аньхой, където се извършва целият производствен процес – от леене до крайна сглобка. Ръководните релси от Тайван и топлоустойчивите (C5) топчести винтове идват от проследими доставчици. За международните купувачи директното снабдяване от фабриката осигурява по-ясен достъп до резервни части, техническа документация и поддръжка в сравнение с канали, управлявани от търговски компании.



Мини машината за метално гравиране от 2015 г. предлага оригинален тайвански ръководен механизъм, кълбовидни винтове C5, шпиндел с мощност 2,2 kW и 24 000 об/мин, сервоприводи от 400 W по всички оси, точност при позициониране ≤0,005 mm и повтаряща се точност ±0,0008 mm, както и контролер DDCSE за гравиране и леко фрезоване.


 EN








