
product-mini-metal-engraving-machine--2015, product-mini-metal-engraving-machine--2015, /cnc-milling-machine
EN
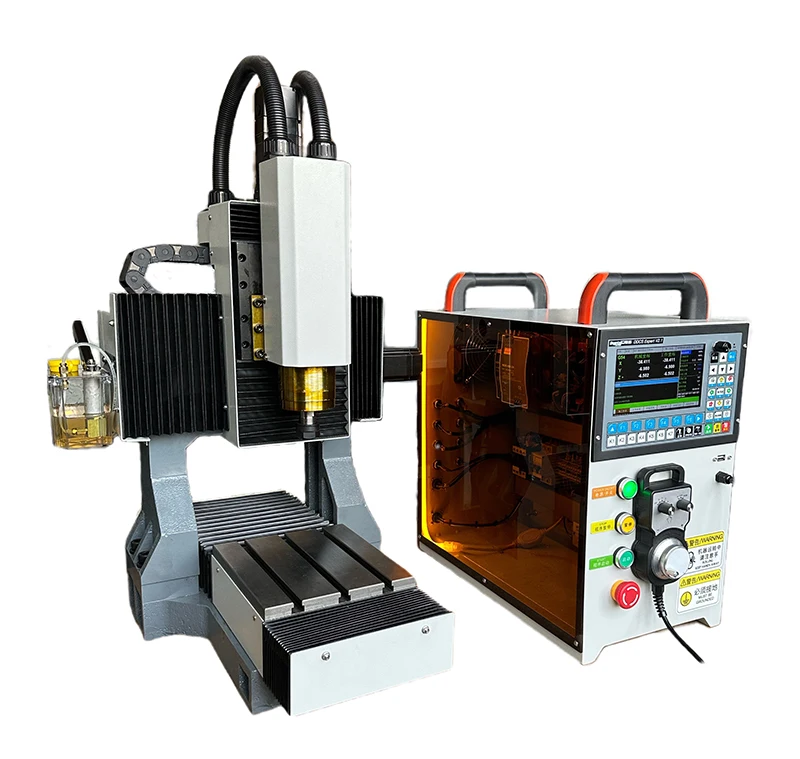

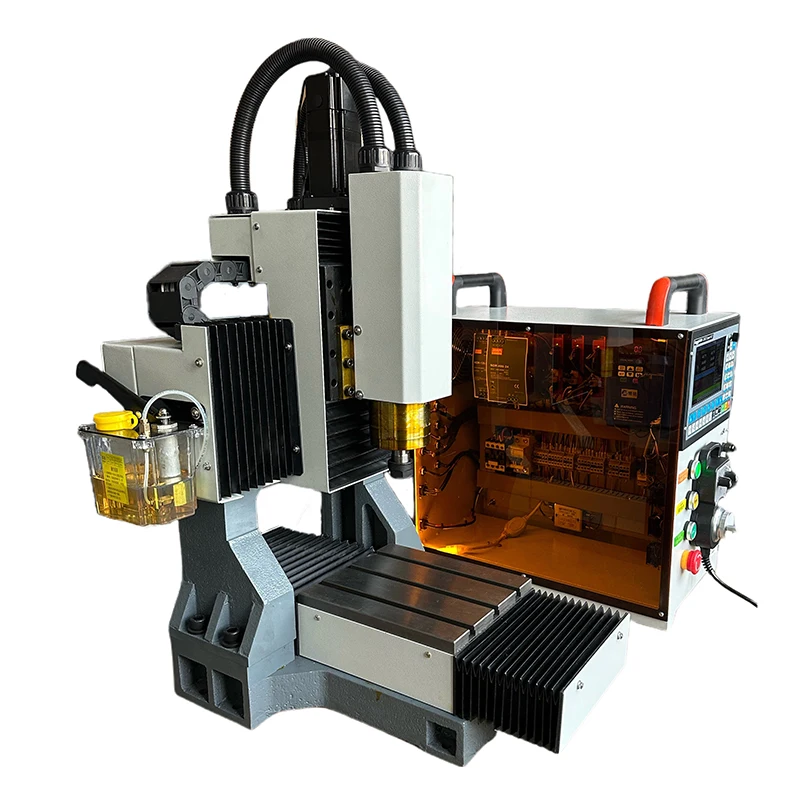

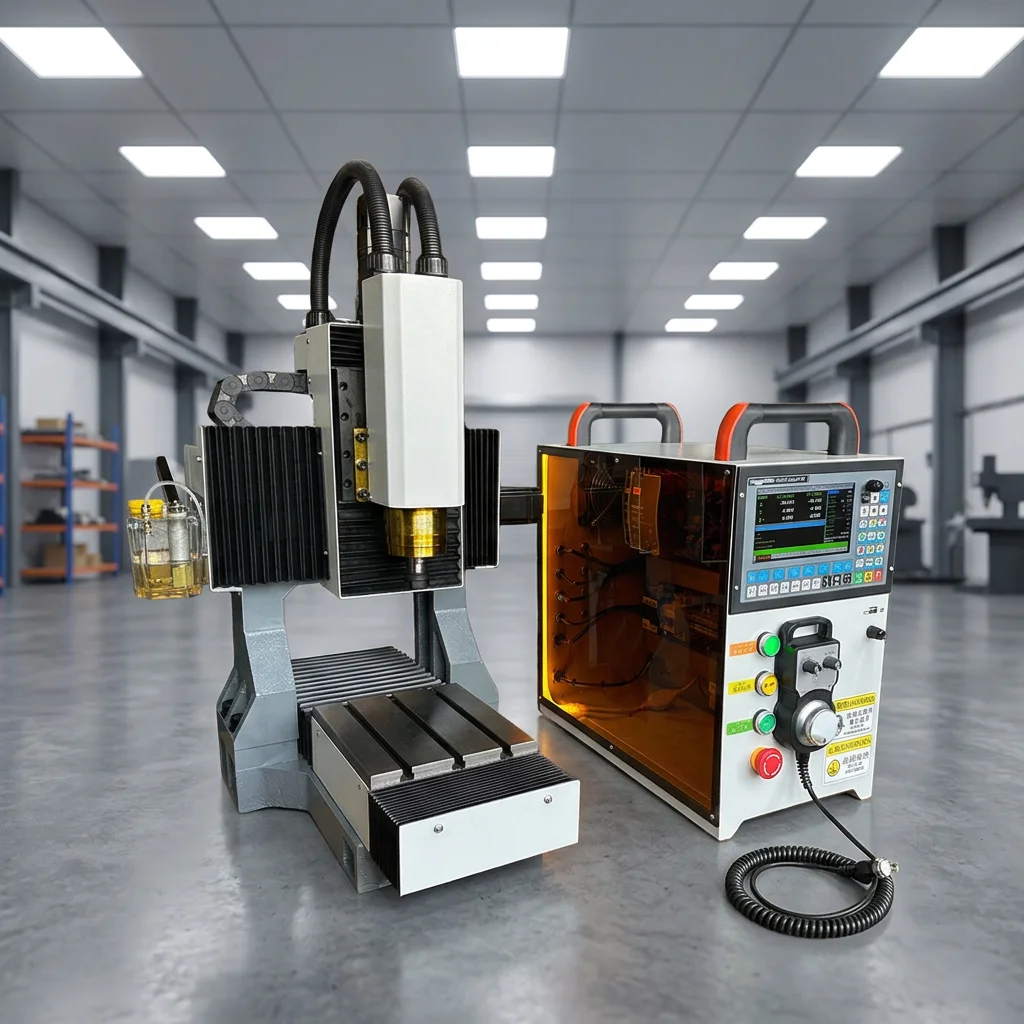
Machina minima incisionis metallicae anni 2015 offert originalia Taiwania rastra directiva, C5 viscoscrews, axem rotans 2.2 kW 24 000 RPM, impulsores servorum 400 W in omnibus axibus, praecisionem positionis ≤0.005 mm, praecisionem repetitionis ±0.0008 mm, et controllem DDCSE pro incisione et levi fraccionibus.
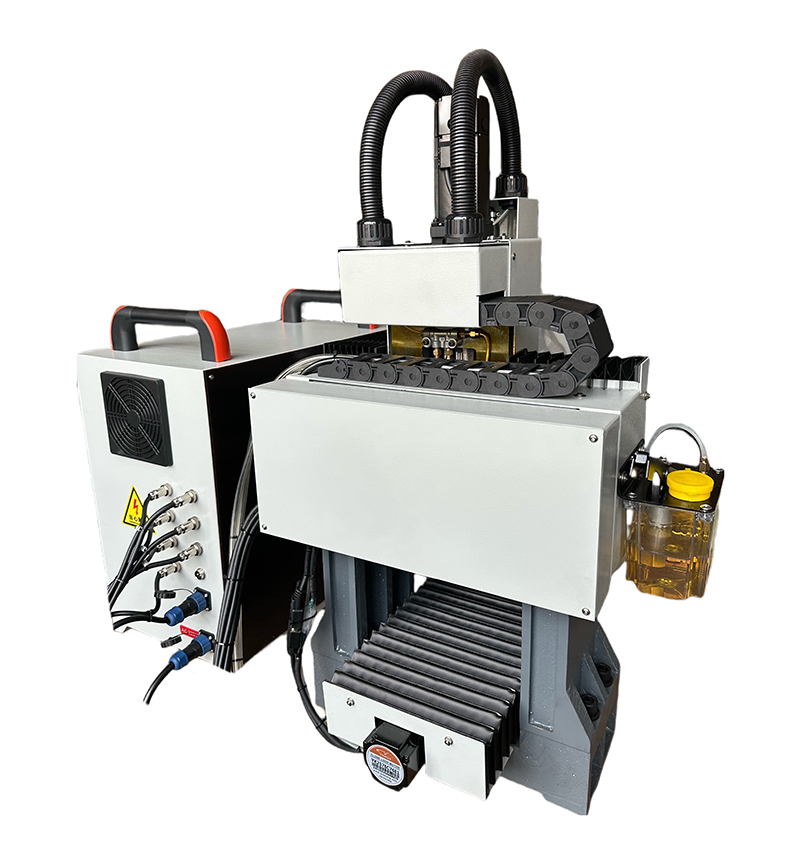
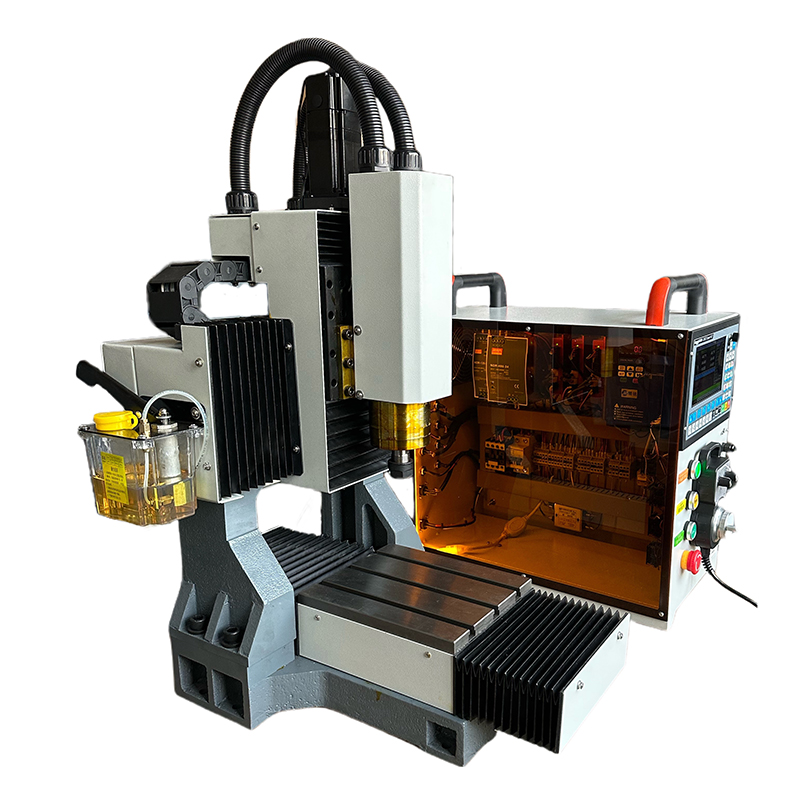
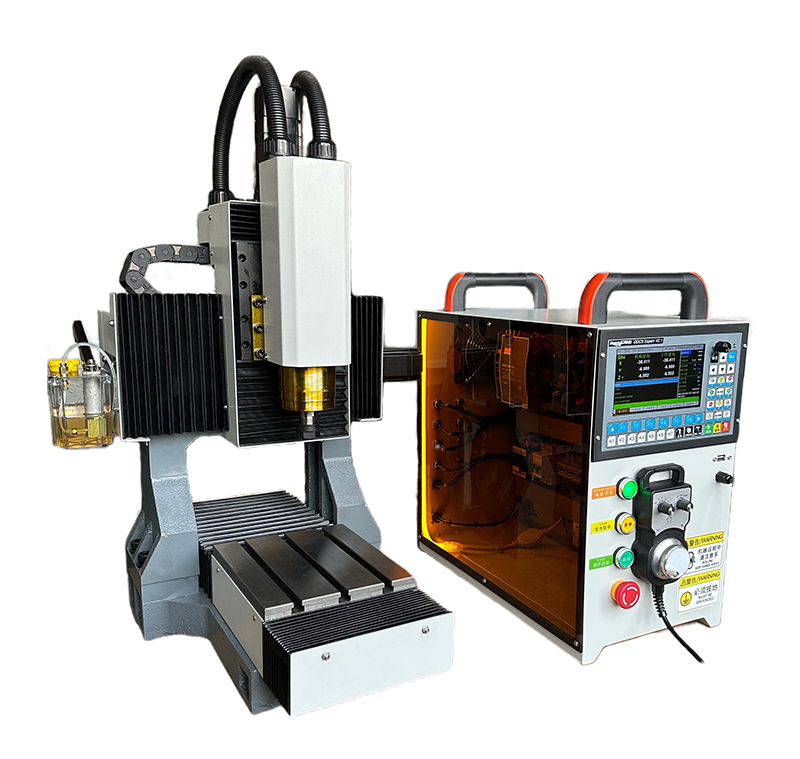
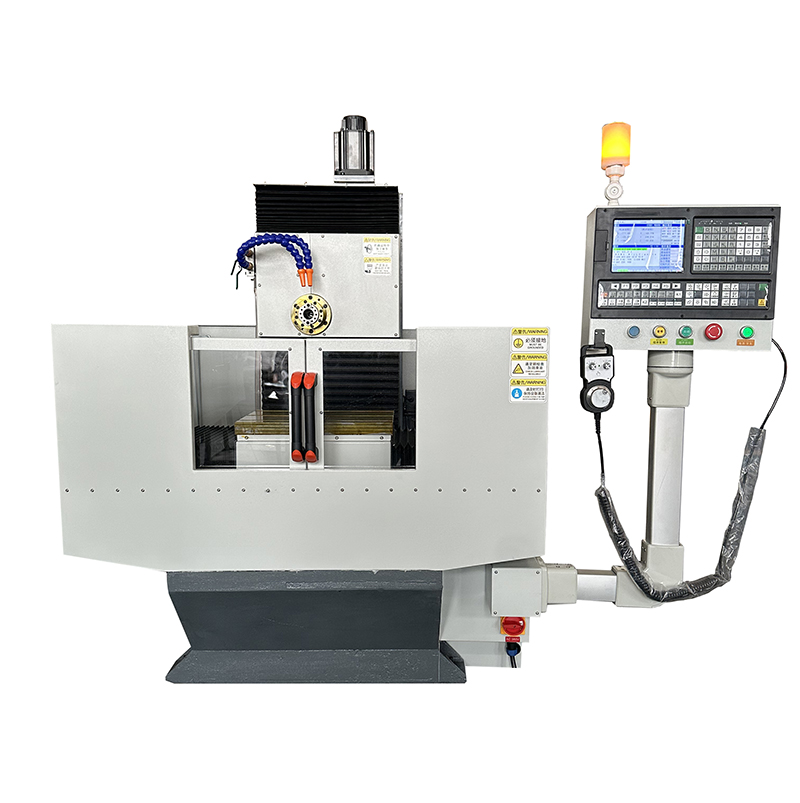
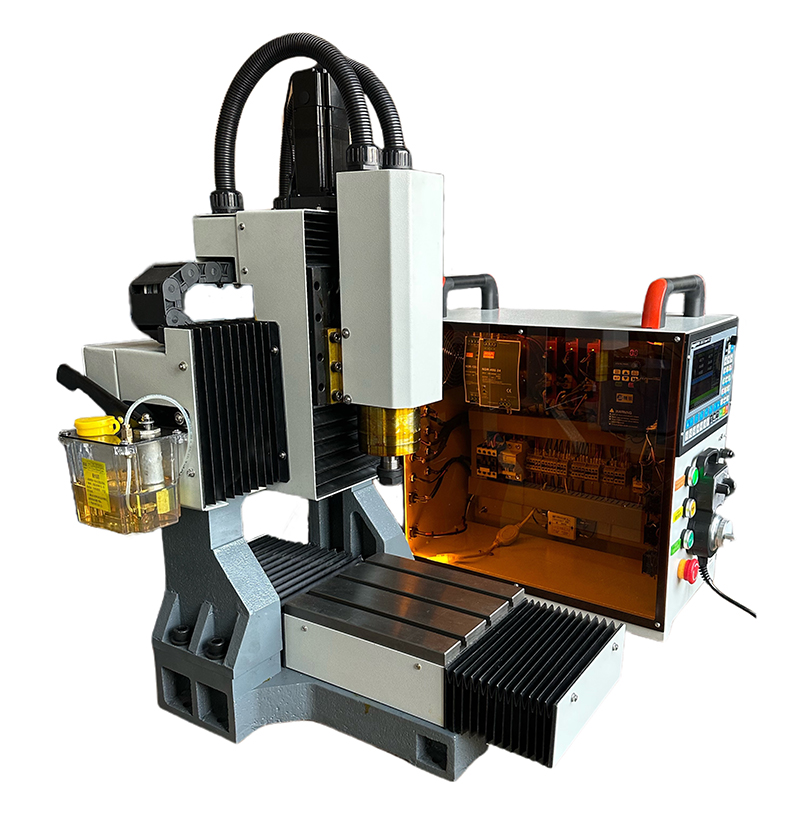
Mini Metal Engraving Machine 2015 est centrum professionale cnc pro fabricandis metallis in officinis parvis. Hoc instrumentum habet originalia Tawanesia rastra linearia, vitulas sphaericas C5, fusum 2,2 kW ad 24 000 rpm et motores servo 400 W in omnibus tribus axibus. Hac de causa praebet praecisionem positionis ≤0,005 mm et praecisionem repetitionis ±0,0008 mm. Systema DDCSE et conus fusus ER20 permittunt tam subtilem inscriptionem metallicam quam leves operationes cnc ad triturationem in una tantum machina compacta.
| Modellum | 2015 |
|---|---|
| XYZ stroke | 220 × 150 × 110 mm |
| Linearibus guideway | Originalis Taiwan 20 ductus directricis |
| Vitemobile | Originalis Tawanesis vitula sphaerica 16 C5 |
| Systema CNC | Systema DDCSE |
| Potentia motoris spindle | 2.2 Kw |
| Celeritas spinduli | 24 000 rpm |
| Conus Spinduli | ER20 |
| Motor axis XYZ | 400 W SERVO |
| Magnitudo mensae | 240 × 200 mm |
| Max. Onus | 15 kg |
| T slot | M8 × 60 × 3 |
| Velocitas motus celeris axis XYZ | 10 / 10 / 8 m/min |
| Cursus incisivus velocitas | 1–8 000 mm/min |
| Accuratio positionis | ≤0.005 mm |
| Repeat Position Accuracy | ±0.0008 mm |
| Magnitudo sarcinae | 900 × 700 × 1 050 mm |
| Pondus netto/brutto | 200 / 220 kg |
| Voltage | 220 V |
| Summa potentia | 2.5 kW |
| Spindle cooling | Pompa submersa |
Machinae incisionis metallicae minores 2015 utitur originalibus Taiwanensis raillibus linearibus magnitudinis 20 et visco helicoidali sphaerico magnitudinis 16 C5 in omnibus axibus. Gradus raillorum est factor mechanicus primarius pro retentione accuratae in longo tempore. Classificatio C5 certificat minimam retroactionem axialem, quae fundamentum constituit pro figura positionis repetitae ±0,0008 mm. Emptores qui specificatio raillorum negligunt saepe derivationem positionis intra menses inveniunt, quae typice ad viscos helicoidales sphaericos non gradatos referri potest, qui sine integra reconstructione systematis motus difficulter substitui possunt.
A common misconception is that higher spindle RPM always improves results. For CNC metal cutting on aluminum or steel, thermal stability and torque at working speeds matter more than peak RPM. The 2015 mini metal engraving machine manages spindle heat through a submerged coolant pump, maintaining consistent operating temperature during extended runs. The ER20 taper supports engraving cutters and end mills from a standard tooling ecosystem.
All XYZ axes use 400 W servo motors with closed-loop feedback, compensating for load changes in real time. Unlike open-loop steppers, this maintains commanded position through variable cutting depths. Shops using a vertical lathe and adding milling capability will find servo behavior predictable and G-code compatible. Rapid traverse at 10/10/8 m/min supports productive cycle times across small-batch runs.
The DDCSE system accepts standard g-code, integrating into existing CAM workflows without proprietary post-processors. For shops operating a swiss turning machine or vertical lathe and expanding into metal engraving, this eliminates additional programming software. Single-phase 220 V supply simplifies installation where three-phase power is unavailable, reducing site preparation requirements for new installations.
The 2015 ships in a 900 × 700 × 1,050 mm envelope at 200 kg net — a rigid cast frame in a small footprint. The worktable with M8 × 60 mm T-slots holds workpieces up to 15 kg using standard vises or fixture plates. For shops evaluating a small 5 axis cnc milling machine alongside dedicated engravers, the 2015 delivers floor-space efficiency without sacrificing the structural rigidity required for consistent cnc metal cutting accuracy.
Machina pro incisione metallici minuta 2015 idonea est ad signandum numerum seriale, logotypum et identitatem partium in alluminio, aere, cupro et ferro dolci. Pro officina quae quotidianē 50–100 cistulas alluminatas signat, accurātia repetītiva ±0.0008 mm certificat positionem constantem sine rēgistrātiōne nova inter partes. Taper ER20 accommodat ferramenta ab 1 mm diametro, permittens incisionem V-groove et textum plani fundī in eadem dispositione.
Praeter incisionem, machina 2015 perficit fræsūram cavītātis, profīlātionem, fræsūram faciēs et forātionem in alluminio et cuprō. Comparāta cum parva CNC fræsūra 5 axis aut machina tornandī Swiss, haec machina commutat facultātem multi-axis pro altiōre accurātiā positionālis et minōre potentiā consumpta (2.5 kW). Pro secundāriā fræsūrā partium quae antea tornatae sunt in torno verticalī — ut fræsūra superficiei planae aut forātiō crūcis — machina 2015 praebet stationem compactam intra officinam.
Design shops prototyping metal components benefit from a mini metal engraving machine that handles CAD-to-part workflows in-house. Standard g-code input, ≤0.005 mm positioning accuracy, and feed rates from 1 to 8,000 mm/min support varied materials without reconfiguration. The 2015 shortens development cycles and removes outsource dependency for small precision metal parts.
The Mini Metal Engraving Machine 2015 specifies Taiwan C5-grade ballscrews and size-20 Taiwan guide rails explicitly. C5 ballscrews hold tighter lead error and axial play tolerances than C7 or unrated equivalents, a distinction measurable in accuracy retention over high-cycle production. This allows buyers to verify component standards rather than relying solely on a parameter sheet.
CNC engraving machines for metal require different design priorities than those for wood or acrylic. The 2015 addresses this with a submerged coolant pump, servo-driven axes, a 15 kg table load rating, and a 200 kg cast frame. These choices counter the failure modes common in lighter-duty CNC metal cutting equipment: thermal spindle drift, positional slip under load, and table deflection on heavier workpieces.
The Mini Metal Engraving Machine 2015 is built at a vertically integrated factory in Chizhou, Anhui Province, covering casting through final assembly. Taiwan guide rails and C5 ballscrews come from traceable suppliers. For international buyers, direct factory sourcing provides clearer access to spare parts, technical documentation, and support compared to trading company channels.



Machina minima incisionis metallicae anni 2015 offert originalia Taiwania rastra directiva, C5 viscoscrews, axem rotans 2.2 kW 24 000 RPM, impulsores servorum 400 W in omnibus axibus, praecisionem positionis ≤0.005 mm, praecisionem repetitionis ±0.0008 mm, et controllem DDCSE pro incisione et levi fraccionibus.


 EN








