
product-mini-metal-engraving-machine--2015, product-mini-metal-engraving-machine--2015, /cnc-milling-machine
EN
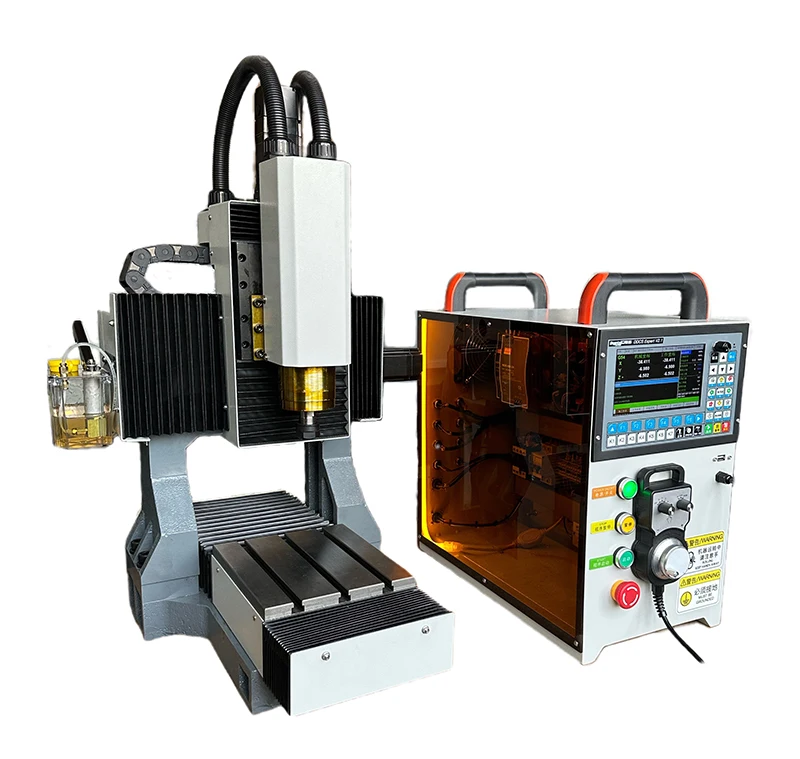

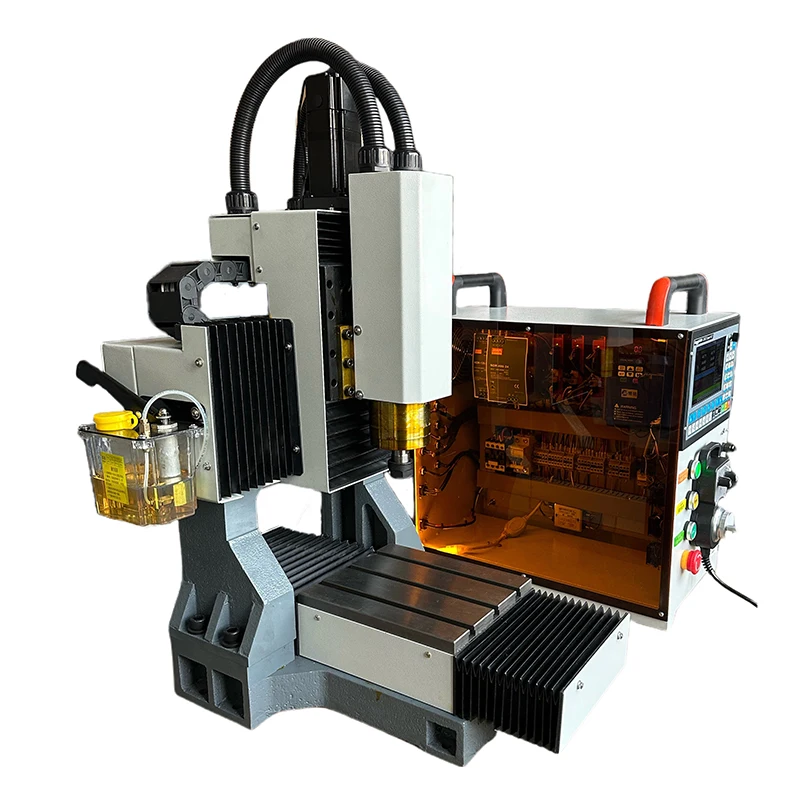

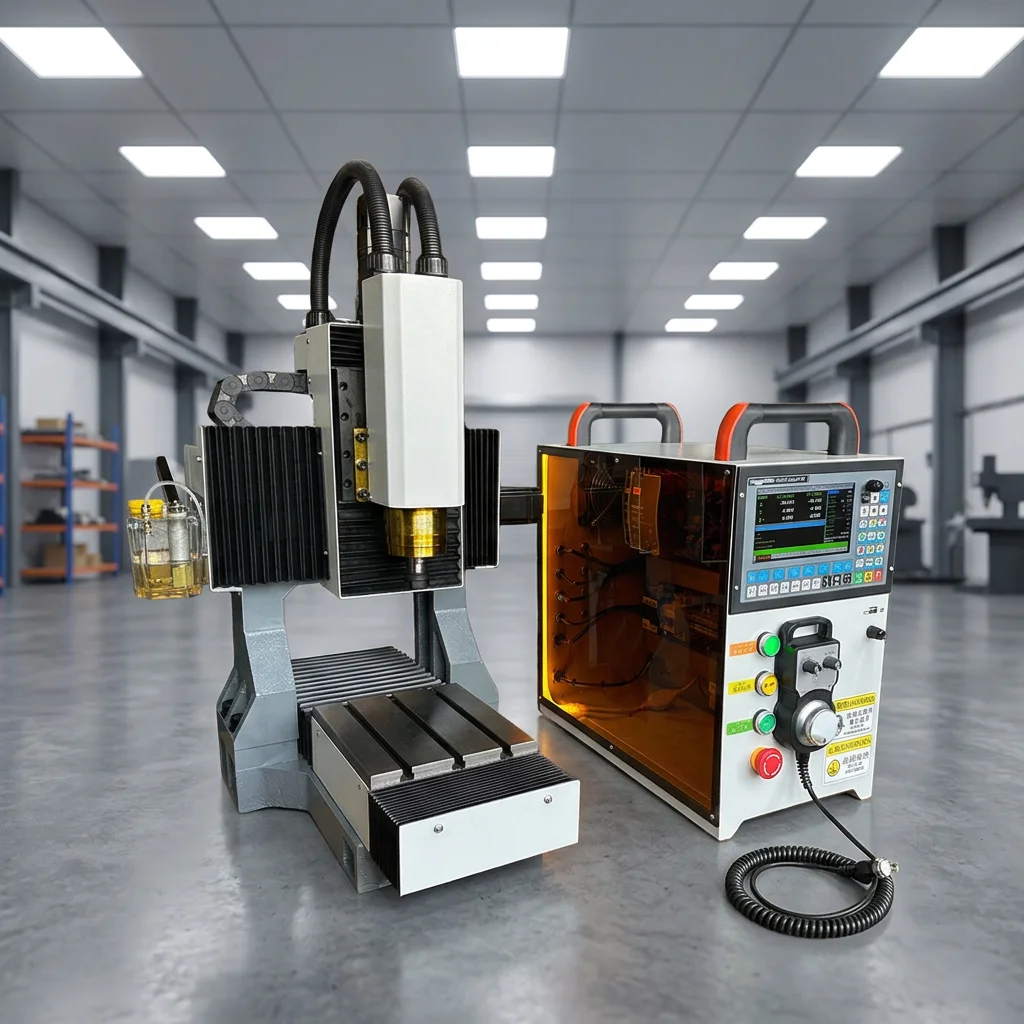
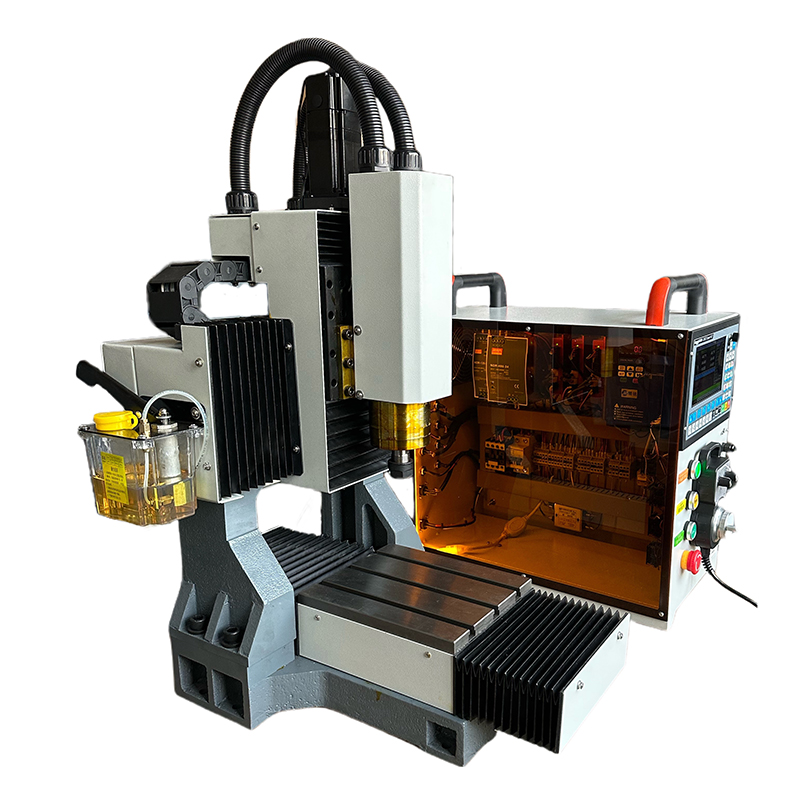
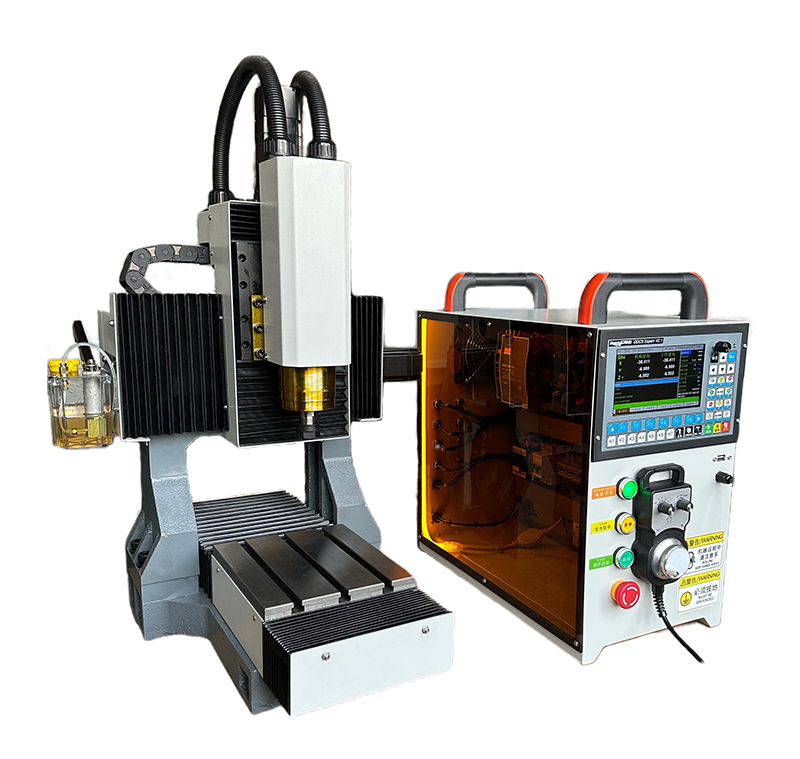
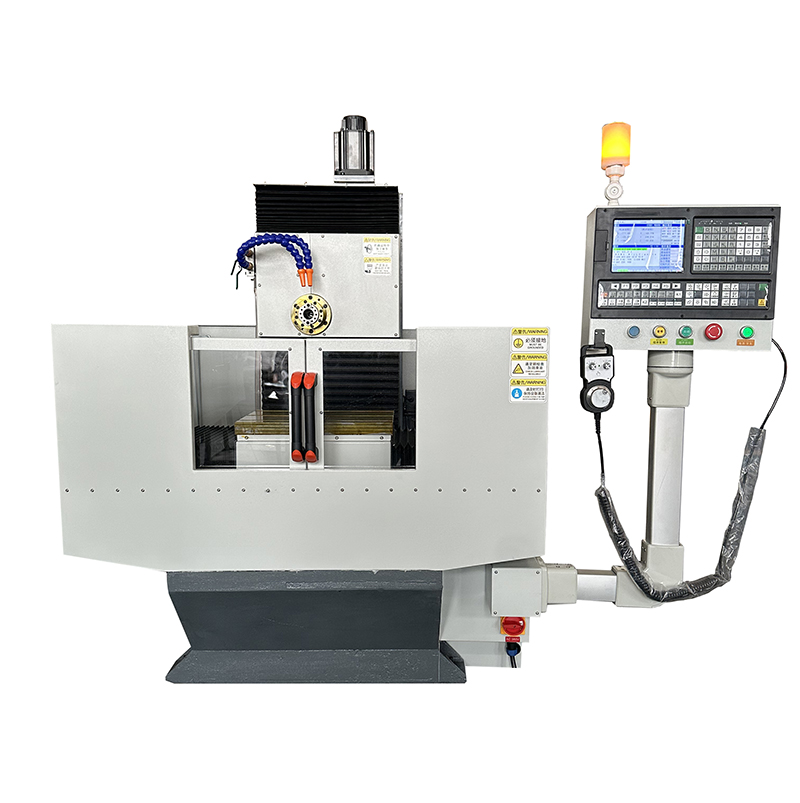
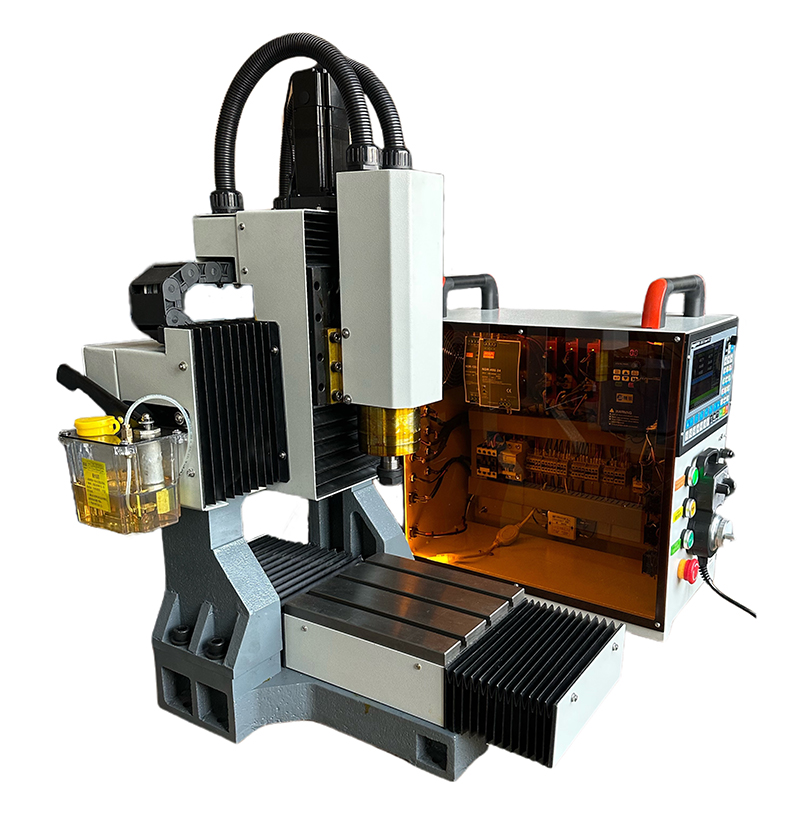
Міні-машинка для гравірування металу 2015 року оснащена оригінальними тайванськими напрямними рейками, кульовими гвинтами класу C5, шпинделем потужністю 2,2 кВт і частотою обертання 24 000 об/хв, сервоприводами потужністю 400 Вт на всіх осях, точністю позиціонування ≤0,005 мм та повторюваною точністю ±0,0008 мм; керування здійснюється за допомогою системи DDCSE для гравірування й легкого фрезерування.
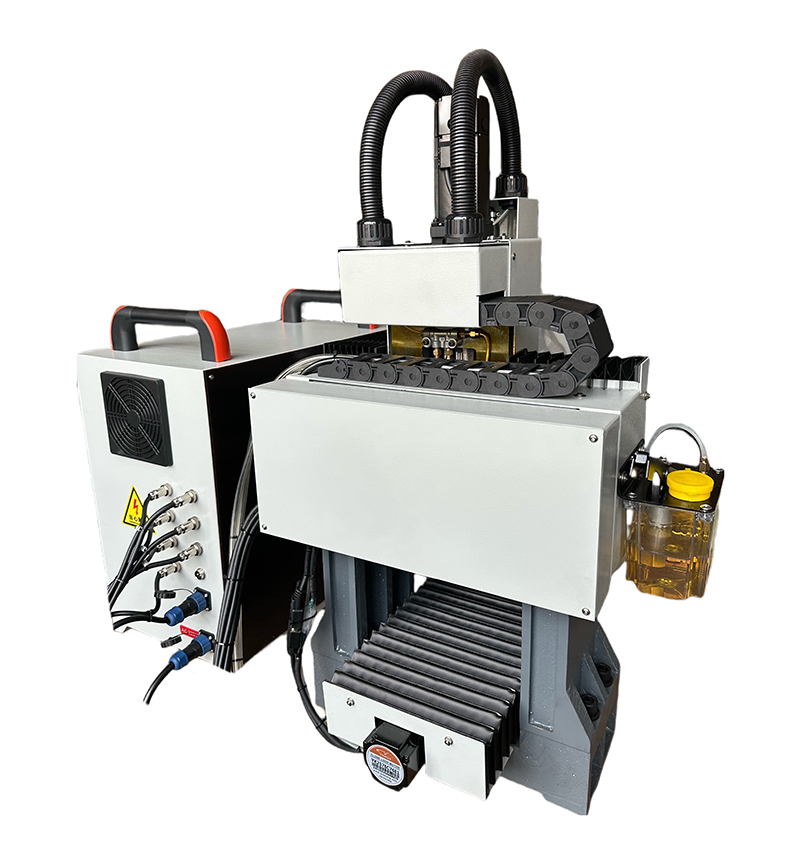
Міні-верстат для гравірування металу 2015 року — професійний обробний центр з ЧПУ для малих металообробних майстерень. Обладнаний оригінальними тайванськими лінійними напрямними рейками, кульовими гвинтами класу C5, шпинделем потужністю 2,2 кВт з частотою обертання 24 000 об/хв та сервоприводами потужністю 400 Вт на всіх трьох осях. Цей міні-верстат для гравірування металу забезпечує точність позиціонування ≤0,005 мм та повторювану точність ±0,0008 мм. Система керування DDCSE й конічне гніздо шпинделя ER20 дозволяють виконувати як тонке гравірування металу, так і легку фрезерну обробку з ЧПУ на єдиній компактній платформі.
| Модель | 2015 |
|---|---|
| Ход XYZ | 220 × 150 × 110 мм |
| Лінійні рельси | Оригінальна тайванська напрямна рейка 20 |
| Кулькова гвинтова пара | Оригінальні тайванські кульові гвинти, 16 куль, клас C5 |
| CNC СИСТЕМА | Система DDCSE |
| Потужність мотора шпинделя | 2.2 кВт |
| Швидкість шпинделя | 24 000 об/хв |
| Конус шпинделя | ER20 |
| Двигун осей XYZ | 400 Вт, сервопривід |
| Розмір столу | 240 × 200 мм |
| Макс. вантаж | 15 кг |
| T-слот | M8 × 60 × 3 |
| Швидкість швидкого переміщення по осях XYZ | 10 / 10 / 8 м/хв |
| Швидкість подачі при різанні | 1–8 000 мм/хв |
| Точність позиціонування | ≤0,005 мм |
| Точність Повторної Позиції | ±0,0008 мм |
| Розмір упаковки | 900 × 700 × 1 050 мм |
| Чиста / брутто вага | 200 / 220 кг |
| Напруга | 220 В |
| Загальна потужність | 2.5 кВт |
| Охолодження шпінделя | Погружуваний насос |
Міні-верстат для гравірування металу 2015 року використовує оригінальні тайванські лінійні напрямні рейки розміром 20 та кулькові гвинти класу C5 розміром 16 на всіх осях. Клас напрямних — це головний механічний чинник збереження точності протягом тривалого часу. Класифікація C5 забезпечує мінімальний осьовий люфт і є основою для показника повторюваної позиціонування ±0,0008 мм. Покупці, які не звертають уваги на специфікацію напрямних, часто помічають зсув позиції вже через кілька місяців — зазвичай його викликають некласифіковані кулькові гвинти, заміна яких неможлива без повного ремонту приводної системи.
Поширена помилка полягає в тому, що вища частота обертання шпінделя завжди покращує результати. Для фрезерування металів на ЧПК при обробці алюмінію чи сталі важливішими є теплова стабільність та крутний момент у робочому діапазоні швидкостей, а не максимальна частота обертання. У мініатюрному верстаті для гравірування металів 2015 року тепло від шпінделя відводиться за допомогою зануреного насоса охолоджувальної рідини, що забезпечує постійну робочу температуру під час тривалих циклів роботи. Конус ER20 сумісний із гравірувальними фрезами та торцевими фрезами зі стандартної системи інструментів.
Усі осі XYZ оснащені сервомоторами потужністю 400 Вт із замкненим контуром зворотного зв’язку, які в реальному часі компенсують зміни навантаження. На відміну від крокових двигунів із відкритим контуром, така система гарантує точне виконання заданої позиції навіть при змінній глибині фрезерування. Підприємства, що використовують вертикальний токарний верстат і додають до нього фрезерну функцію, відзначать передбачувану поведінку сервоприводів та їх повну сумісність із G-кодом. Швидкість швидкого переміщення 10/10/8 м/хв забезпечує ефективні часи циклу навіть при виготовленні малих партій.
Система DDCSE приймає стандартний G-код і інтегрується в існуючі CAM-робочі процеси без пропрієтарних постпроцесорів. Для майстерень, що використовують швейцарські токарні верстати або вертикальні токарні верстати й розширюють діяльність на галузь металевого гравірування, це усуває потребу в додатковому програмному забезпеченні для програмування. Однофазне живлення 220 В спрощує монтаж у місцях, де трифазне живлення недоступне, зменшуючи обсяг підготовчих робіт на нових об’єктах.
Модель 2015 поставляється в упаковці розміром 900 × 700 × 1050 мм і вагою 200 кг (нетто) — жорсткий литий каркас у компактних габаритах. Робочий стіл із Т-пазами M8 × 60 мм витримує заготовки масою до 15 кг за допомогою стандартних лещат або плит кріплення. Для майстерень, що оцінюють невеликий 5-вісний CNC-фрезерний верстат поруч із спеціалізованими гравірувальними верстатами, модель 2015 забезпечує ефективне використання виробничої площі без втрати структурної жорсткості, необхідної для стабільної точності CNC-обробки металів.
Міні-металообробний гравірувальний верстат 2015 року призначений для маркування серійних номерів, гравірування логотипів та ідентифікації деталей на алюмінії, латуні, міді та низьковуглецевій сталі. У майстерні, що маркує щодня 50–100 алюмінієвих корпусів, повторювана точність ±0,0008 мм забезпечує стабільне розташування маркування без необхідності повторної реєстрації між деталями. Конус ER20 підтримує фрези діаметром від 1 мм, що дозволяє виконувати V-подібні канавки й написи з плоским дном у тому самому налаштуванні.
Крім гравірування, верстат 2015 року виконує карманне фрезерування, контурне фрезерування, торцеве фрезерування та свердлення на алюмінії й міді. Порівняно з невеликим 5-вісним ЧПУ-фрезерним верстатом або швейцарським токарним верстатом він жертвує багатовісною здатністю на користь вищої позиційної точності й нижчого споживання потужності — всього 2,5 кВт. Для вторинного фрезерування деталей, обточених на вертикальному токарному верстаті (наприклад, фрезерування площини або свердлення поперечного отвору), верстат 2015 року забезпечує компактну внутрішню робочу станцію.
Дизайн-студії, що створюють прототипи металевих компонентів, отримують перевагу від використання міні-гравірувального верстата для металу, який забезпечує повний цикл роботи «CAD → деталь» усередині студії. Стандартний вхідний код G, точність позиціонування до 0,005 мм та швидкості подачі від 1 до 8000 мм/хв дозволяють обробляти різні матеріали без необхідності переналаштування. Модель 2015 скорочує терміни розробки й усуває залежність від зовнішніх постачальників для невеликих точних металевих деталей.
У міні-гравірувальному верстаті для металу 2015 чітко вказано кулькові гвинти класу C5 із Тайваню та напрямні рейки розміром 20 також із Тайваню. Кулькові гвинти класу C5 мають менші допуски похибки ходу та осьового люфту порівняно з гвинтами класу C7 або нерейтингованими аналогами — ця відмінність вимірюється через збереження точності під час високочастотного виробництва. Це дає покупцям змогу перевірити стандарти компонентів, а не спиратися виключно на параметри, наведені в технічному описі.
Станки з ЧПК для гравірування металу вимагають інших пріоритетів проектування, ніж станки для дерева або акрилу. Модель 2015 року враховує це завдяки підводному насосу охолоджувальної рідини, осями з сервоприводом, вантажопідйомністю столу 15 кг та литою рамою вагою 200 кг. Ці рішення запобігають типовим несправностям у легших станках для обробки металу за допомогою ЧПК: тепловому дрейфу шпинделя, зміщенню положення під навантаженням та прогину столу при обробці важчих заготовок.
Міні-станок для гравірування металу 2015 року виробляється на вертикально інтегрованому заводі в місті Чічжоу, провінція Аньхой, де здійснюється весь виробничий цикл — від лиття до фінальної збірки. Напрямні рейки з Тайваню та кульові гвинти класу C5 надходять від постачальників із повною слідкістю. Для міжнародних покупців пряма закупівля з заводу забезпечує кращий доступ до запасних частин, технічної документації та підтримки порівняно з каналами торгівельних компаній.



Міні-машинка для гравірування металу 2015 року оснащена оригінальними тайванськими напрямними рейками, кульовими гвинтами класу C5, шпинделем потужністю 2,2 кВт і частотою обертання 24 000 об/хв, сервоприводами потужністю 400 Вт на всіх осях, точністю позиціонування ≤0,005 мм та повторюваною точністю ±0,0008 мм; керування здійснюється за допомогою системи DDCSE для гравірування й легкого фрезерування.


 EN








