
xh7123-8000rpm-cnc-milling-machine-3/4-axis-bt30-spindle-small-machine-center, xh7123-8000rpm-cnc-milling-machine-3/4-axis-bt30-spindle-small-machine-center, /cnc-milling-machine
EN
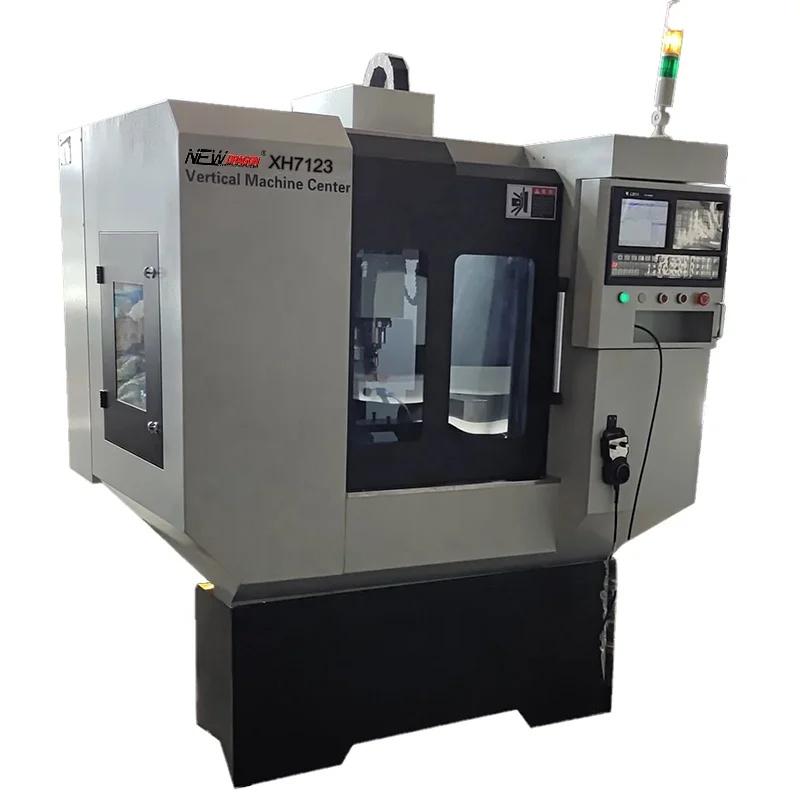

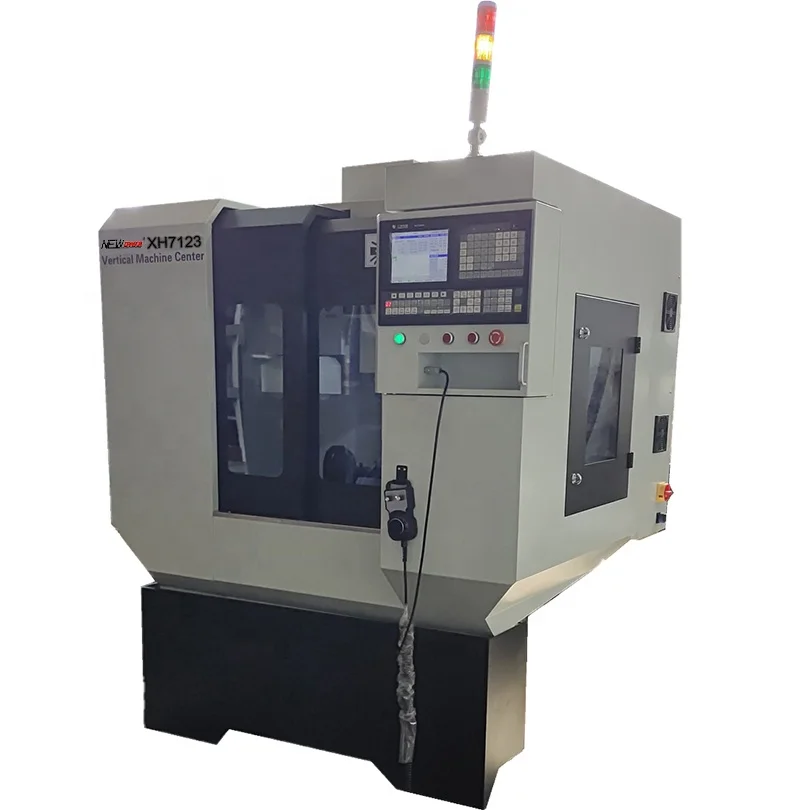
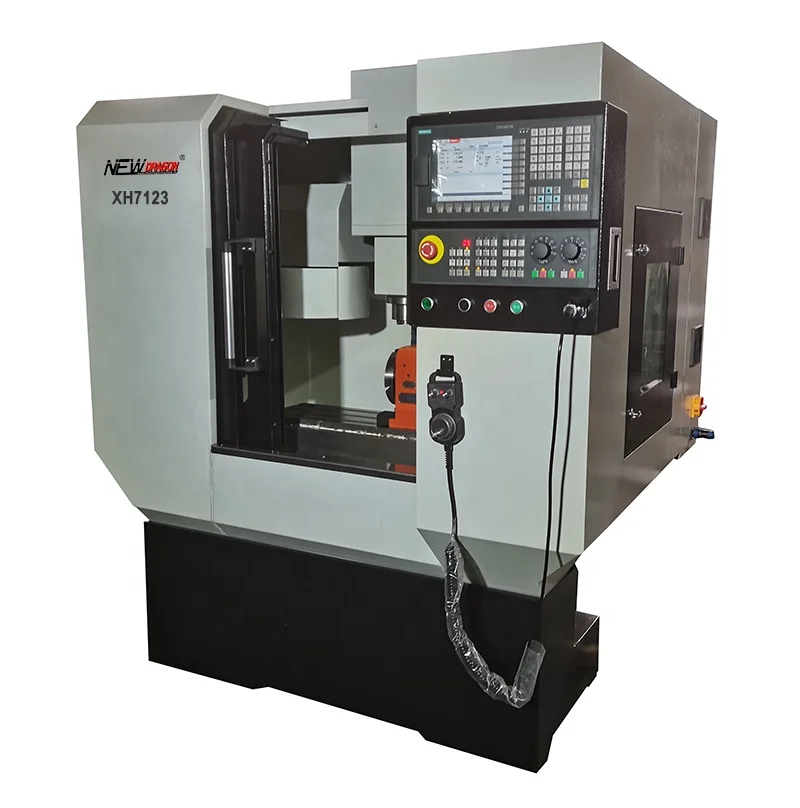

Az XH7123 egy kompakt 3/4-tengelyes függőleges megmunkálóközpont (VMC) 2,2 kW-os, 8000 fordulat/perc-es BT30 főorsóval, 14 N·m nyomatékkal, 12-es szerszámtároló automata szerszámváltóval (ATC), KYCNC 1000MC vezérlővel, 400×250×400 mm-es utazással és 0,015 mm-es pozícionálási pontossággal 220 V-os tápfeszültség mellett.
Az XH7123 8000 fordulat/perc-es CNC marógép egy kompakt függőleges megmunkálóközpont, amelyet kis- és közepes méretű műhelyek számára terveztek. A BT30 szerszámtartóra, a 3/4 tengelyes vezérlésre és a KYCNC 1000MC vezérlőre épül, és valódi fémvágó teljesítményt nyújt egy 1600 × 1200 × 1900 mm-es alapterületen – így a kézi térdmarógépek és a teljes méretű ipari VMC-k között helyezkedik el mind funkció, mind költség szempontjából. Azoknak a műhelyeknek, amelyek éppen most döntenek arról, hogy belépjenek a CNC fémvágásba, vagy kézi módszerekről váltanak át, az XH7123 jelentős előrelépést kínál anélkül, hogy nagyobb megmunkálóközpontokhoz szükséges padlóterületet vagy villamos infrastruktúrát igényelne.
A gyakorlati kérdés, amelyet bármely kompakt CNC marógép kiválasztása előtt fel kell tenni, nem csupán az, hogy „mi a szerszámtartó fordulatszáma?”, hanem az, hogy „milyen munkadarab-anyagokat és -geometriákat dolgoz fel leggyakrabban a műhelyem?”. Az XH7123 leginkább alumínium ötvözetek, nemvas fémek, sárgaréz és könnyű formák üreges részei feldolgozására alkalmas. Ha a munkaterhelés nagy acélkovácsolt darabokat vagy folyamatos, nehéz megmunkálást foglal magában, akkor az 400 × 250 × 400 mm-es úthossz és a 2,2 kW-os szerszámtartó teljesítmény értékeket ellenőrizze az igényekkel szemben, mielőtt megrendelné a gépet.
| Modell | XH7123 |
| X/Y/Z tengely motor | XY 750 W, Z 1,5 kW szervomotor |
| CNC vezérlő | KYCNC 1000MC |
| Tekercsmotor | 2,2 kW, 14 N·m |
| Orsó sebesség | 8000 1/min |
| Orsó kúpos | BT30 ATC szerszámcserélő |
| Szerszám magazin | 12 pozíciós korongos szerszámcserélő |
| XYZ-utazás | X 400 mm / Y 250 mm / Z 400 mm |
| Útvezető sín | X 20 mm, YZ 25 mm lineáris vezeték |
| Gömbes visszacsúsztatós csermelle | XY 2005, Z 2505 |
| Gyorsmenet | 20 000 mm/perc |
| Pozicionálási pontosság | 0.015 mm |
| Ismételhetőség | 0.01 mm |
| Munkamenet | 630 × 230 mm |
| Feszültség | 220 V |
| Gép méretei | 1600 × 1200 × 1900 mm |
| Tömeg netto / bruttó | 1100 / 1200 kg |
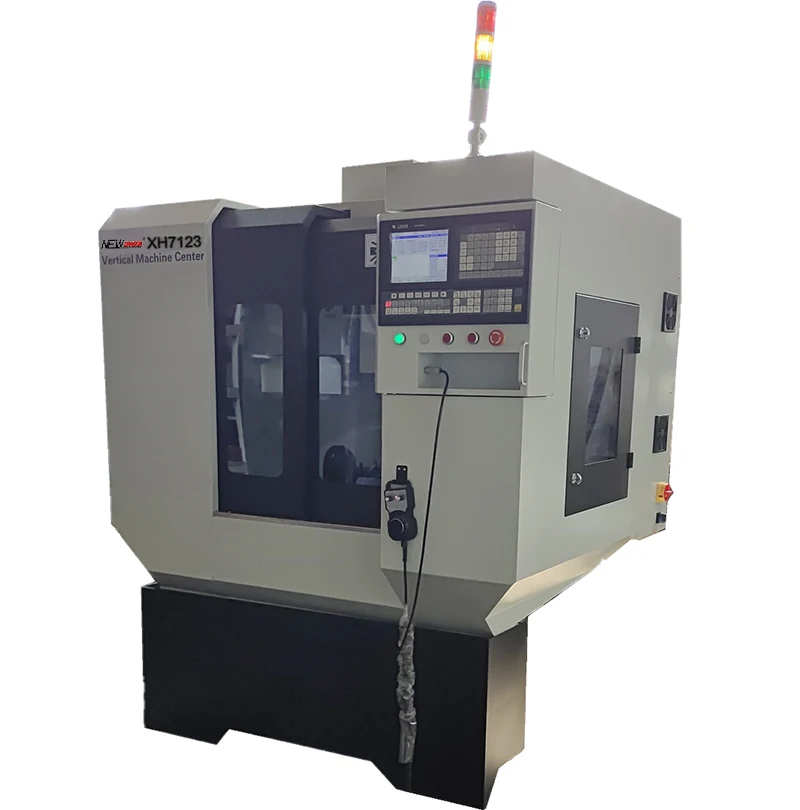
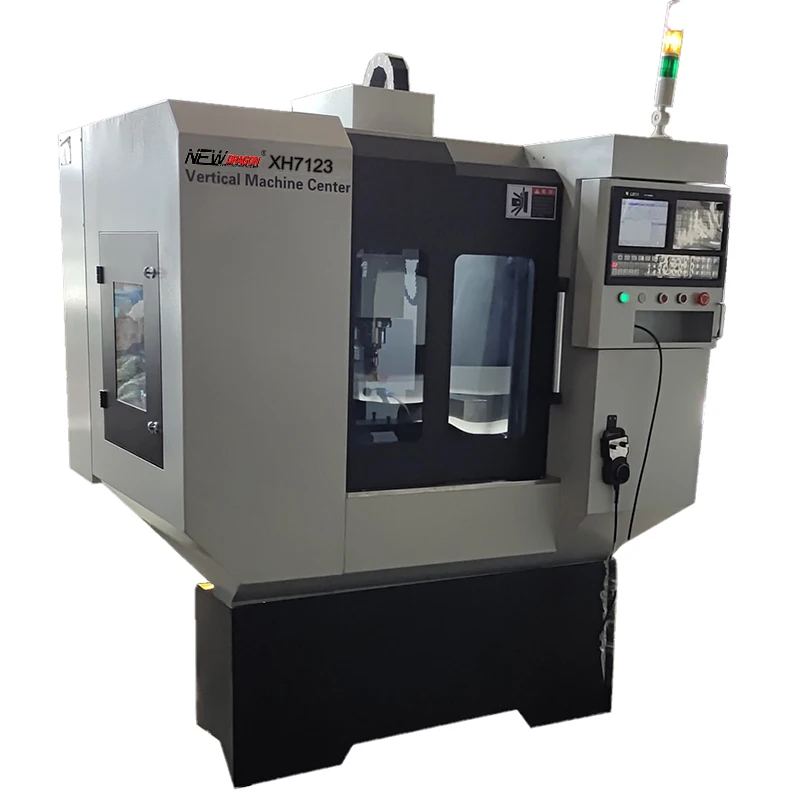
Az XH7123 CNC marógép 2,2 kW-os BT30 szerszámtartóval és 8000 fordulat/perc-es forgási sebességgel üzemel, amely 14 N·m nyomatékot biztosít. A vásárlók gyakori téves feltevése, hogy a magasabb szerszámtartó-sebesség automatikusan jobb megmunkálási eredményt eredményez. Gyakorlatban azonban acél nagy mélységű megmunkálásánál a szerszámtartó nyomatéka és a gép szerkezeti merevsége sokkal nagyobb mértékben befolyásolja a kimeneti minőséget, mint a maximális percenkénti fordulatszám. Az alumínium ötvözetek, sárgaréz, réz és hasonló nemvasfém anyagok esetében azonban a 8000 fordulat/perc tiszta felületminőséget és termelékeny előtolási sebességet biztosít anélkül, hogy extrém szerszámokra vagy speciális szerszámozási rendszerekre lenne szükség. A BT30 ATC interfész egy széles körben elfogadott szabvány: gyakori szerszámtartók, tokmányfogók, homlokmarók és speciális vágószerszámok – például kúpos gömbvégű marók – közvetlenül, külön adapterek vagy egyedi szerszámozási rendszerek nélkül is felszerelhetők.
Műhelyek számára, amelyek öntöttvas alkatrészeket vagy fékdobok megmunkálását végzik, gondosan értékelni kell a 2,2 kW-os teljesítménykeretet, és össze kell hasonlítani a szükséges anyagleválasztási sebességgel a berendezés beszerelése előtt. A teljesítmény véges erőforrás – korai megértése elkerüli a gyártási torlódásokat a telepítés után.

Az XH7123 háromtengelyes konfigurációban kerül szállításra, és opcionálisan felszerelhető negyedik tengelyes forgó tartozékkal hengeres munkadarabok és többfelületű alkatrészek pozicionálásához. A KYCNC 1000MC vezérlő szabványos G-kódot dolgoz fel, és kompatibilis a gyakori CAM posztprocesszorokkal. Az operátorok, akik más hazai CNC rendszerekről váltanak át, általában rövid időn belül alkalmazkodnak.
Amikor egy kompakt megmunkáló központ és egy kis CNC marógép között kell választani, a szerkezeti alapvető különbségek számítanak. Egy kis CNC marógép fa, hab, akril és könnyű műanyagok megmunkálására alkalmas; az XH7123 3/4 tengelyes CNC marógép fémvágásra készült, és BT30-es szerszámfogó befogóerővel rendelkezik, amelyet egy kis CNC marógép nem tud elérni. A megfelelő géptípus kiválasztása az anyaghoz megakadályozza az alulhatást és a mechanikai károsodást, amelyet a helytelen szerszámként alkalmazott terhelések okozhatnak.
Az X-tengely 20 mm-es lineáris vezetékeket, az Y- és Z-tengelyek pedig 25 mm-es lineáris vezetékeket használnak. Ez a kombináció hozzájárul a ±0,01 mm ismételhetőségi pontossághoz és a 0,015 mm pozicionálási pontossághoz – ezek az értékek az ipari szabvány szerinti, kis megmunkálóközpontokra vonatkozó pontossági osztályozásra épülnek. A gyors elmozdulás 20 000 mm/perc sebességgel csökkenti a levegőben végzett vágási időt többlépéses programok esetén. Nagy sebességű alumíniumprofilozás során agresszív vágásmélységnél apró felületi ingadozások jelenhetnek meg; ez a kompakt gépek normál jellemzője, amelyet a befolyási sebesség és a vágásmélység optimalizálásával lehet korrigálni, nem pedig a gép cseréjével.
Ennek az XH7123-es megmunkálóközpontnak a 12 pozíciós tárcsás automatikus szerszámcserélője lehetővé teszi a fúrást, menetkészítést, furatmegmunkálást, homlokfelület-megmunkálást és kontúrforgácsolást egyetlen munkadarab rögzítése mellett. A kis sorozatban, egyedi alkatrészeket gyártó műhelyek – amelyek változatos vágási sorrendet igényelnek – előnyöket élveznek a kézi szerszámcserék megszüntetéséből, a ciklusidő csökkenéséből és az operátorok fáradtságának csökkenéséből a műszakok során. A BT30-as tárcsás szerszámtár egy kompakt, alacsony profilú egység, amely illeszkedik a gép összesen 1600 × 1200 mm-es alapterületébe.
1100 kg-os nettó tömegével és 1600 × 1200 × 1900 mm-es méretével az XH7123 kis gépi központ olyan helyeken telepíthető, ahol a teljes méretű VMC-k nem. A városi ipari egységek, a másodlagos gyártócellák, a képző műhelyek és a kis sorozatú gyártósorok szabványos padlóelőkészítéssel is befogadhatják ezt a megmunkálóközpontot. A 220 V-os tápellátási specifikáció kiküszöböli a külön háromfázisú hálózati csatlakozás kiépítésének szükségességét olyan helyeken, ahol ez az infrastruktúra nem áll rendelkezésre vagy költséges, így közvetlenül csökkenti a telephely előkészítésének költségeit.
Az XH7123 8000 fordulat/perc-es CNC marógép kiválóan alkalmas alumínium mechanikai alkatrészek, elektronikus házak, precíziós rögzítők és könnyűszerkezetes alkatrészek gyártására. Megfelelő szilárd karbid végmarókkal és kontúr- és üregmunkákhoz tervezett csúcsos gömbvégű végmaró geometriákkal a BT30 szerszámtartó és a lineáris vezeték kombinációja biztosítja a méretbeli egyezést a gyártási tételként készülő darabszámok között, a kereskedelmi tűréseknek megfelelően. A KYCNC 1000MC vezérlő G-kód-kompatibilitása lehetővé teszi a szabványos CAM-rendszerek közvetlen importálását, így csökkentve a ismétlődő megrendelések programozási idejét.
A 3/4 tengelyes megmunkálási képesség és a 12-es szerszámtárolós automata szerszámcserélő (ATC) kombinációja miatt az XH7123 megmunkálóközpont gyakorlatias megoldást kínál prototípus-fejlesztéshez, javító megmunkáláshoz és rövid sorozatgyártáshoz. A 630 × 230 mm-es munkaasztal közepes méretű alkatrészek feldolgozását teszi lehetővé; a ±0,015 mm-es pozicionálási pontosság kielégíti a tipikus igényeket lyukminták, precíziós horpadások és többfelületű profilok megmunkálásához. Azok a gyártóüzemek, amelyek különféle rendeléstípusokat kezelnek, de nem rendelkeznek elegendő mennyiséggel ahhoz, hogy teljes méretű BT40 vagy BT50 berendezések beszerzését indokolják, ezt a kis méretű megmunkálóközpontot hozzáférhető és költséghatékony bevezetési lehetőségként értékelik a CNC maróközpontos gyártásba.
Szakiskolák, műszaki főiskolák és gyári belső CNC-képzési programok az XH7123 CNC marógépet oktatási platformként használják, amely a gyártási környezetet tükrözi. A valós BT30 szerszámtartókkal, szervomozgatású tengelyekkel és egy ipari KYCNC vezérlővel végzett munka közvetlenül átvihető készségeket biztosít a képzetteknek nagyobb méretű megmunkálóközpontokon való munkavégzéshez. Az XH7123-on tanúsított operátorok általában rövidebb bevezetési időt igényelnek a nagyobb kapacitású berendezésekre való áttérésnél, ami hosszú távon csökkenti a képzési költségeket.
Egy kis CNC marógéppel összehasonlítva az XH7123 BT30 függőleges megmunkálóközpont szerkezetileg magasabb merevséget és jelentősen nagyobb szerszámtartó-erőt biztosít – ez a gyakorlati feltétele a megbízható, ismételhető fémmegmunkálásnak. Egy kis CNC marógép más alkalmazásokra szolgál, és nem tekinthető helyettesítő megoldásnak ezen típusú megmunkálóközpontok számára, ha a fémleválasztás a fő követelmény.
Amikor a teljes beszerzési költséget összehasonlítjuk más alternatívákhoz, például használt esztergagépekhez, egy alapos CNC-eszterga költségelemzésnek az installáció előkészítését, az elektromos munkákat, az operátorok képzését és a folyamatos pótalkatrész-ellátást is magában kell foglalnia – nem csupán a vásárlási árat. Olyan műhely számára, amelynek elsődleges igénye a marás, nem az esztergálás, egy új, kompakt CNC-marógép, amelyhez aktív gyártói dokumentáció és támogatás tartozik, gyakran kezelhetőbb teljes költséget jelent 3–5 éves időszakon belül, mint egy ismeretlen szerviztörténettel rendelkező használt berendezés.
Az XH7123-et az anhui csicsou-i gyártótelepen gyártják, amely rendelkezik teljes megmunkálási és összeszerelési kapacitással. A fő hajtómű-alkatrészeket megbízható beszállítóktól szerezik be, és a gépet műszaki dokumentációval együtt szállítják, ideértve a vezetékezési rajzokat, az üzemeltetési kézikönyveket és a üzembe helyezési útmutatókat. Nemzetközi szállítás esetén 8–14 hét szállítási időt kell tervezni a megrendelés véglegesítésétől a gép üzemképes állapotba hozásáig, figyelembe véve a tengeri szállítást, a kikötői kezelést, a vámhatósági eljárást és a belső szállítást – a konzervatív ütemterv-készítés elkerüli a nyomást a további termelési kötelezettségekre.


Az XH7123 egy kompakt 3/4-tengelyes függőleges megmunkálóközpont (VMC) 2,2 kW-os, 8000 fordulat/perc-es BT30 főorsóval, 14 N·m nyomatékkal, 12-es szerszámtároló automata szerszámváltóval (ATC), KYCNC 1000MC vezérlővel, 400×250×400 mm-es utazással és 0,015 mm-es pozícionálási pontossággal 220 V-os tápfeszültség mellett.




 EN






