
xh7123-8000rpm-cnc-milling-machine-3/4-axis-bt30-spindle-small-machine-center, xh7123-8000rpm-cnc-milling-machine-3/4-axis-bt30-spindle-small-machine-center, /cnc-milling-machine
EN
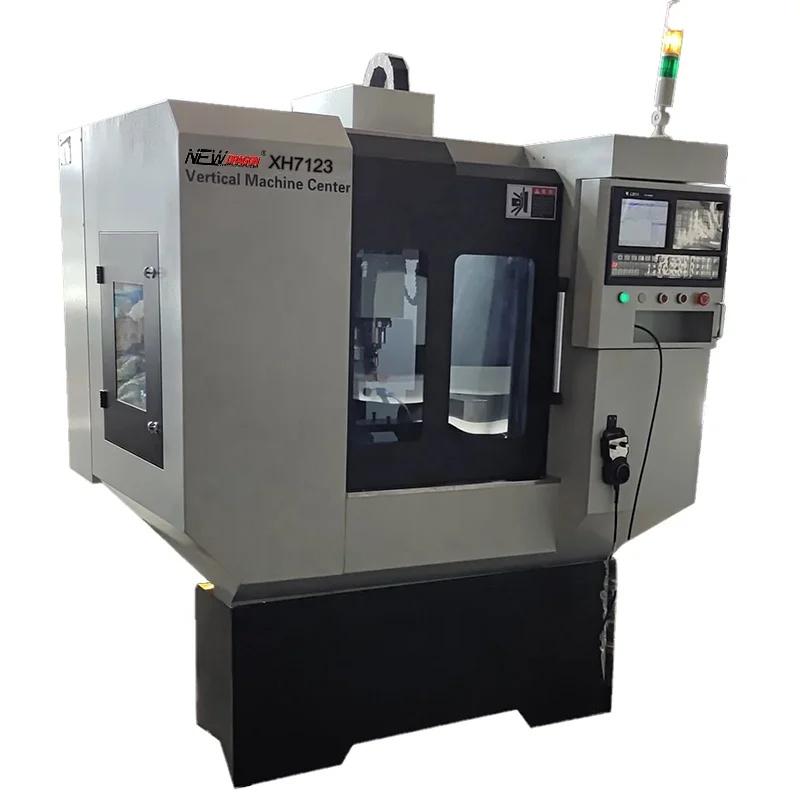

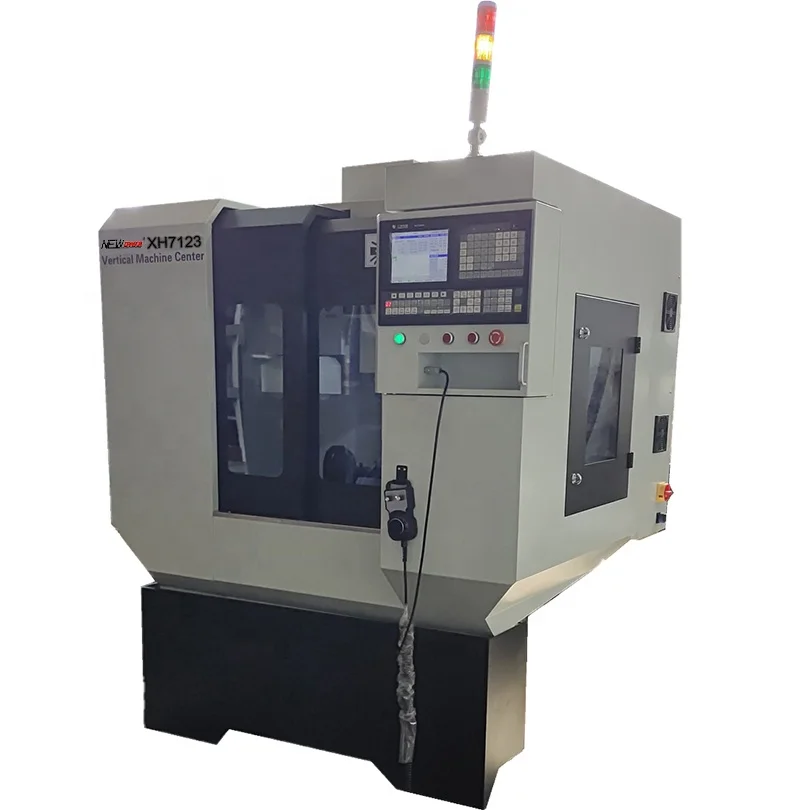
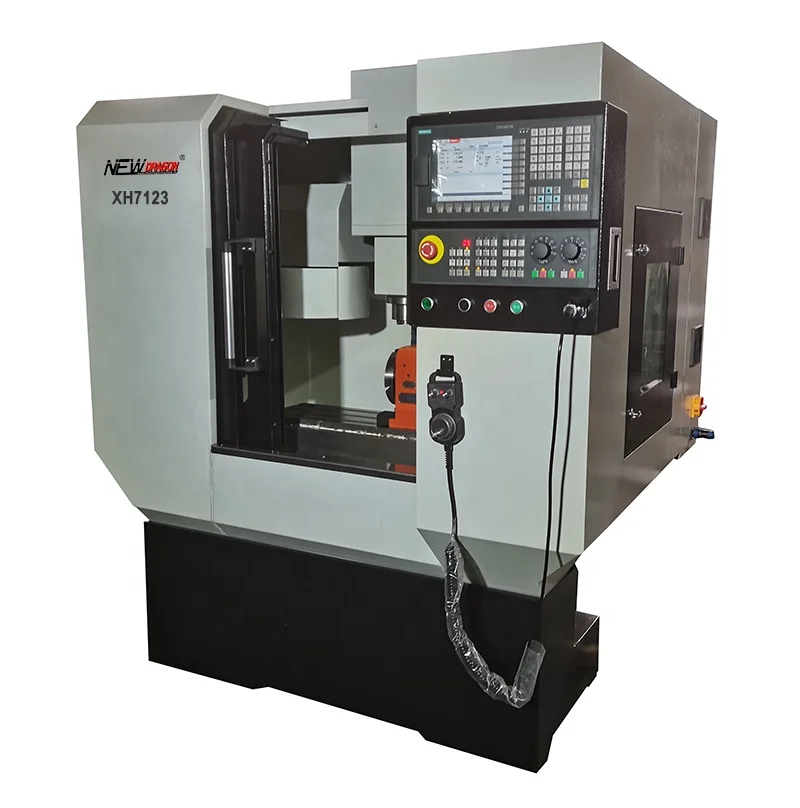

XH7123 est centrum machinale verticale compactum 3/4-axiale cum spindulo BT30 2.2 kW ad 8000 rpm, torque 14 N·m, automatico transmutatore utensiliorum (ATC) 12-utensilium, controller KYCNC 1000MC, cursu 400×250×400 mm, et praecisione positionis 0.015 mm sub provisione 220 V.
XH7123 8000rpm CNC fræsemaskine er en kompakt vertikal bearbejdningsskærm, der er konstrueret til små og mellemstore værksteder. Den bygger på en BT30-spindel, 3/4-akse-funktion og KYCNC 1000MC-styring; denne lille maskincenter leverer ægte metalbearbejdningsevne inden for et fodaftryk på 1600 × 1200 × 1900 mm — hvilket placerer den mellem manuelle knæfræsemaskiner og fuldstørrelses industrielle VMC’er både hvad angår funktion og pris. For værksteder, der overvejer at gå til CNC-metalbearbejdning for første gang, eller som opgraderer fra manuelle metoder, giver XH7123 en målelig fremskridt uden krav om den store gulvplads eller den kraftige elektriske infrastruktur, som større bearbejdningsskærme kræver.
The practical question to ask before selecting any compact CNC milling machine is not simply "what is the spindle speed?" but "what workpiece materials and geometries does my shop process most?" The XH7123 is best aligned with aluminum alloys, non-ferrous metals, brass, and light mold cavities. If your workload includes large steel forgings or continuous heavy cuts, review the 400 × 250 × 400 mm stroke envelope and 2.2 kW spindle power against those requirements before placing an order.
| Modellum | XH7123 |
| Motor axis X/Y/Z | XY 750 W, Z 1.5 kW Servo Motor |
| Controlleur CNC | KYCNC 1000MC |
| Motor axis | 2.2 kW, 14 N·m |
| Celeritas spinduli | 8000 r/min |
| Conus Spinduli | BT30 ATC Tool Change |
| MAGAZINUM INSTRUMENTORUM | 12-Position Disc Tool Changer |
| XYZ stroke | X 400 mm / Y 250 mm / Z 400 mm |
| DUX OBLATIO | X 20 mm, YZ 25 mm Linear Rail |
| Vīrus scrūpulārius | XY 2005, Z 2505 |
| Transitus rapidus | 20 000 mm/min |
| Accuratudo positionis | 0.015 mm |
| Repeatability | 0.01 mm |
| Mensa operativa | 630 × 230 mm |
| Voltage | 220 V |
| Dimensiones machinae | 1600 × 1200 × 1900 mm |
| Pondus netto/brutto | 1100 / 1200 kg |
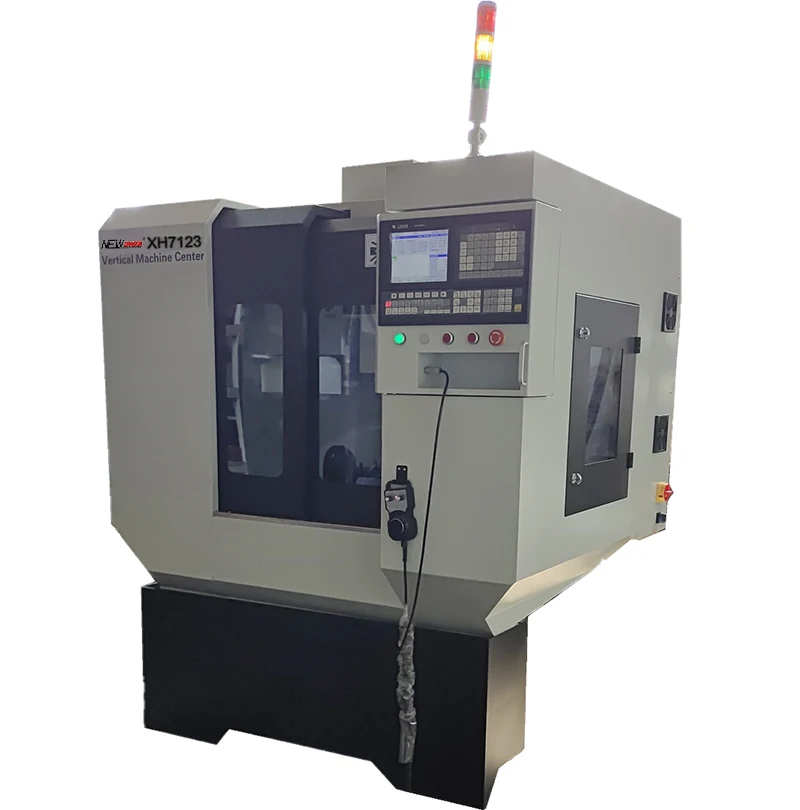
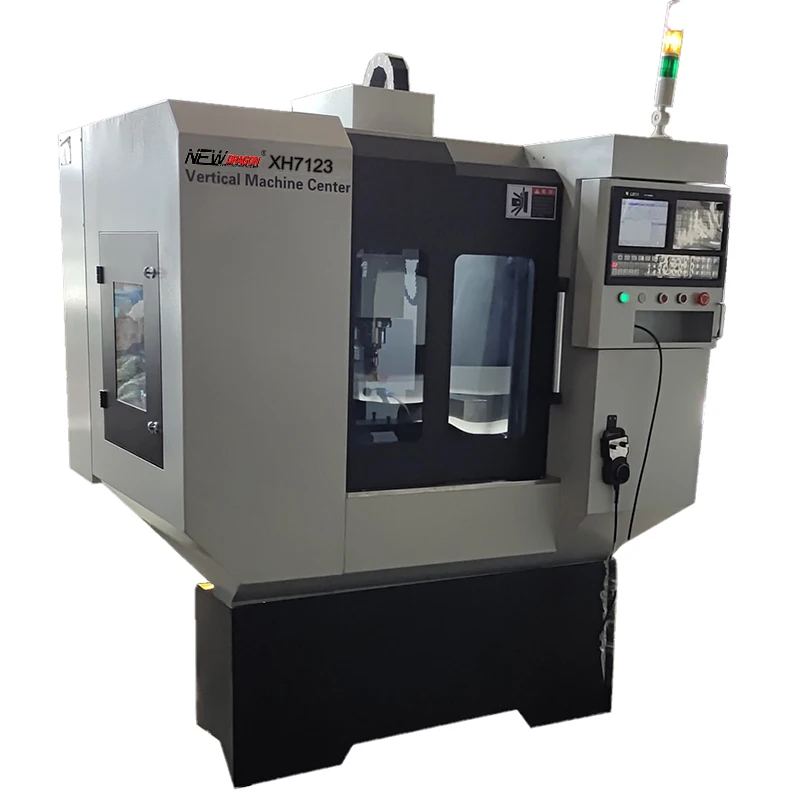
Machina CNC XH7123 ad frangendum movetur per axem BT30 de 2,2 kW ad 8000 rpm, praebens torque 14 N·m. Vulgaris opinio emptorum est quod altior velocitas axis automaton meliores effectus frangendi producat. In praxi, pro operationibus frangendi ferri gravis, torque axis et rigiditas structurae qualitatem effectuum multo magis regunt quam maxima rpm. Pro alligamentis aluminium, aere, cupro, et similibus materialibus non-ferrosis, 8000 rpm praebet superficies nitidas ad velocitates alimentationis productivas, sine necessitate instrumentorum extremorum. Interfacies ATC BT30 est norma late recepta: communia tenacula, morsus collet, mola frontalis, et specialia instrumenta frangendi — inter quae congeries molarum rotundarum conicarum — sine adaptatoribus propriis aut systematibus instrumentorum ad mensuram installari possunt.
Pro officinas quae partes ex ferro ductili tractant aut applicationes de tornatura tympanorum frenorum, accurate aestimare oportet rationem potestatis 2,2 kW et comparare cum propositis vestris de velocitate ablationis materiae antequam definitivum consilium capiatur. Potestas est res finita — cognitio limitum eius ante initium impedit angustias in productione post installationem.

XH7123 venit in configuratione 3-axis et admittit attachmentem rotativam 4th-axis optativam pro indicando operibus cylindricis et partibus multis faciei. Controller KYCNC 1000MC tractat normalem codicem G et operatur cum communibus post-processorum CAM. Operatori qui transgrediuntur ab aliis domesticis systematibus CNC saepe se adaptant intra brevem tempus.
Cum decernis inter centrum machinale compactum et machinam parvam CNC de sculpendo, differentiae fundamentales in structura valent. Machina parva CNC de sculpendo apta est ad lignum, spumam, acrylicum, et plasticas leves; machina frendens CNC XH7123 3/4 axis est designata ad sectionem metalli, cum viribus constringendi tenacis BT30 quas machina parva CNC de sculpendo aequare non potest. Eligere typum rectum machinae pro materia praecavet tam defectum functionis quam damnum mechanicum ex oneribus utensiliorum inaptis.
Axis X utitlizat gvidas lineares de 20 mm; axes Y et Z utitlizant gvidas lineares de 25 mm. Hoc combinatio contribuit ad accuratiam repetibilitatis de ±0,01 mm et ad accuratiam positionis de 0,015 mm — mensurationes referentes ad gradum precisionis standardis industrialis pro centris parvis machinandi. Translatio rapida ad 20 000 mm/min diminuit tempus sectionis aeris in programmatibus multis gradibus. In profilando alluminii ad altam velocitatem, variatio superficialis minuta potest apparere in profunditatibus sectionis aggressivis; hoc est characteristicum normale machinarum compactarum et corrigitur per optimisationem velocitatis alimentationis et profunditatis, non per substitutionem machinae.
Discus automaticus instrumentorum 12-positionum in hoc centro machinando XH7123 permittit operationes perforandi, filetandi, forandi, plani faciendi et formae secandi in unica opere fixata. Officinae quae partes ad usum specialem parvorum numerorum producunt, cum variis ordinibus sectionis, proficiunt ex intermissionibus manualem instrumentorum mutationem eliminatis, tempore cycli minuto, et fessitudine operatoris per turnos diminuta. Discus BT30 est congeries compacta et humilis, quae intra totam magnitudinem machinae 1600 × 1200 mm convenit.
Ad 1100 kg pondus netum et ad mensuras 1600 × 1200 × 1900 mm, XH7123 parva centra machinalia locantur ubi plena magnitudine VMC non possunt. Unitates industriales urbanae, cellulae secundariae productionis, officinae formativae, et lineae productionis parvi voluminis hoc centrum machinale recipiunt cum praeparatione soli normali. Specificatio alimentationis 220 V tollit necessitatem installationis specialis trivialis servitii in locis ubi haec infrastructura non est vel cara, directe minuens impensas ad idoneitatem loci.
Machina de frezare CNC XH7123 cu 8000 rpm este foarte potrivita pentru componente mecanice din aluminiu, carcase electronice, dispozitive de precizie si piese structurale usoare. Cu freze frontale din carbura solida adecvate si geometrii de freze sferice conice pentru lucrul pe contur si in cavitate, combinatia dintre axul BT30 si ghidajele liniare asigura consistenta dimensionala intre loturile de productie, conform tolerantelor comerciale. Compatibilitatea cu G-code a controllerului KYCNC 1000MC permite importul direct din sistemele standard CAM, reducand timpul de programare pentru comenzi repetate.
Capacitas machinandi 3/4 axis combinata cum ATC 12-ferramentorum facit centrum machinandi XH7123 utile ad evolutionem prototyporum, machinationem reparationis, et fabricationem brevem. Tabula operativa 630 × 230 mm sustinet opera media; accuratio positionis ±0,015 mm sufficit ad requisita typica pro schematibus foraminum, sclopetis praecisis, et profilis multifacialibus. Officinae quae ordines diversos administrant sine volumine sufficienti ad iustificationem instrumentorum BT40 vel BT50 plenorum inveniunt hoc centrum machinandi parvum esse accessibilem et oeconomicum introitum ad productionem centrorum fricandorum CNC.
Instituta professionalia, collegia technica, et program matae formativae CNC intra fabricas utuntur machina frendentis CNC XH7123 ut platforma formativa repraesentans productionem. Operantes cum veris supportis utensiliorum BT30, axibus servo-motis, et controller KYCNC industriali, discipuli acquirunt artes quae directe transferuntur ad maiores centra machinandi. Operatorum certificatorum in XH7123 saepius breviores tempora initiationis sunt cum ad instrumenta maioris capacitis transgrediuntur, quod minuit impensas formativas per tempus.
Comparatus ad parvam machinam CNC sculpendi, centrum machinandi verticalis XH7123 BT30 praebet rigiditatem structuralem superiorem et vim claudendi supportis utensiliorum multo maiorem — praerequisitum practicum pro sectione metalli fida et repetibili. Parva machina CNC sculpendi ad alias applicationes destinatur et non debet aestimari ut substitutum huius generis centri machinandi, ubi removenda metalli est principalis necessitas.
Cum comparatur pretium totale acquisitionis ad alias optiones, ut sunt machinae tornantes usae, analysis pretii totalis tornatricis CNC debet amplecti praeparationem installationis, opus electricum, formationem operatorum, et disponibilitatem partium reservarum in perpetuum — non solum pretium emptionis. Pro officina cuius principalis necessitas est frisio potius quam tornatio, nova machina frisatrix CNC compacta cum documentis et subsidio fabricantis activis saepe repraesentat minorem pretium totale per horizontem 3–5 annorum quam machinae secundae manūs cum historia servitii incognita.
XH7123 est fabricatus in base productionis Anhui Chizhou, cum facultate integra machinationis et coniunctionis. Componentes transmissionis principali proveniunt ab suppeditatoribus probatis, et machina mittitur cum documentis technicis, ut schemata connexionum, manuales operationis, et directiones pro commissione. Pro missionibus internationalibus, computa 8–14 hebdomadas ab ordine confirmato usque ad statum machinae paratae ad exsecutionem, quae tempus includit navigationem maritimam, manutentionem portuariam, explicationem ad custodiam, et distributionem internam — planificatio conservativa temporis evitat pressionem in obligationes productionis subsequentis.


XH7123 est centrum machinale verticale compactum 3/4-axiale cum spindulo BT30 2.2 kW ad 8000 rpm, torque 14 N·m, automatico transmutatore utensiliorum (ATC) 12-utensilium, controller KYCNC 1000MC, cursu 400×250×400 mm, et praecisione positionis 0.015 mm sub provisione 220 V.


 EN








