
xh7123-8000rpm-cnc-milling-machine-3/4-axis-bt30-spindle-small-machine-center, xh7123-8000rpm-cnc-milling-machine-3/4-axis-bt30-spindle-small-machine-center, /cnc-milling-machine
EN
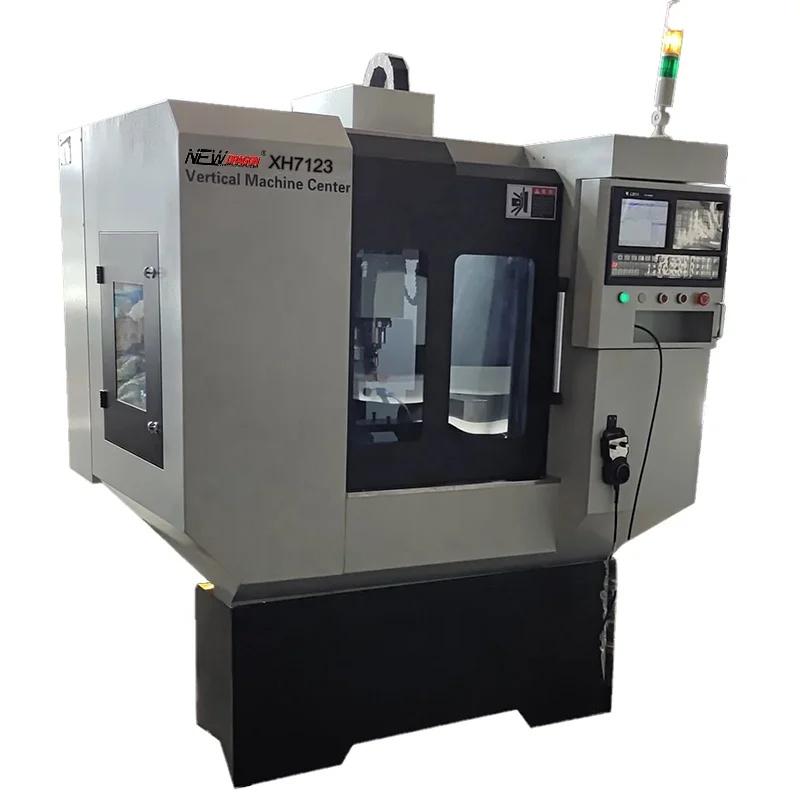

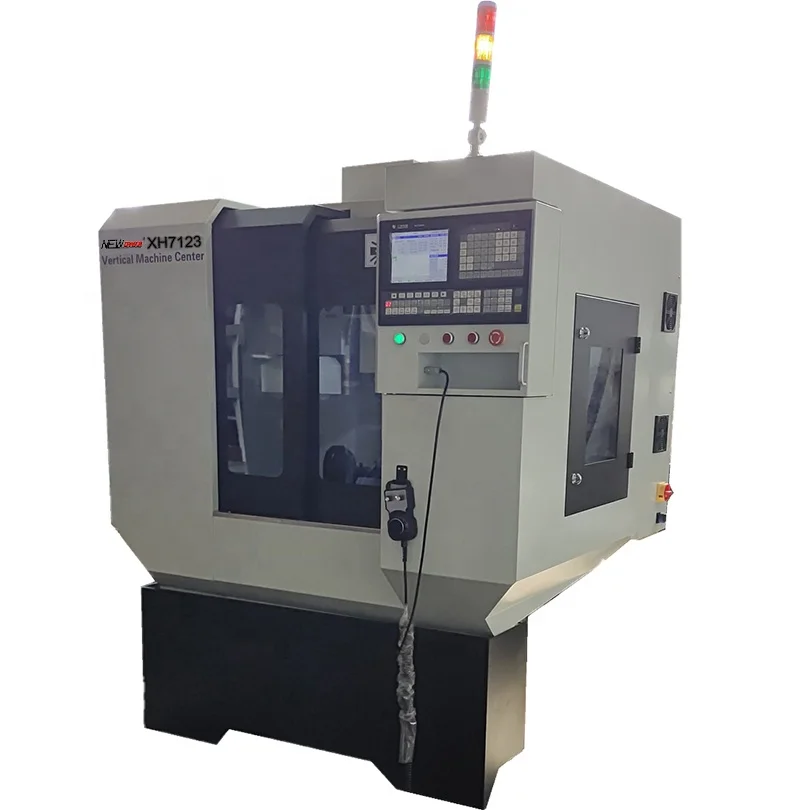
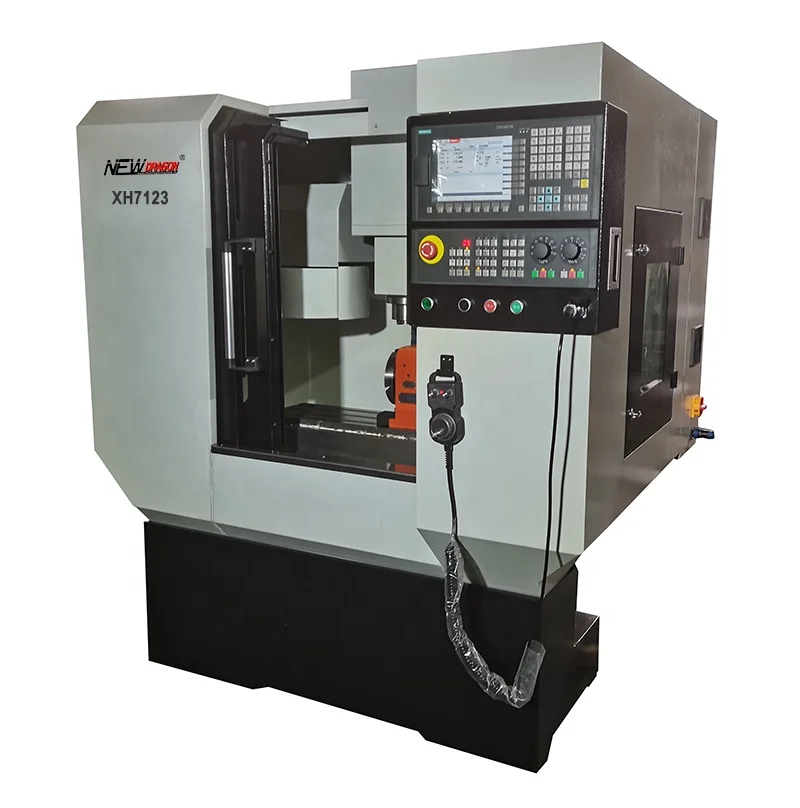

XH7123 არის კომპაქტური 3/4 ღერძიანი ვერტიკალური მექანიკური ცენტრი 2.2 კვტ-იანი BT30 სპინდელით, 8000 აბრ/წთ სიჩქარით, 14 N·m ტორქით, 12 ინსტრუმენტიანი ავტომატური ინსტრუმენტების შეცვლის სისტემით (ATC), KYCNC 1000MC კონტროლერით, 400×250×400 მმ სავარჯიშო სივრცით და 220 ვოლტიანი მომარაგების შემთხვევაში 0.015 მმ-იანი პოზიციონირების სიზუსტით.
XH7123 8000 საათში ბრუნვის მაქინა ცნც ფრეზერებისთვის არის კომპაქტური ვერტიკალური მექანიკური ცენტრი, რომელიც შეიძლება გამოყენებულ იქნას პატარა და საშუალო ზომის მასწავლებლებში. მას აქვს BT30 სპინდელი, 3/4 ღერძის შესაძლებლობა და KYCNC 1000MC კონტროლერი. ეს პატარა მექანიკური ცენტრი მის 1600 × 1200 × 1900 მმ ზომის ფუძეზე სინამდვილეში ხორციელებს მეტალის დაჭრას — რაც მის შესაძლებლობასა და ფასს აკავშირებს როგორც ხელით მართვადი სახელურის მილებს, ასევე სრული ზომის სამრეწველო VMC-ებს. მასწავლებლებისთვის, რომლებიც აფასებენ ცნც მეტალის დაჭრის შესაძლებლობას პირველად ან განახლებენ ხელით მართვადი მეთოდების გამოყენებას, XH7123 საშუალებას აძლევს განსაკუთრებულად გადაიდგინონ ნაბიჯი უფრო დიდი მექანიკური ცენტრების საჭიროების გარეშე — როგორც სივრცის, ასევე ელექტრო ინფრასტრუქტურის მხრივ.
Პრაქტიკული კითხვა, რომელიც უნდა დავსვათ ნებისმიერი კომპაქტური CNC ფრეზერის არჩევის წინაპირობად, არ არის მხოლოდ „რა არის საძრავის ბრუნვის სიჩქარე?“, არამედ „რომელ სამუშაო ნაკრებებსა და გეომეტრიებს ამუშავებს ჩემი საწარმო ყველაზე ხშირად?“. XH7123 ყველაზე უკეთ ესარგებლება ალუმინის შენაირების, არაფეროზული ლითონების, ბრინჯაოს და მსუბუქი ფორმების ღრმა ნაკვეთების დამუშავებაში. თუ თქვენს სამუშაო ტვირთში შედის დიდი ფორგირებული ფოლადის ნაკრებები ან უწყვეტი მძიმე დამუშავება, შეკვეთა განხორციელებამდე შეამოწმეთ 400 × 250 × 400 მმ სიგრძის სამუშაო სივრცე და 2,2 კვტ საძრავის სიმძლავრე ამ მოთხოვნების შესატყოლებლად.
| Მოდელი | XH7123 |
| X/Y/Z ღერძის ძრავა | XY 750 ვტ, Z 1,5 კვტ სერვოძრავა |
| CNC კონტროლერი | KYCNC 1000MC |
| Სპინდლის ძრავა | 2,2 კვტ, 14 ნ·მ |
| Სპინდლის სიჩქარე | 8000 აბრ/წთ |
| Სპინდლის კონუსი | BT30 ATC საჭიროების შემთხვევაში ხელსაწყოების შეცვლა |
| Ინსტრუმენტების ჟურნალი | 12-პოზიციური დისკოს ხელსაწყოების შეცვლა |
| XYZ სტროკი | X 400 მმ / Y 250 მმ / Z 400 მმ |
| Სახელმძღვანელო რელიეფი | X 20 მმ, YZ 25 მმ წრფივი რელსი |
| Სფეროს ღირილი | XY 2005, Z 2505 |
| Სწრაფი გადაადგილება | 20 000 მმ/წუთში |
| Პოზიციონირების ზუსტობა | 0,015 მმ |
| Განმეორებადობა | 0.01 მმ |
| Მუშაობის მაგიდა | 630 × 230 მმ |
| Ვოლტი | 220 ვ |
| Მაशინის გაზომვები | 1600 × 1200 × 1900 მმ |
| Ნეტო / ბრუტო წონა | 1100 / 1200 კგ |
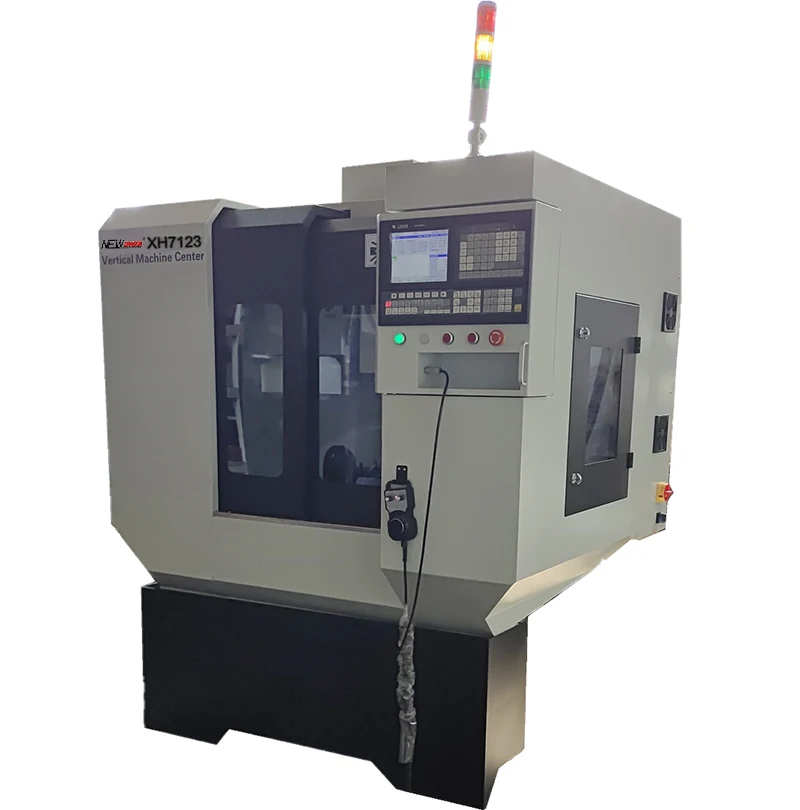
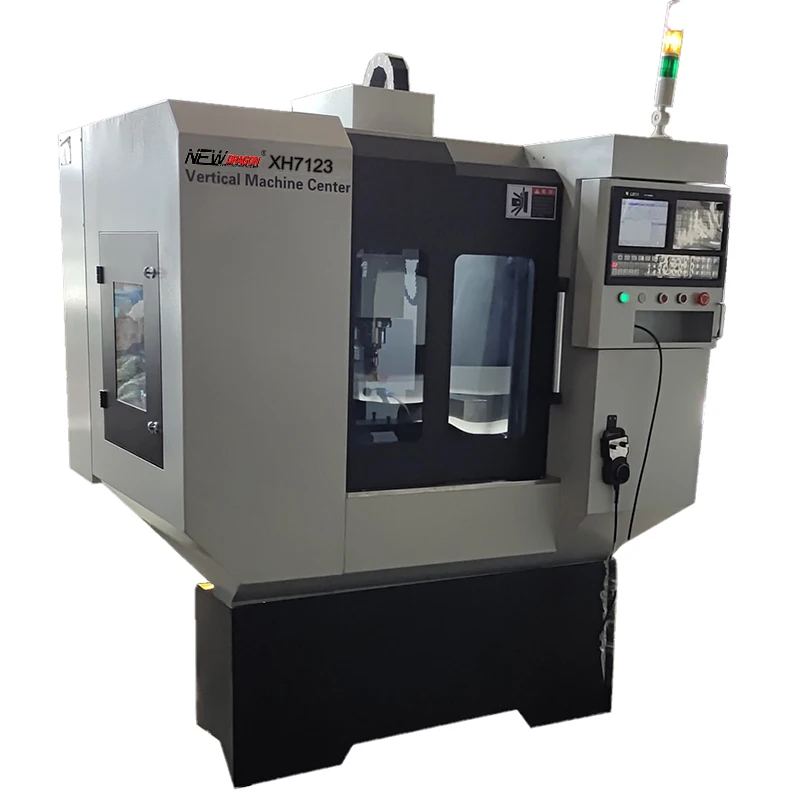
XH7123 ცნც ფრეზერის მანქანა მუშაობს 2,2 კვტ-იანი BT30 სპინდელით 8000 აბრუნით წუთში და განახორციელებს 14 ნ·მ ტორქს. ყიდვის დროს მომხმარებლები ხშირად მიიჩნევიან, რომ სპინდელის უფრო მაღალი სიჩქარე ავტომატურად უკეთეს დამუშავების შედეგებს იძლევა. პრაქტიკაში კი ფოლადის მძიმე დამუშავების დროს სპინდელის ტორქი და სტრუქტურული მტკიცება გაცილებით მეტად განსაზღვრავს გამომუშავების ხარისხს, ვიდრე მაქსიმალური აბრუნების სიჩქარე. ალუმინის შენაირების, ბრინჯაოს, სპილენძის და მსგავსი არაფეროზული მასალების დამუშავების დროს 8000 აბრუნით წუთში საკმარისია სუფთა ზედაპირის გასაკეთებლად და წარმოების სიჩქარის გასაზრდელად, ხოლო ეს არ მოითხოვს ექსტრემალურ ინსტრუმენტებს. BT30 ATC ინტერფეისი არის ფართოდ მიღებული სტანდარტი: გავრცელებული ინსტრუმენტის მჭიდრობები, კოლეტური ჭერები, სახეს დამუშავების ფრეზები და სპეციალური კვეთის ინსტრუმენტები — მათ შორის კონუსური ბურღის ბურღის დასამტკიცებლად გამოყენებული ბურღის სათავეები — მონტაჟდება საკუთარი ადაპტერების ან მისამართებლის სისტემების გარეშე.
Სამუშაო მანქანების მონტაჟის დროს, რომლებიც მუშავებენ ფოლადის ნაკეთობას ან საჭანურის ბარათების დამუშავებას, ყურადღებით შეაფასეთ 2,2 კვტ-იანი სიმძლავრის ბიუჯეტი და შეადარეთ მისი მნიშვნელობა თქვენს საჭიროებებს მასალის მოშორების სიჩქარეში. სიმძლავრე სასრულო რესურსია — მისი ზღვრების წინასწარ გაგება არ უზრუნველყოფს წარმოების შეფერხებას მონტაჟის შემდეგ.

XH7123 მოდელი მიმოდის 3 ღერძიანი კონფიგურაციით და შეიძლება დაემატოს არჩევითი 4-ე ღერძიანი ბრუნვადი ატაჩმენტი ცილინდრული ნაკეთობების და მრავალგანებიანი ნაკეთობების ინდექსირებისთვის. KYCNC 1000MC კონტროლერი ამუშავებს სტანდარტულ G-კოდს და თავსებადია გავრცელებული CAM პოსტ-პროცესორებთან. ოპერატორები, რომლებიც სხვა სამშენებლო CNC სისტემებიდან გადადიან, ჩვეულებრივ მორგების პროცესს მოკლე დროში ასრულებენ.
Პატარა მექანიკური ცენტრისა და პატარა CNC ფრეზერის შერჩევისას სტრუქტურული ძირეული განსხვავებები არის მნიშვნელოვანი. პატარა CNC ფრეზერი შეიძლება გამოყენებულ იქნას ხის, ფოამის, აკრილიკის და მსუბუქი პლასტმასების დამუშავებისთვის; XH7123 3/4 ღერძიანი CNC ფრეზერი კი შეიძლება გამოყენებულ იქნას მეტალის დამუშავებისთვის, რადგან მას აქვს BT30 ინსტრუმენტის მჭედლის მიერ შექმნილი მიბმის ძალა, რომელსაც პატარა CNC ფრეზერი ვერ აძლევს. მასალის მიხედვით სწორი მანქანის ტიპის შერჩევა თავიდან აიცილებს როგორც ქვემოქმედებას, ასევე არასწორად გამოყენებული ინსტრუმენტის ტვირთის გამო მექანიკურ ზიანს.
X ღერძი იყენებს 20 მმ წრფივ გზებს; Y და Z ღერძები იყენებს 25 მმ წრფივ გზებს. ეს კომბინაცია უზრუნველყოფს ±0,01 მმ ხელახლა გამეორების სიზუსტეს და 0,015 მმ პოზიციონირების სიზუსტეს — ეს მნიშვნელობები მიეყობა ინდუსტრიული სტანდარტის სიზუსტის შეფასების სქემას პატარა მექანიკური დამუშავების ცენტრებისთვის. სწრაფი გადაადგილება 20 000 მმ/წთ-ში ამცირებს ჰაერში კვეთვის დროს მრავალნაბიჯიან პროგრამებში. სიჩქარის მაღალი რეჟიმში ალუმინის პროფილირების დროს ძალზე ღრმა კვეთის გამო შეიძლება მცირე ზედაპირის ცვალებადობა მოხდეს; ეს არის კომპაქტური მანქანების ნორმალური მახასიათებელი და ამ პრობლემის გადაჭრა ხდება მიმოსვლის სიჩქარისა და კვეთის ღრმას გასაუმჯობესებლად, არ არის საჭიროებული მანქანის შეცვლა.
Ამ XH7123 მექანიკური დამუშავების ცენტრის 12-პოზიციური დისკოვანი ავტომატური ინსტრუმენტების შეცვლელი საშუალებას აძლევს ერთი დაკავშირების რეჟიმში განხორციელებას სხვადასხვა მოქმედების — გამჭრელობის, გამოკვეთვის, გაფართოების, სიბრტვილის და კონტურული ფრეზერების მოქმედებების. საწარმოები, რომლებიც წარმოებენ მცირე სერიის ინდივიდუალურად დამუშავებულ ნაკეთობებს სხვადასხვა კვეთის თანმიმდევრობით, იღებენ სარგებელს ხელით ინსტრუმენტების შეცვლის შეწყვეტების არ არსებობიდან, ციკლის ხანგრძლივობის შემცირებიდან და სამუშაო სტაფის დაღლილობის შემცირებიდან სამუშაო სვლების განმავლობაში. BT30 დისკოვანი მაგაზია არის კომპაქტური, დაბალი პროფილის მოწყობილობა, რომელიც მოთავსდება მანქანის სრულ 1600 × 1200 მმ ფართობში.
XH7123 პატარა მანქანა-ცენტრის წმინდა წონა 1100 კგ-ია, ხოლო გაბარიტები — 1600 × 1200 × 1900 მმ. ის ინსტალირება იმ ადგილებში, სადაც სრული ზომის VMC-ები არ იტევება. ქალაქის სამრეწველო ერთეულები, მეორადი წარმოების უჯრედები, სასწავლო სამსახურები და პატარა მოცულობის წარმოების ხაზები შეძლებენ ამ მექანიკური დამუშავების ცენტრის მიღებას სტანდარტული სარემონტო მომზადების შემდეგ. 220 ვ მომარაგების სპეციფიკაცია არის საჭიროების გარეშე განკუთვნილი სამფაზიანი მომარაგების ინსტალაცია იმ ადგილებში, სადაც ეს ინფრასტრუქტურა არ არსებობს ან ძვირადღირებულია, რაც პირდაპირ ამცირებს საიტის მზადების ხარჯებს.
XH7123 8000 აბრევიატურის მქონე CNC ფრეზერი კარგად ესარგებლება ალუმინის მექანიკური კომპონენტების, ელექტრონული კორპუსების, სიზუსტის მიმაგრების და მსუბუქი სტრუქტურული ნაკეთობების წარმოებაში. შესაბამისი მყარი კარბიდის ბოლო ფრეზებისა და კონტურისა და ღრმა ხვრელების დასამუშავებლად განკუთვნილი კონუსური ბურღის გეომეტრიის გამოყენებით BT30 სპინდელისა და წრფივი გზების კომბინაცია უზრუნველყოფს ზომის სტაბილურობას წარმოების სერიებში კომერციული დაშვების სპეციფიკაციების შესაბამად. KYCNC 1000MC კონტროლერის G-კოდის თავსებადობა საშუალებას აძლევს სტანდარტული CAM სისტემებიდან პირდაპირ იმპორტირებას, რაც ხელს უწყობს ხელმეორე შეკვეთების პროგრამირების დროს შეკვეთის დროს დაკლებას.
3/4 ღერძიანი მექანიკური დამუშავების შესაძლებლობა და 12 ხელსაწყოს ავტომატური ხელსაწყოთა ცვლელი (ATC) ხდის XH7123 მექანიკური დამუშავების ცენტრს პრაქტიკულად გამოსადეგად პროტოტიპების შექმნის, რემონტის დამუშავების და მცირე სერიის წარმოებისთვის. 630 × 230 მმ სამუშაო მაგიდა შუალედური ზომის ნაკეთობების მოსათავსებლად განკუთვნილია; ±0,015 მმ პოზიციონირების სიზუსტე მოიცავს ტიპურად მოთხოვნილ მოთხოვნებს ნაკერების განლაგების, სიზუსტის სლოტების და მრავალფასიანი პროფილების შესასრულებლად. საწარმოები, რომლებიც საკმარისი მოცულობის გარეშე სამრეწველო მასშტაბის BT40 ან BT50 აღჭურვილობის შეძენას არ ამართლებენ, ამ მცირე მექანიკური დამუშავების ცენტრს ხელმისაწვდომ და ხარჯეფექტურ შესასვლელად მიიჩნევან CNC ფრეზერის ცენტრების წარმოებაში.
Პროფესიული სასწავლებლები, ტექნიკური კოლეჯები და საწარმოების შიდა სასწავლო პროგრამები იყენებენ XH7123 CNC ფრეზერს წარმოების წარმომადგენლობითი სასწავლო პლატფორმის როლში. ნამდვილი BT30 ინსტრუმენტის მჭიდროვების, სერვო-მძრავი ღერძების და სამრეწველო KYCNC კონტროლერის გამოყენება სასწავლო პროცესში მოსწავლეებს უზრუნველყოფს უფრო დიდი მანქანების მომსახურების უნარებით, რომლებიც პირდაპირ გადაეცემა მათ. XH7123-ზე სერტიფიცირებული ოპერატორები ჩვეულებრივ უფრო მოკლე დროში ასწავლის პროცესს გადაადგილებენ უფრო მაღალი სიმძლავრის მანქანებზე, რაც დროთა განმავლობაში სასწავლო ხარჯების შემცირებას უზრუნველყოფს.
Პატარა CNC რაუტერის მანქანის შედარებით, XH7123 BT30 ვერტიკალური მექანიკური ცენტრი სტრუქტურულად უფრო მაღალი მკვრახობას და მნიშვნელოვნად უფრო დიდ ინსტრუმენტის მჭიდროვების ძალას აძლევს — ეს არის სანდო და მეორედ გამეორებადი ლითონის დამუშავების პრაქტიკული წინაპირობა. პატარა CNC რაუტერის მანქანა სხვა დანიშნულების მიხედვით გამოიყენება და არ უნდა შეფასდეს როგორც ამ კლასის მექანიკური ცენტრის ჩანაცვლება, როცა ლითონის მოშორება არის ძირითადი მოთხოვნა.
Როდესაც შედარება ხდება სრული შეძენის ღირებულების და გამოყენებული ტორნის მოწყობილობის სხვა ალტერნატივების შორის, სრული CNC ტორნის ღირებულების ანალიზი უნდა მოიცავდეს დაყენების მომზადებას, ელექტრომოწყობილობის მორგებას, ოპერატორების მომზადებას და საჭიროების შემთხვევაში სარეზერვო ნაკეთობების ხელმისაწვდომობას — არ მხოლოდ შეძენის ფასს. იმ საწარმოსთვის, რომელსაც ძირითადად მილინგის მოთხოვნა აქვს ტორნის ნაცვლად, ახალი კომპაქტური CNC მილინგის მანქანა, რომელსაც წარმოებლის აქტიური დოკუმენტაცია და მხარდაჭერა ახლავს, ხშირად წარმოადგენს უფრო მარტივად მართვად სრულ ღირებულებას 3–5 წლის ჰორიზონტზე, ვიდრე მეორადი მოწყობილობა, რომელსაც არ არის ცნობილი სერვისის ისტორია.
XH7123 წარმოებულია ანხუე-ჩიჯოუს წარმოებლურ ბაზაზე, სადაც არსებობს სრული მექანიკური დამუშავებისა და შეკრების შესაძლებლობა. ძირევანი გადაცემის კომპონენტები მიიღება დამკვიდრებული მომწოდებლებისგან, ხოლო მანქანა გადაიგზავნება ტექნიკური დოკუმენტაციით, რომელშიც შედის ელექტროსქემები, ექსპლუატაციის ინსტრუქციები და გაშვების მითითები. საერთაშორისო გადაზიდვების შემთხვევაში, დადასტურებული შეკვეთიდან მანქანის სრულად მზად ყოფნამდე დაგეგმეთ 8–14 კვირა, რაც მოიცავს ზღვის გადაზიდვას, პორტში მომსახურებას, საბაჟო გასასვლელს და შიდა ტერიტორიაზე მიწოდებას — საერთოდ მოკლე ვადების გარეშე განსაკუთრებით მოკლე განრიგის დაგეგმვა არ აქვეითებს შემდგომი წარმოების ვალდებულებებზე წნევას.


XH7123 არის კომპაქტური 3/4 ღერძიანი ვერტიკალური მექანიკური ცენტრი 2.2 კვტ-იანი BT30 სპინდელით, 8000 აბრ/წთ სიჩქარით, 14 N·m ტორქით, 12 ინსტრუმენტიანი ავტომატური ინსტრუმენტების შეცვლის სისტემით (ATC), KYCNC 1000MC კონტროლერით, 400×250×400 მმ სავარჯიშო სივრცით და 220 ვოლტიანი მომარაგების შემთხვევაში 0.015 მმ-იანი პოზიციონირების სიზუსტით.


 EN








