
product-auto-brake-drum-disc-cutting-machine-t8445fcv--variable-feeding, product-auto-brake-drum-disc-cutting-machine-t8445fcv--variable-feeding, /auto-maintenance-repair463
EN


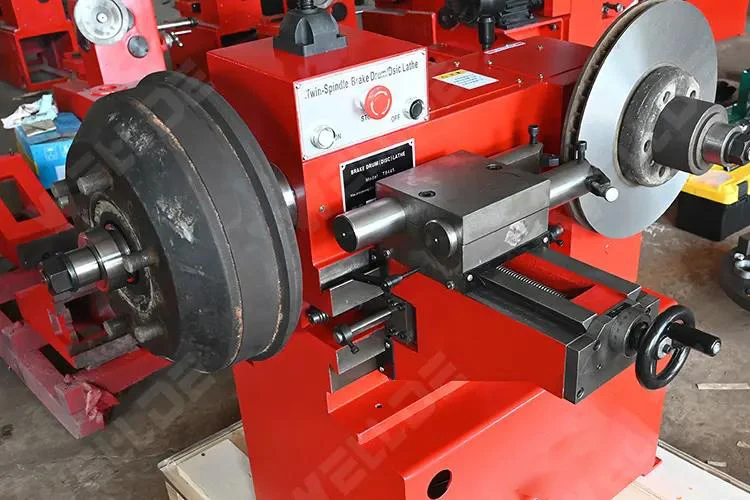
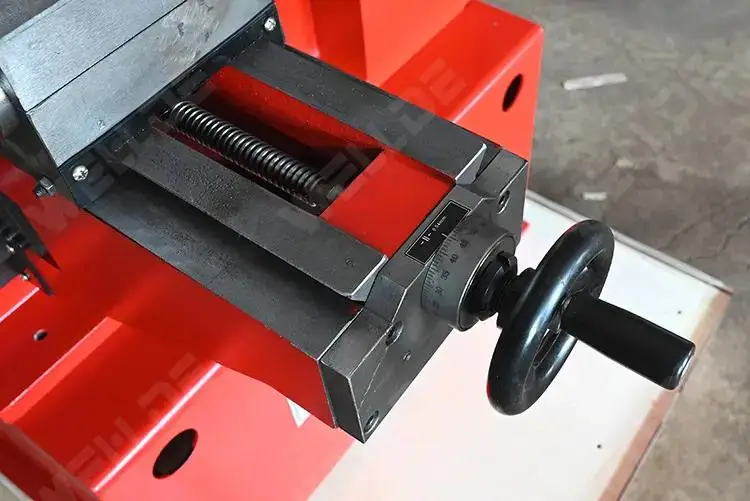
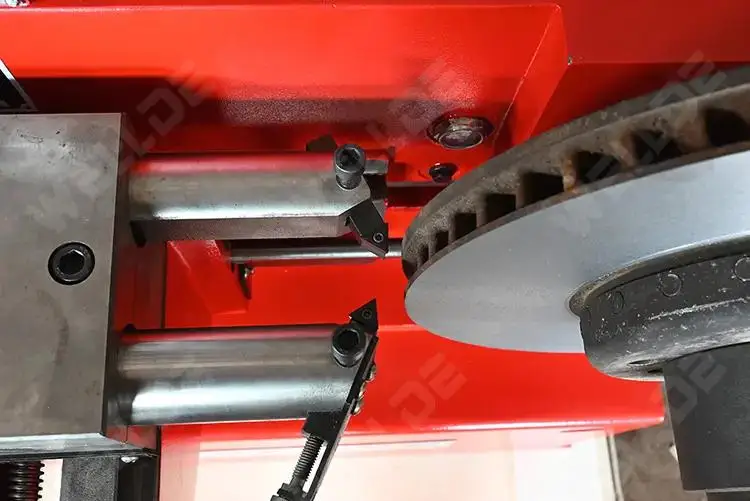
La macchina per la lavorazione automatica di tamburi e dischi freno T8445FCV con avanzamento variabile è destinata a interventi di riparazione su tamburi e dischi freno di medie e piccole dimensioni. La descrizione tecnica originale ne evidenzia l’avanzamento bidirezionale, un limite regolabile della profondità di tornitura dotato di funzione di arresto automatico e la possibilità di tornire contemporaneamente entrambe le facce di un disco freno. Confrontare tali caratteristiche con le effettive dimensioni dei pezzi da lavorare, il flusso operativo e gli utensili disponibili prima dell’acquisto.
Per le operazioni di manutenzione dei freni, i limiti definiti sono più importanti di affermazioni generiche. L’intervallo indicato per la lavorazione dei tamburi freno è 180–450 mm, mentre il diametro indicato per la lavorazione dei dischi freno è al massimo di 420 mm. La macchina automatica per la tornitura di tamburi e dischi freno T8445FCV con alimentazione variabile elenca velocità del pezzo in lavorazione di 30, 54 e 80 giri/min, corsa massima dell’utensile di 170 mm e alimentazione variabile. Questi valori forniscono un punto di partenza pratico per abbinare i comuni interventi di riparazione alla macchina, ma per ogni singolo lavoro è necessario verificare lo stato del dispositivo di fissaggio, la geometria del disco o del tamburo, la scelta dell’utensile da taglio e la procedura operativa.

La macchina è descritta come in grado di accettare l’alimentazione in entrambe le direzioni. Nel lavoro ordinario, la scelta della direzione deve basarsi sull’impostazione del pezzo in lavorazione e sulla passata di taglio pianificata, piuttosto che su una preferenza generica di velocità. L’alimentazione variabile è indicata come sistema di alimentazione. Un tecnico può utilizzare queste informazioni durante la discussione con il fornitore riguardo ai controlli richiesti e alle aspettative di finitura, verificando contestualmente i controlli della macchina consegnata e le istruzioni operative.
È previsto un limite regolabile della profondità di tornitura con funzione di arresto automatico. Questa caratteristica è rilevante quando un processo ripetibile richiede un punto di arresto definito. Non deve essere interpretata come garanzia indipendente della finitura superficiale, dell’escursione radiale o del risultato dimensionale. Una configurazione accurata, lo stato misurato del pezzo da lavorare e le condizioni adeguate dell’utensile rimangono parte integrante del processo di riparazione. La fonte non fornisce dati relativi a precisione, tolleranze o finiture, pertanto tali valori devono essere richiesti qualora siano fondamentali per il lavoro previsto.
Il materiale tecnico del prodotto esistente afferma che due facce di un disco freno possono essere tornite contemporaneamente. Tale capacità potrebbe aiutare un’officina nell’organizzazione dei lavori di riparazione dei dischi, purché il disco, il sistema di serraggio e i requisiti del processo siano compatibili. La macchina deve essere valutata utilizzando pezzi campione reali nel caso in cui il funzionamento simultaneo costituisca un requisito critico per l’acquisto. Le specifiche del produttore rappresentano un punto di partenza; una verifica pratica mediante un allestimento reale o una prova su campione fornisce una conferma più affidabile per una determinata famiglia di dischi.


| Voce | Valore indicato |
|---|---|
| Modello nella tabella di origine | T8455FCV |
| Diametro di lavorazione del tamburo freno | 180–450 mm |
| Diametro di lavorazione dischi freno | ≤ 420 mm |
| Velocità del pezzo in lavorazione | 30/54/80 giri/min |
| Corsa massima dell'utensile | 170 mm |
| Alimentazione | Variabile |
| Motore | 1,1 kW/1,5 kW |
| Dimensioni complessive | 690 × 890 × 880 mm |
| Peso netto/peso lordo | 260/290 kg |
Il motore è indicato come 1,1 kW/1,5 kW. Poiché la fonte non chiarisce se tali valori corrispondono a configurazioni alternative del motore o a un altro criterio di specifica, gli acquirenti devono verificare quale motore è effettivamente previsto nell’offerta. Le dimensioni complessive dichiarate sono 690×890×880 mm e il peso netto/ lordo dichiarato è 260/290 kg. Verificare separatamente imballaggio, spazio di installazione, requisiti del pavimento e compatibilità elettrica.
La macchina è destinata a officine che riparano tamburi e dischi freno di medie e piccole dimensioni. Un’officina specializzata nella manutenzione dei freni potrebbe prendere in considerazione l’acquisto qualora i diametri indicati corrispondano alle dimensioni dei pezzi in entrata. Le officine dovrebbero valutare attentamente la possibilità di lavorare simultaneamente su due facce, confrontandola con le proprie attrezzature esistenti e con le procedure di ispezione già in uso.
Prima di scegliere questa macchina, identificare le dimensioni effettive del pezzo più piccolo e di quello più grande da lavorare, il metodo richiesto per il fissaggio di dischi e tamburi, l’alimentazione elettrica disponibile e il processo di servizio previsto. Molti problemi legati all’acquisto nascono quando una tabella di parametri viene considerata prova completa di compatibilità. Risulta invece più utile confrontare l’ingombro reale del pezzo da lavorare, gli accessori necessari e i criteri di accettazione con la documentazione tecnica finale fornita dal fornitore. Se il progetto richiede una determinata tensione, accessori specifici, un valore di precisione particolare o un documento di conformità, richiederli per iscritto prima di effettuare l’ordine.
Dal punto di vista ingegneristico, un campo di lavorazione indicato influisce direttamente sulle parti che possono essere raggiunte, mentre il sistema di fissaggio influisce sulla possibilità di ottenere risultati coerenti. La macchina indicata fornisce le informazioni relative al campo e alla velocità indicati nella fonte, ma la fonte non specifica i dettagli relativi ai dispositivi di fissaggio, alla configurazione elettrica, agli utensili forniti, all’accuratezza, alla certificazione o al contenuto dell’imballaggio. Questa pagina pertanto non garantisce tali elementi. Verificarli confrontandoli con l’offerta finale e con il manuale fornito.
In particolare, verificare che il modello di titolo T8445FCV e il modello della tabella di origine T8455FCV si riferiscano alla stessa configurazione ordinata. Questa discrepanza deve essere risolta prima dell’acquisto. Confermare l’effettiva opzione del motore, gli accessori inclusi, i requisiti di tensione e fase, nonché le attrezzature o gli adattatori necessari per i vostri tamburi e dischi target. La macchina deve inoltre essere valutata in relazione allo spazio di installazione disponibile, utilizzando le dimensioni indicate di 690×890×880 mm e il peso dichiarato della macchina.
Per gli acquirenti che ricercano grandi macchine CNC, un router CNC 4x4 o un tornio CNC Tormach, tali termini descrivono categorie di attrezzature diverse e non devono essere utilizzati come affermazioni di compatibilità per questa macchina per la lavorazione di tamburi e dischi freno. Sono inclusi esclusivamente come termini SEO di supporto assegnati. Il prodotto stesso deve essere valutato in base ai requisiti di manutenzione dei freni e alle dimensioni, alla disposizione dell’avanzamento e ai limiti di lavorazione dichiarati, supportati dalla fonte.
La macchina va valutata al meglio con un elenco chiaro dei diametri dei pezzi, delle attrezzature attualmente in uso, delle condizioni elettriche e del flusso di lavoro di riparazione previsto. Richiedere la conferma della configurazione e, ove pertinente, una discussione su un campione di pezzo prima dell’ordine. Questo approccio mantiene la decisione legata a informazioni verificabili sulla macchina, anziché a supposizioni. I materiali di origine supportano la descrizione funzionale e le specifiche indicate sopra; non stabiliscono garanzie prestazionali non espresse.


Per una revisione accurata, registrare esattamente le dimensioni del tamburo e dei dischi, ispezionare gli adattatori esistenti e confrontare tali riscontri con la configurazione finale del fornitore. Verificare l’area di lavoro, l’alimentazione elettrica, il piano di formazione e la procedura di accettazione prima della messa in servizio. Tenere traccia documentale di questi controlli aiuta il laboratorio a distinguere tra le capacità dichiarate e la configurazione specifica necessaria per il proprio lavoro di riparazione.


 EN








