
product-auto-brake-drum-disc-cutting-machine-t8445fcv--variable-feeding, product-auto-brake-drum-disc-cutting-machine-t8445fcv--variable-feeding, /auto-maintenance-repair463
EN


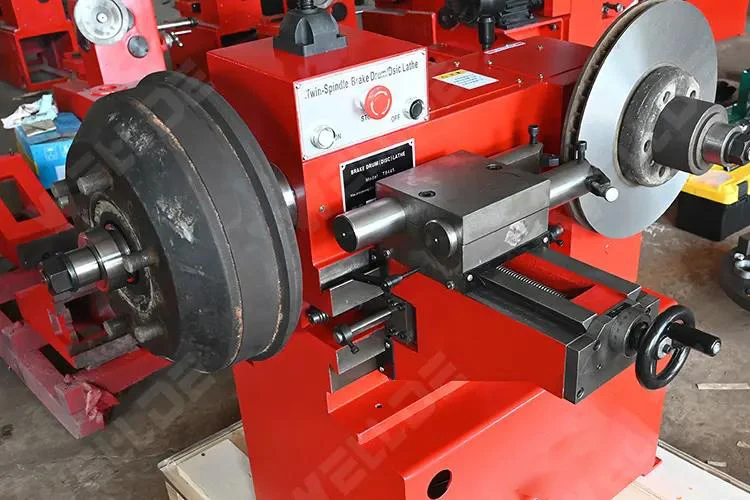
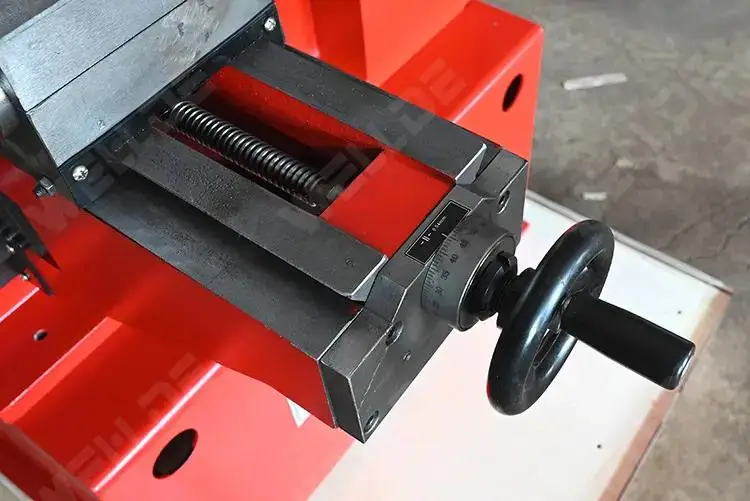
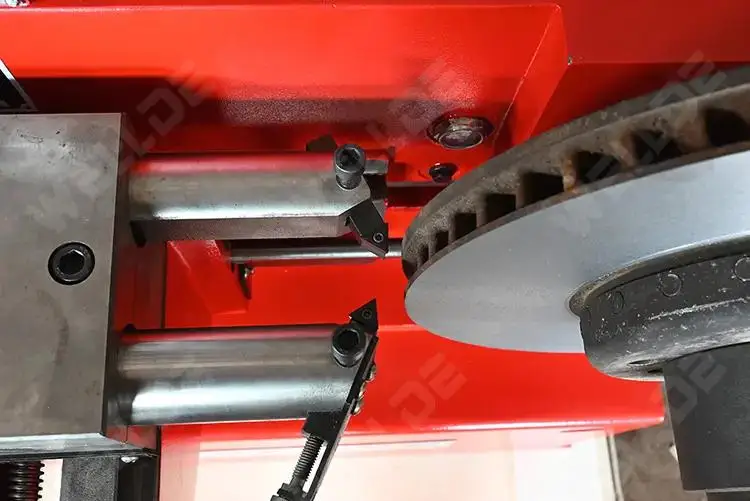
Den automatiska bromstrumma- och bromsskivskärningsmaskinen T8445FCV med justerbar matning är avsedd för reparation av medelstora och små bromstrummor samt bromsskivor. Enligt dess ursprungliga beskrivning erbjuder den dubbelriktad matning, justerbar svarvhöjdgräns med automatisk stoppfunktion samt möjlighet att svarva båda sidor av en bromsskiva samtidigt. Jämför dessa funktioner med verkliga arbetsstyckens mått, arbetsflöde och verktyg innan köp.
För bromsunderhållsoperationer är tydliga gränser viktigare än allmänna påståenden. Det angivna bearbetningsområdet för bromstrommar är 180–450 mm, medan den angivna bearbetningsdiametern för bromsskivor är högst 420 mm. Den automatiska bromstroms- och bromsskivfräsningen T8445FCV med justerbar fördjupning anger arbetsstyckeshastigheter på 30, 54 och 80 r/min, en maximal verktygsförflyttning på 170 mm samt justerbar fördjupning. Dessa värden ger en praktisk utgångspunkt för att anpassa vanliga reparationer till maskinen, men spännutrustningens skick, skivans eller trummans geometri, verktygsval och operatörens arbetsmetod måste fortfarande kontrolleras för varje enskild uppgift.

Maskinen beskrivs som möjlig att mata in från båda riktningarna. Vid rutinarbete bör riktningen väljas utifrån arbetsstyckets placering och den planerade skärpassen snarare än en generell preferens för hastighet. Variabel matning anges som matningsanordning. En tekniker kan använda denna information vid diskussioner med leverantören om de krävda styrningarna och ytfinishförväntningarna, samtidigt som man bekräftar att maskinens styrningar och driftsanvisningar överensstämmer med beställningen.
En justerbar gräns för vridningsdjup med en automatisk stoppfunktion anges. Denna funktion är relevant när en upprepad process kräver en definierad stopppunkt. Den får inte tolkas som en oberoende garanti för ytyta, runout eller måttlig noggrannhet. En noggrann installation, mätning av arbetsstyckets tillstånd och ett lämpligt verktygstillstånd ingår fortfarande i repareringsprocessen. Källan anger inte några värden för noggrannhet, toleranser eller ytyta, så dessa värden bör begäras om de är viktiga för det avsedda arbetet.
Den befintliga produktbeskrivningen anger att två ytor på en bromsskiva kan slipas samtidigt. Denna funktion kan hjälpa ett verkstadslag att organisera reparation av bromsskivor, förutsatt att skivan, spännanordningen och processkraven är kompatibla. Maskinen bör utvärderas med verkliga provdelar där samtidig bearbetning är ett avgörande krav vid inköp. Tillverkarens specifikationer är en utgångspunkt; en observerad installation eller ett provlöp är bättre bekräftelse för en viss bromsskivafamilj.


| Objekt | Angivet värde |
|---|---|
| Modell i källtabellen | T8455FCV |
| Bromstrommelbearbetningsdiameter | 180–450 mm |
| Bromsskivbearbetningsdiameter | ≤420 mm |
| Verktyghastighet | 30/54/80 varv/min |
| Maximal verktygsförflyttning | 170 mm |
| Födning | Variabel |
| Motor | 1,1 kW/1,5 kW |
| Totala mått | 690×890×880 mm |
| Nät/Grossvikt | 260/290 kg |
Motorn anges som 1,1 kW/1,5 kW. Eftersom källan inte förklarar om detta avser alternativa motorversioner eller någon annan specifikationskonvention bör köpare bekräfta vilken motor som ingår i offerten. De angivna totalmåtten är 690 × 890 × 880 mm och den angivna netto-/brutovikten är 260/290 kg. Bekräfta förpackning, installationsutrymme, golvkrav och elektrisk kompatibilitet separat.
Maskinen presenteras för verkstäder som reparerar medelstora och små bromstrummor och bromsskivor. En bromsverkstad kan överväga den om de angivna diameterområdena stämmer överens med de delar som kommer in. Verkstäder bör granska uttalandet om samtidig bearbetning av två ytor tillsammans med sina befintliga fästen och sin inspektionsrutin.
Innan denna maskin väljs bör man identifiera de minsta och största delarna som faktiskt hanteras, den krävda hållningsmetoden för skivor och trummor, den tillgängliga elförsörjningen och den planerade serviceprocessen. Många inköpsproblem uppstår när en parametertabell behandlas som fullständigt bevis på kompatibilitet. Det är mer användbart att jämföra den verkliga arbetsstyckens omfattning, de krävda tillbehören och godkännandekriterierna med leverantörens slutgiltiga tekniska dokumentation. Om projektet kräver en specifik spänning, tillbehör, precisionsnivå eller efterlevnadsdokument, begär dessa föremål skriftligen innan beställningen lämnas.
Ur ett ingenjörsperspektiv påverkar ett angivet bearbetningsområde direkt vilka delar som kan nås, medan spännan påverkar om resultatet kan uppnås konsekvent. Den angivna maskinen tillhandahåller det angivna området och hastighetsinformationen, men källan anger inte detaljer om spännutrustning, elektrisk konfiguration, levererad verktygsmateriel, noggrannhet, certifiering eller förpackningsinnehåll. Denna sida gör därför inga anspråk på dessa punkter. Bekräfta dem mot den slutgiltiga offerten och den medföljande bruksanvisningen.
Kontrollera särskilt att modellbeteckningen för titeln T8445FCV och modellbeteckningen i källtabellen T8455FCV avser samma beställda konfiguration. Denna skillnad måste lösas innan inköp sker. Bekräfta den faktiska motormodellen, de medföljande tillbehören, spännings- och faskraven samt de verktyg eller adaptorer som krävs för dina måltrommors och -skivor. Maskinen bör också granskas mot det tillgängliga installationsutrymmet med hjälp av de angivna måtten 690×890×880 mm och den angivna maskinvikten.
För köpare som undersöker stora CNC-maskiner, en 4x4 CNC-fräs eller en Tormach CNC-svarv, beskriver dessa termer olika utrustningskategorier och får inte användas som kompatibilitetspåståenden för denna bromstrommel- och bromsskivfräs. De inkluderas endast som tilldelade SEO-stödtermer. Produkten bör istället bedömas utifrån bromsservicekrav samt källstödda mått, fördelning av matning och angivna bearbetningsgränser.
Maskinen bedöms bäst med en tydlig lista över delarnas diameter, nuvarande fästen, elektriska förhållanden och förväntad repareringsarbetsflöde. Begär bekräftelse av konfigurationen och, där relevant, en diskussion om ett provarbetsstycke innan beställning. Detta tillvägagångssätt håller beslutet kopplat till verifierbar maskininformation snarare än antaganden. Källmaterialet stödjer den angivna funktionsbeskrivningen och specifikationerna ovan; det ger inte ospecificerade prestandagarantier.


För en strukturerad granskning ska exakta trum- och skivstorlekar registreras, befintliga adaptorer inspekteras och dessa iakttagelser jämföras med den slutliga leverantörens konfiguration. Kontrollera arbetsområdet, elmatningen, utbildningsplanen och godkännandeprocedurerna innan igångsättning. Att dokumentera dessa kontroller hjälper verkstaden att skilja mellan de angivna möjligheterna och den specifika konfiguration som krävs för dess repareringsarbete.


 EN








