
product-auto-brake-drum-disc-cutting-machine-t8445fcv--variable-feeding, product-auto-brake-drum-disc-cutting-machine-t8445fcv--variable-feeding, /auto-maintenance-repair463
EN


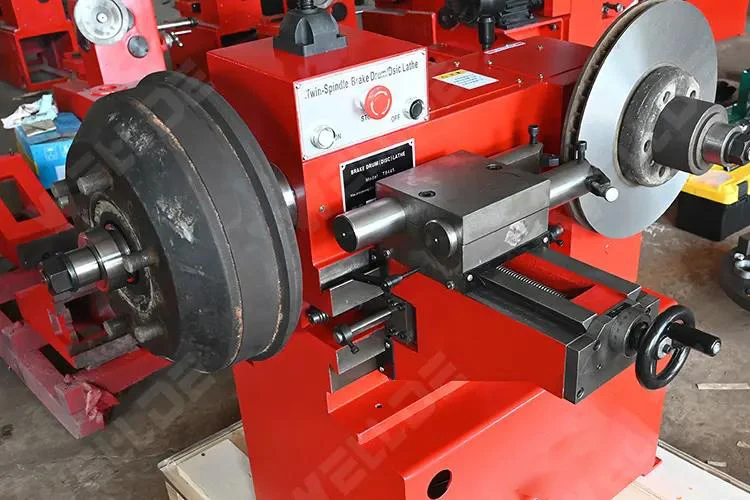
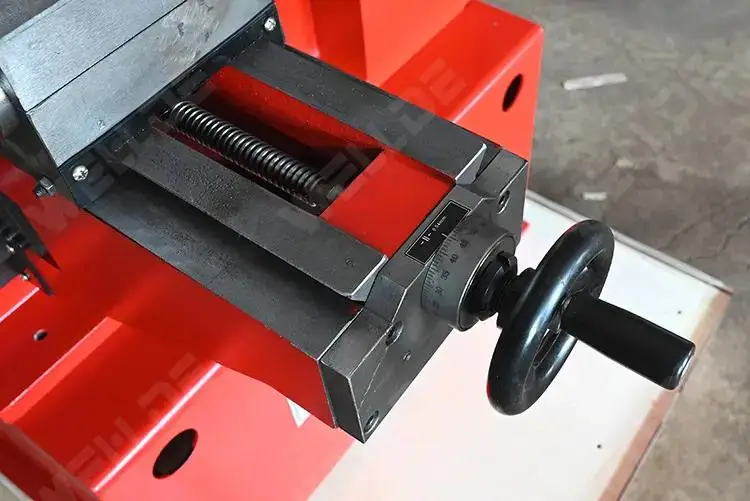
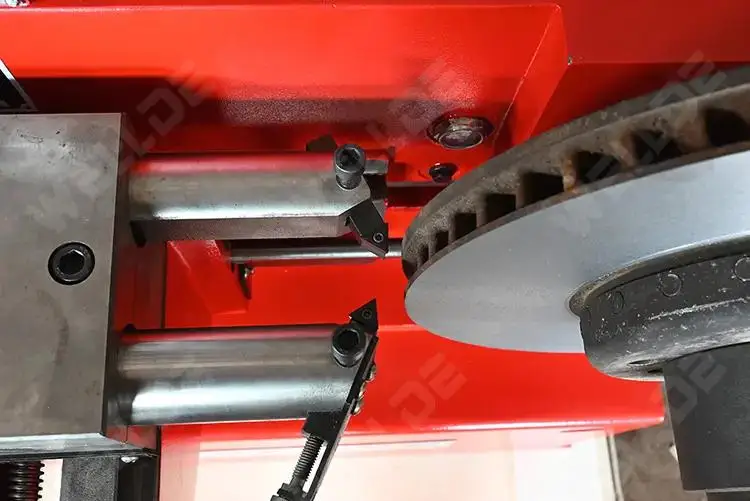
Avtomatska strojna naprava za rezanje zavornih bobnov in zavornih plošč T8445FCV z nastavljivo hitrostjo podajanja je namenjena popravilom srednje in majhnih zavornih bobnov ter zavornih plošč. V izvirni opisni dokumentaciji so navedeni dvosmerni način podajanja, nastavljiva omejitev globine obratovanja z avtomatsko zaustavitvijo ter možnost hkratnega obratovanja obeh površin zavorne plošče. Pred nakupom primerjajte te lastnosti z dejanskimi dimenzijami delovnih kosov, potekom dela in orodjem.
Pri operacijah servisiranja zavor je pomembnejša natančna določitev omejitev kot splošne izjave. Navedeni obseg obdelave zavornih bobnov je 180–450 mm, navedeni premer obdelave zavornih plošč pa največ 420 mm. Avtomatski stroj za rezanje zavornih bobnov in plošč T8445FCV z variabilno podajanjem navaja hitrosti obračanja predmeta 30, 54 in 80 vrt/min, največjo pot orodja 170 mm ter variabilno podajanje. Te vrednosti predstavljajo praktično izhodišče za prilagajanje pogostih popravil stroju, vendar je za vsako posamezno opravilo še vedno treba preveriti stanje pripravka, geometrijo plošč ali bobnov, izbiro režnega orodja ter postopek obratovalca.

Stroj je opisan kot omogočajoč vajanje v obeh smerih. V rednem delu naj se izbor smeri prilagodi namestitvi izdelka in načrtovani rezalni poti, ne pa splošni preferenci glede hitrosti. Kot način vajanja je navedeno spremenljivo vajanje. Tehnik lahko uporabi te informacije pri razpravi z dobaviteljem o zahtevanih nadzornih funkcijah in pričakovani kakovosti končne obdelave ter pri preverjanju dejanskih nadzornih funkcij stroja in navodil za uporabo.
Navedena je nastavljiva omejitev globine obračanja z avtomatsko funkcijo za ustavitev. Ta funkcija je pomembna, kadar je za ponovljiv postopek potrebna natančno določena točka ustavitve. Ne sme se razlagati kot neodvisna jamstvo za kakovost površine, ekscentričnost ali dimenzionalni rezultat. Natančna namestitev, merjeno stanje obdelovanega dela in ustrezno stanje orodja ostajajo nespremenjene sestavine popravnega postopka. Vir ne navaja podatkov o natančnosti, dopustnih odstopanjih ali končni površini, zato je treba te vrednosti zahtevati, če so pomembne za predvideno delo.
Obstoječa tehnična dokumentacija izdelka navaja, da se dve površini zavornega diska lahko obdelujeta hkrati. Ta možnost lahko delavnici pomaga pri organizaciji popravil diskov, če so disk, prijemna naprava in zahteve postopka medsebojno združljivi. Napravo je treba preskusiti z dejanskimi vzorčnimi deli, kadar je hkratna obdelava ključna za odločitev o nakupu. Specifikacije proizvajalca so le izhodišče; bolj zanesljivo potrdilo za določeno družino diskov predstavlja dejanski namestitev ali preskusna obdelava.


| Element | Navedena vrednost |
|---|---|
| Model v izvirni tabeli | T8455FCV |
| Premer obdelave zavornih bobnov | 180–450 mm |
| Premer obdelave zavornih plošč | ≤ 420 mm |
| Vrtljiva hitrost obdelovanca | 30/54/80 vrt/min |
| Največja pot orodja | 170 mm |
| Krmiljenje | Spremenljiv |
| Motor | 1,1 kW/1,5 kW |
| Skupne dimenzije | 690 × 890 × 880 mm |
| Neto/Bruto teža | 260/290 kg |
Motor je naveden kot 1,1 kW/1,5 kW. Ker izvirni vir ne pojasni, ali gre za alternativne konfiguracije motorja ali za drugo specifikacijsko konvencijo, morajo kupci potrditi, kateri motor je vključen v ponudbo. Navedene skupne mere so 690 × 890 × 880 mm, navedena neto/bruto teža pa 260/290 kg. Pakiranje, prostor za namestitev, zahteve za tla in električna združljivost je treba potrditi ločeno.
Napravo predstavljamo delavnice, ki popravljajo srednje in majhne zavorne bobne ter zavorne plošče. Delavnica za zavore jo lahko razmisli, če navedeni obsegi premerov ustrezajo delom, ki jih prejme. Delavnice naj preverijo izjavo o hkratni obdelavi dveh površin skupaj z obstoječimi pripravki in postopki pregleda.
Pred izbiro te naprave določite najmanjše in največje dejansko obdelovane dele, zahtevano metodo pritrditve plošč in bobnov, razpoložljivo električno napetost ter načrtovani servisni postopek. Številna nakupovalna vprašanja nastanejo, ko se tabelo parametrov obravnava kot popoln dokaz združljivosti. Uporabnejše je primerjati dejanski obseg obdelovanega dela, zahtevane dodatke in merila za sprejem z končno tehnično dokumentacijo dobavitelja. Če projekt zahteva določeno napetost, dodatke, natančnost ali potrdilo o skladnosti, zahtevajte ti elemente pisno pred oddajo naročila.
Z inženirskega vidika navedeni obseg obdelave neposredno vpliva na to, do katerih delov je mogoče dostopati, medtem ko vpliv pritrdilne naprave določa, ali je rezultat dosegljiv dosledno. Navedena naprava zagotavlja navedene podatke o obsegu in hitrosti, vendar vir ne navaja podrobnosti o pritrdilni napravi, električni konfiguraciji, dobavljeni orodji, natančnosti, certifikaciji ali vsebini embalaže. Ta stran zato teh elementov ne trdi. Potrdite jih glede na končno ponudbo in dobavljeno navodilo.
Zlasti preverite, ali se model naslova T8445FCV in model izvirne tabele T8455FCV nanašata na isto naročeno konfiguracijo. Ta razhajanja je treba odpraviti pred nakupom. Potrdite dejansko izbiro motorja, vključene dodatke, zahteve glede napetosti in faze ter orodja ali prilagodnike, potrebne za vaše ciljne bobne in plošče. Stroj je prav tako treba pregledati glede na razpoložljiv prostor za namestitev s pomočjo navedenih dimenzij 690 × 890 × 880 mm in navedene mase stroja.
Za kupce, ki raziskujejo velike CNC stroje za obdelavo, izrazi 4x4 CNC frezar in Tormach CNC tokarski stroj opisujejo različne kategorije opreme in jih ne smete uporabljati kot trditve o združljivosti za ta stroj za rezanje bremzniških bobnov in plošč. Vključeni so le kot dodeljeni SEO-podporni izrazi. Izdelka naj se ocenjuje na podlagi zahtev za bremzniško vzdrževanje ter dimenzij, razporeditve podajanja in navedenih obdelovalnih omejitev, ki temeljijo na virih.
Stroj je najbolje oceniti z jasnim seznamom premerov delov, trenutnih pritrdilnih elementov, električnih pogojev in pričakovanega postopka popravila. Pred naročilom zahtevajte potrditev konfiguracije ter, kjer je primerno, razpravo o vzorčnem delu. Ta pristop zagotavlja, da se odločitev utemelji na preverljivih podatkih o stroju, ne pa na predpostavkah. Izvirni materiali podpirajo zgornji navedeni funkcionalni opis in tehnične specifikacije; ne zagotavljajo nepodanih zmogljivostnih jamstev.


Za sistematično pregledovanje zapišite natančne premere bobnov in diskov, pregledajte obstoječe adapterje in te ugotovitve primerjajte z končno konfiguracijo dobavitelja. Preverite delovno območje, električno oskrbo, načrt usposabljanja in postopek sprejema pred vstopom v obratovanje. Dokumentiranje teh preverjanj pomaga delavnici ločiti navedene zmogljivosti od posebne konfiguracije, ki je potrebna za njene popravilne naloge.


 EN








